

联系电话
13631572573


气压烧结炉听名字有点绕,其实它做的事很明确:在真空或者低压烧结之后,往炉膛里充入几个甚至十几个兆帕的高压惰性气体,让工件在高温高压下继续致密化。这台设备不是所有烧结场合都用,但在几类关键零件上,它几乎是绕不开的选项。下面按行业把它用得最多的几个领域捋一遍。
一、硬质合金刀具:高压解决Co池化
硬质合金里的钴在高温下容易聚集,形成"钴池",让刀片局部韧性下降。气压烧结炉在烧结后期充入氩气加压,能抑制钴的流动聚集,让钴相分布更均匀,刀片硬度和耐磨性更稳。做高精度数控刀片、铣刀片、可转位刀片的企业,气压烧结已经成了标配工艺,普通无压烧结已经打不进这一档市场。
二、汽车零件:氮化硅陶瓷件的主力设备
汽车发动机里的涡轮转子、火花塞、挺柱,越来越多改用氮化硅陶瓷。氮化硅烧结时容易分解、失重,必须在高气压氮气环境下才能烧致密。气压烧结炉就是干这个的——充入高压氮气,把氮分压顶上去,抑制氮化硅分解,烧结出来的陶瓷件强度高、耐热冲击好。汽车行业对一致性要求高,气压烧结炉的温压控制精度正好匹配。
三、航空高温合金:致密化和晶粒控制
航空发动机上的高温合金涡轮盘、叶片,对致密化和晶粒度要求苛刻。传统烧结容易出现残余孔隙,高温下孔隙就是裂纹源。气压烧结通过高压气氛把残余气孔压闭,材料疲劳寿命显著提升。这一类料价格高、批量小,但单件附加值高,一台气压烧结炉长期跑这类订单很划算。
四、电子陶瓷与生物医疗:从外壳到植入物
电子陶瓷里的氧化铝、氮化铝基板,追求高致密度和低气孔率,气压烧结能把致密性再推一把,基板绝缘性能和热导率都上去。生物医疗领域的氧化锆陶瓷义齿、骨科植入物,要求瓷体无孔隙、组织均匀,不然体液渗入后材料性能衰减,气压烧结正好满足这种"干净致密"的要求。
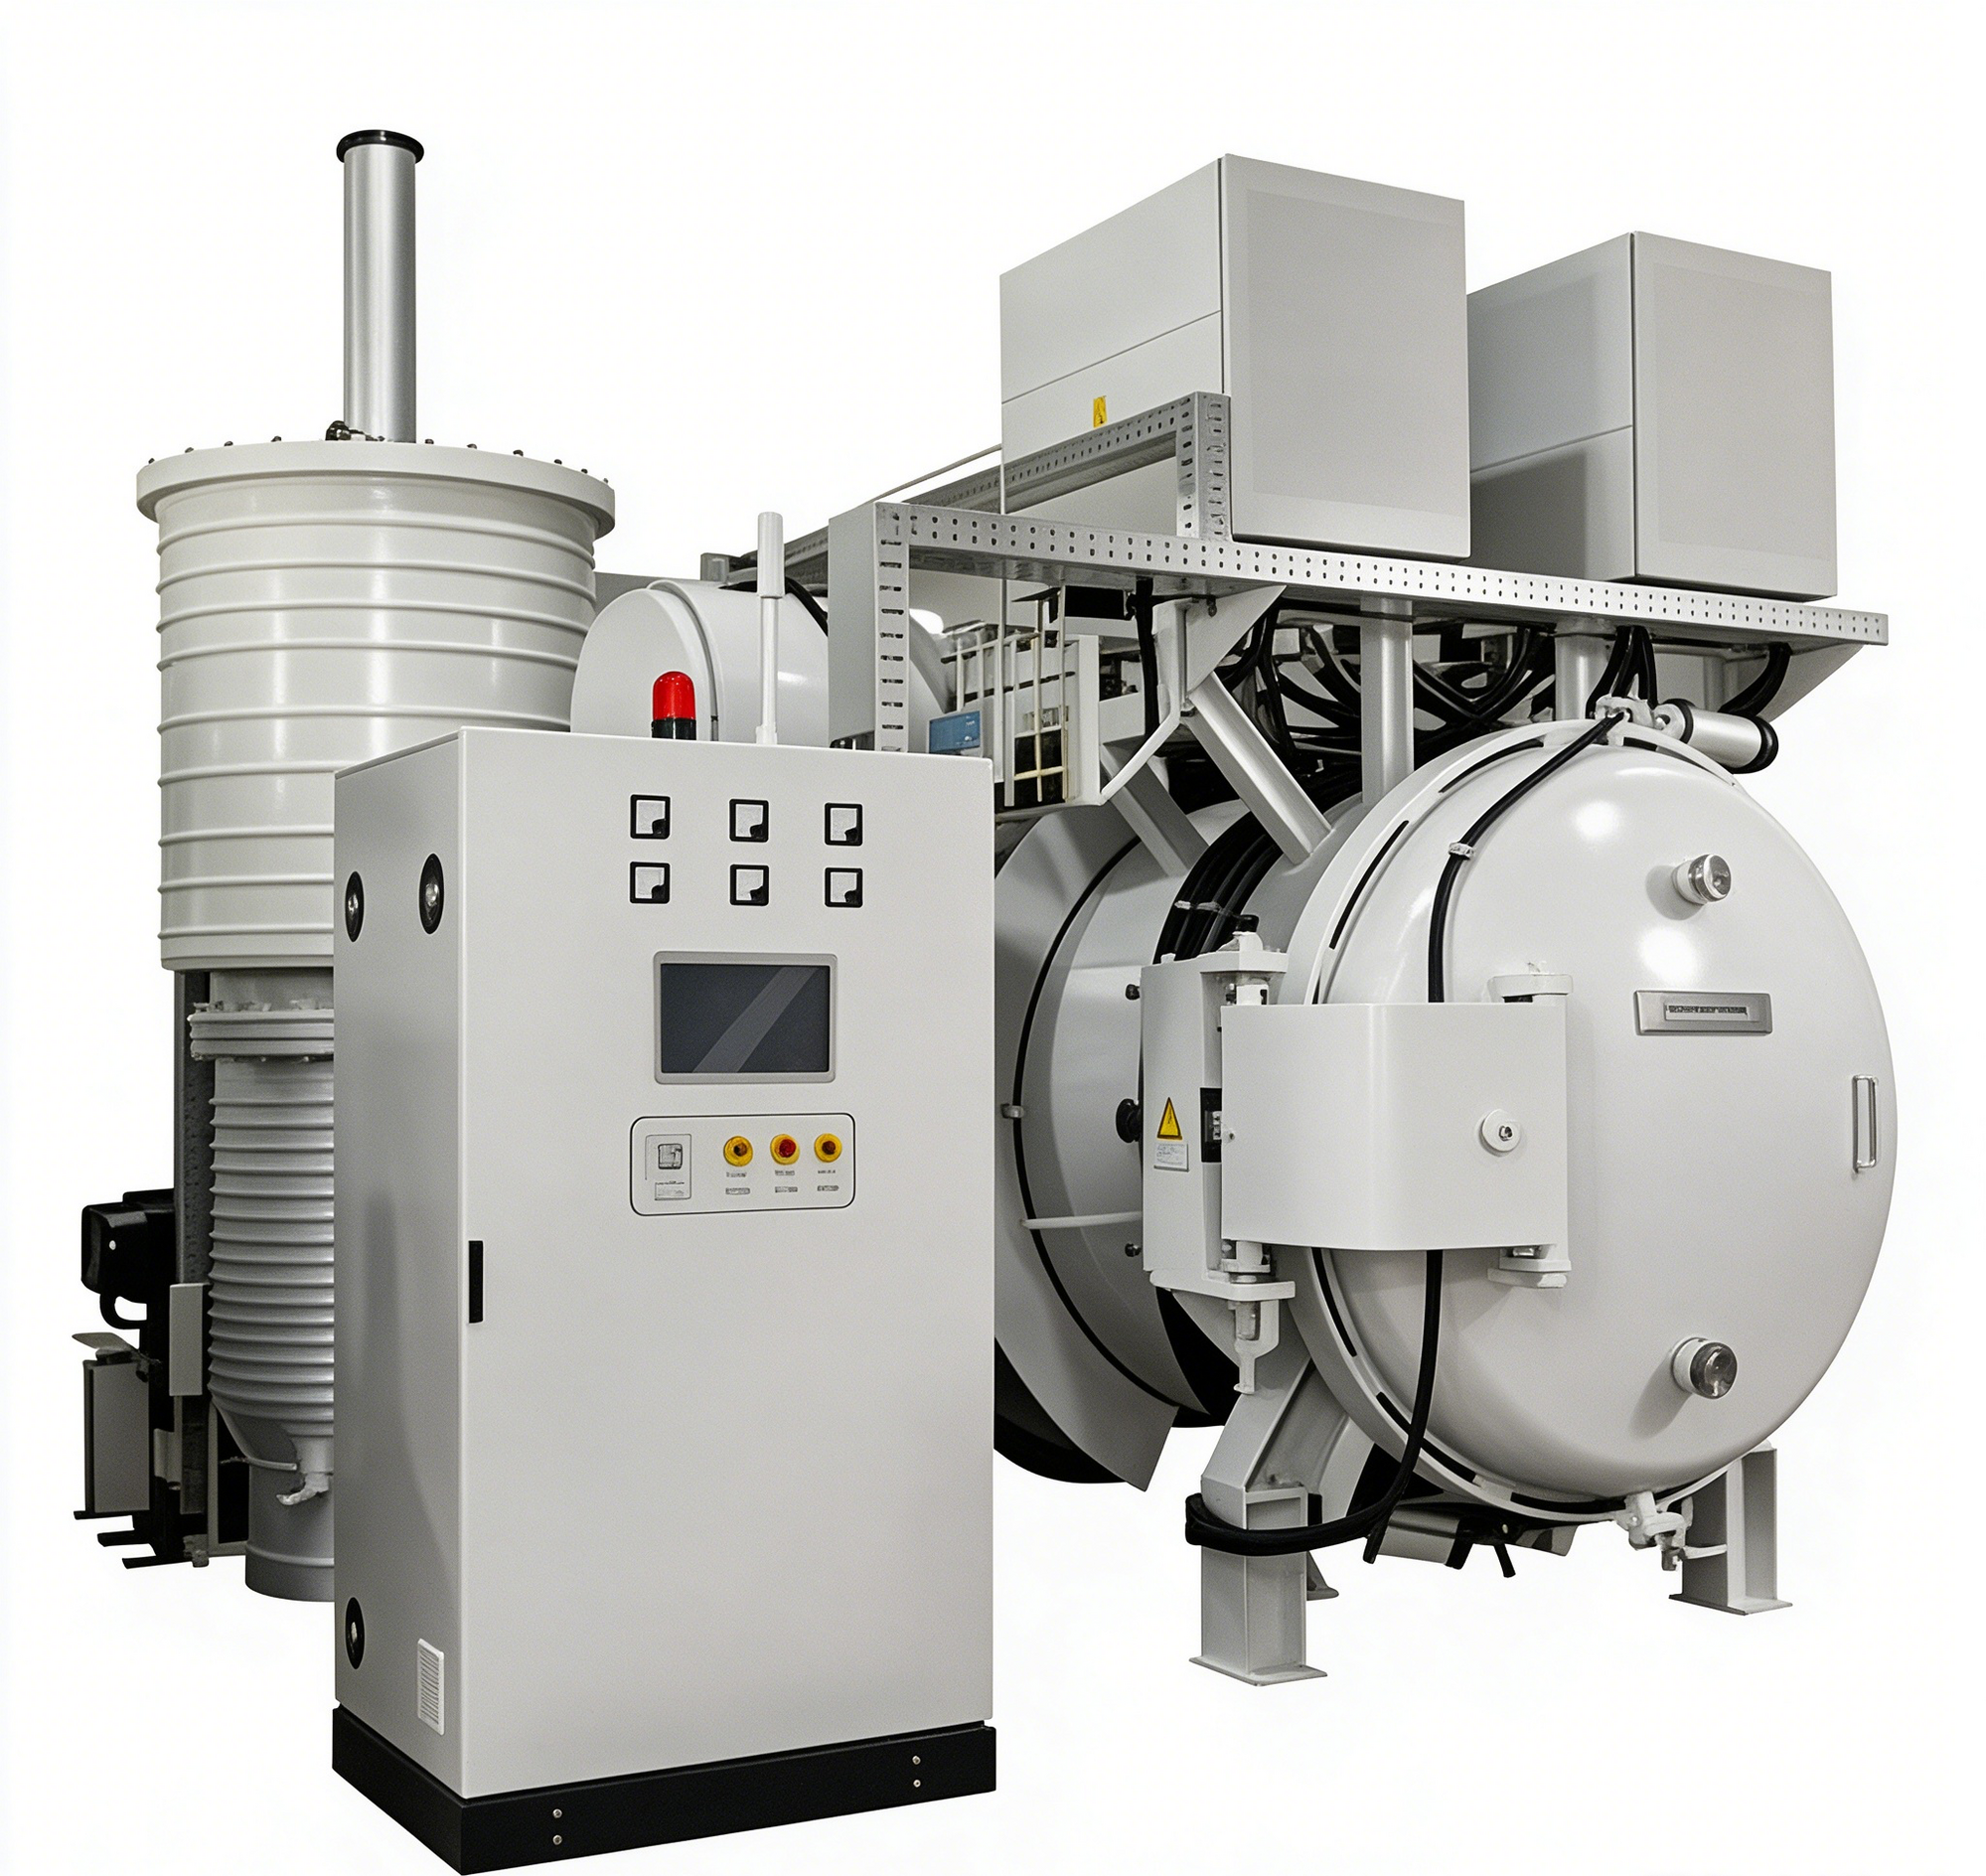
从设备本身看,气压烧结炉跟普通真空炉不是一回事。炉膛要按压力容器设计,能扛住几个到十几个兆帕的内压,焊缝要探伤,炉门要快开快闭。充气系统要大流量阀门和缓冲气罐,不然从常压冲到高压要半天,节拍拖不起。冷却也要跟上——保温结束后要能快速把气体换出来冷却,不然高温保压时间太长晶粒长大。这几块加起来,设备成本比普通真空炉高出一大截。
工艺周期上,一台气压烧结炉一炉要十几个小时:抽气、升温、烧结、充压保压、充气冷却,一环扣一环。它适合批量不大但单件价值高的产品,不适合量大面广的普通件。客户在规划这类设备时,要把订单结构先想清楚,别设备买回来才发现自己的料用不上这么高的压力。 针对复杂工件,真空烧结炉的均匀加热特性更具优势。
压力均匀性也有讲究。充压不是整个炉膛同时加压,气体从进气口进去,会先冲到料堆一侧,另一侧压力上来慢。设计上要靠导流板和大流量阀门让压力波在炉膛里均匀铺开,不然靠近进气口的工件先压上,远离的后压上,致密化不均匀。客户验收时可以拿几件试样埋在炉膛不同位置,烧完测密度,密度一致才说明压力场合格。
维护上,高压阀门和密封件是消耗件,几年一换;充压气罐要按压力容器年检;压力表和安全阀定期校验。这些跟普通锅炉一样,属于安全附件,不能省。把这些按规矩做,设备用个十年八年没问题。
对客户来说,上气压烧结炉之前最好先做工艺验证。拿自己的料在设备厂试烧几炉,看密度、看性能、看批次稳定性,确认设备能做到自己要的指标再下单。别光听销售说"能做",自己烧一炉出来看金相,心里才有底。这一步省了,设备买回来发现工艺对不上,退也退不掉,改也改不动。
还要看设备厂做过哪些同类材料的案例。做氮化硅的炉子跟做硬质合金的炉子,虽然都叫气压烧结炉,但温压曲线、密封材料、冷却方式差别不小。有成熟案例的厂家,调试起来少走弯路;没做过同类料的厂家,可能要拿你的料当试验品。买之前问一句"你们做过哪些客户、烧过什么料",比看参数表有用。
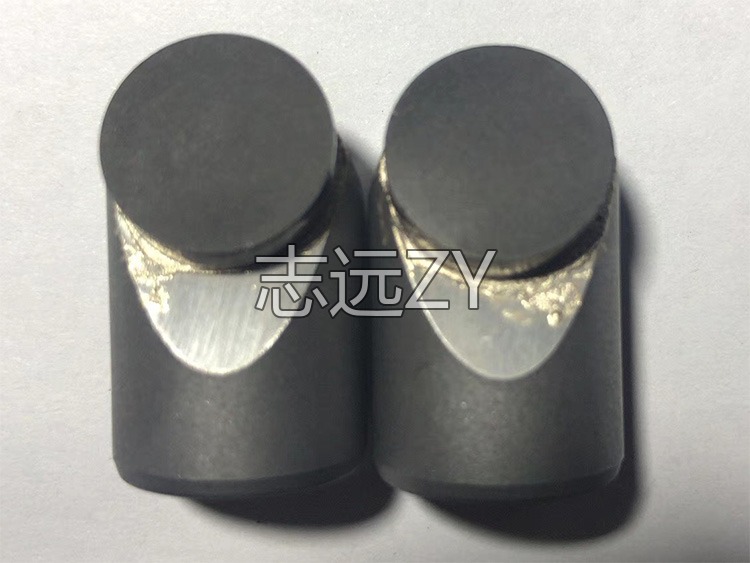
这几个领域加起来,构成了气压烧结炉的主力市场。它的设备投资不低,但用在高附加值产品上,良率和性能提升很快能把设备钱摊回来。选这类炉子时,重点看充压速率、压力均匀性和温压曲线的重复性——这三样直接决定批次稳定。东莞市志远工业设备有限公司在做气压烧结方案时,会按客户具体材料把充压压力、升压速率、保温时间一并算清楚,不是拿一台通用炉子让客户自己试。 公司产品覆盖真空加压烧结炉、真空钎焊炉等多种类型,欢迎咨询了解。