

联系电话
13631572573


气氛烧结炉跟真空炉最大的区别,在于它不是把空气抽掉就完事,而是要往炉里通特定成分的保护气体或者反应气体,让工件在指定气氛下完成烧结。这套气氛控制系统看着就是几根管子接进去,其实里头从气源到排放有一长串环节,任何一个环节出问题,烧出来的料就可能色差、氧化、脱碳。下面把气氛控制系统怎么工作,拆成五步讲清楚。
一、气源生成:气体从哪来
第一步是气源。常用的有氮气、氩气、氢气、氨分解气,还有按比例混合的氮氢混合气。工业上一般不指望现场拉一堆高压气瓶,而是集中供气或者现场制氮。PSA制氮机从空气里直接分氮,氮气成本低,适合大量用氮的场合;氢气和氩气还是靠钢瓶或者液气瓶组。气源要稳压,出来的压力波动不能太大,不然后面配比就跟着乱。
对氨分解气氛,现场有一台分解炉把液氨加热裂解成氮氢混合气,比例固定,温度稳定。这种气氛用在不锈钢退火、硅钢退火上很常见,成本比直接买混合气低。
二、管路输送和MFC配比控制
气体从气源出来,经过滤器、减压阀、电磁阀,再到质量流量控制器(MFC)。MFC是气氛配比的核心,它能精确控制每种气体的流量,按工艺设定的比例把几路气混到一起。比如氮氢混合气要75%氮加25%氢,两个MFC分别控制,配比误差能控在±1%以内。
MFC不是装好就一辈子准的,它会漂移。用个一年半载,实际流量跟显示值可能差出百分之几,配比一偏,气氛成分就偏,烧出来的料色差或者性能不稳。所以要定期用标准流量计校准,或者干脆在气路上加一路在线氧含量和露点分析仪,实时看炉内气氛成分。在线监测看着多花一笔钱,省的是批量报废的风险。
配比不是一成不变的。升温阶段、保温阶段、冷却阶段,需要的气氛成分可能不同。PLC按工艺曲线自动切换MFC设定值,哪个阶段走哪条气路,都写在程序里。换产品时改一段程序就行,不用手动拧阀门。
三、炉内气氛均布和密封保护
气体进到炉膛里,要让整个炉膛气氛成分均匀。靠的是进气口设计和导流结构——气从一端进,从另一端出,在炉膛里形成稳定的流动场,把炉内残留的空气和杂质气逐步置换干净。这就是为什么工艺一开始要先"洗炉",用保护气大流量冲一段时间,把残氧降到几个ppm再升温。
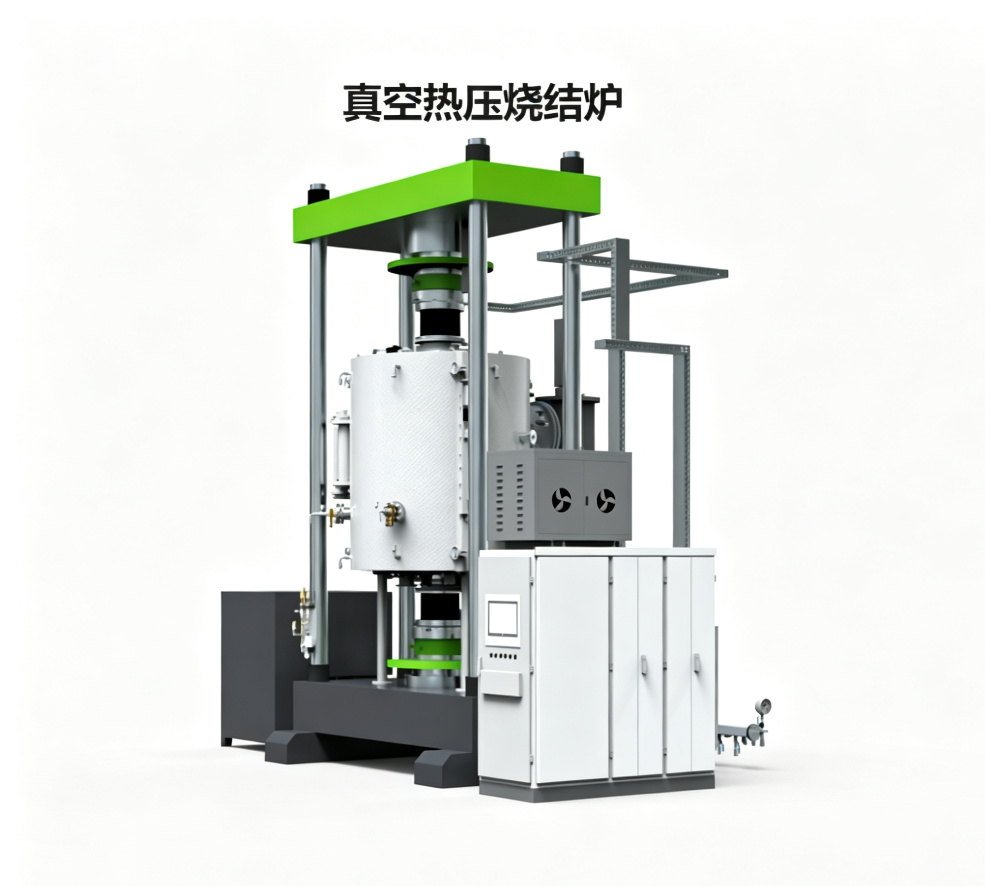
炉子密封是另一道关。气氛炉跟真空炉不同,它是正压工作,泄漏方向是"往外漏"而不是"往里漏"。但密封不好,外面空气还是会被负压段吸进去,氢气这种轻气更难封。炉门、电极穿接处、观察窗都要设计成正压密封,微正压运行能把外界空气挡在外面。 批量生产时,真空热压炉的连续作业能力可以提升整体效率。
气氛路本身也要定期检漏。管路、接头、MFC出口,用肥皂水或者便携式气体检测仪查。含氢气氛漏了不易察觉,靠仪器;含氨气氛漏了刺鼻,但低浓度闻不到。新炉投产前,要把整条气氛路单独做一次保压试验,气压升到工作压力的1.5倍,关阀保压半小时,压降不超标才算合格。这一步省了,投产后天天跟漏气打交道。
气氛配比不是定死不变的。升温阶段、保温阶段、冷却阶段,材料需要的气氛成分可能不同。PLC按工艺曲线自动切换MFC设定值,哪个阶段走哪条气路,都写在程序里。换产品时改一段程序就行,不用手动拧阀门。这种自动化程度,对多品种小批量的车间尤其重要,靠工人记配比根本记不过来。
最后强调一点:气氛炉的安全联锁不能省。气源异常、风压不足、超温超压、冷却水断流,这些都要联锁切断加热。别为了省几万块钱把联锁砍了,真出事故一次就够受的。把这五步跑顺,气氛炉用起来其实很省心。
四、废气排放和两个工艺例子
用过的气氛不能直接排到车间里。含氢、含氨的废气要先引到室外高处排放,或者经过催化燃烧把氢气烧掉再排。排气管路要防回火、防堵塞,氢气管路还要接地防静电。排放压力由排气管上的调节阀控制,炉膛始终保持微正压,既保护工件又保证安全。
不锈钢光亮退火是个典型场景:氮气加少量氢气混合,把氧化膜还原掉,工件出来表面银亮。电子陶瓷烧结又是另一种:纯氧气氛或者氧气加氩气,让瓷料在氧化环境下充分致密。两类工艺气氛成分差很多,但控制思路一样——气源干净、配比准、炉内均布、排放安全。
把这五步串起来看,气氛控制系统不是"接根管子通气"那么简单,是一条从气源到排放的闭环。选设备时要看MFC数量、吹扫逻辑、报警联锁是否完整。东莞市志远工业设备有限公司在做气氛烧结炉时,会把气氛路图和安全联锁一起出给客户,车间按图走,出问题能快速定位。 东莞市志远工业设备有限公司主营真空铝钎焊炉、真空加压烧结炉等系列产品,可根据客户工艺需求定制方案。