

联系电话
13631572573


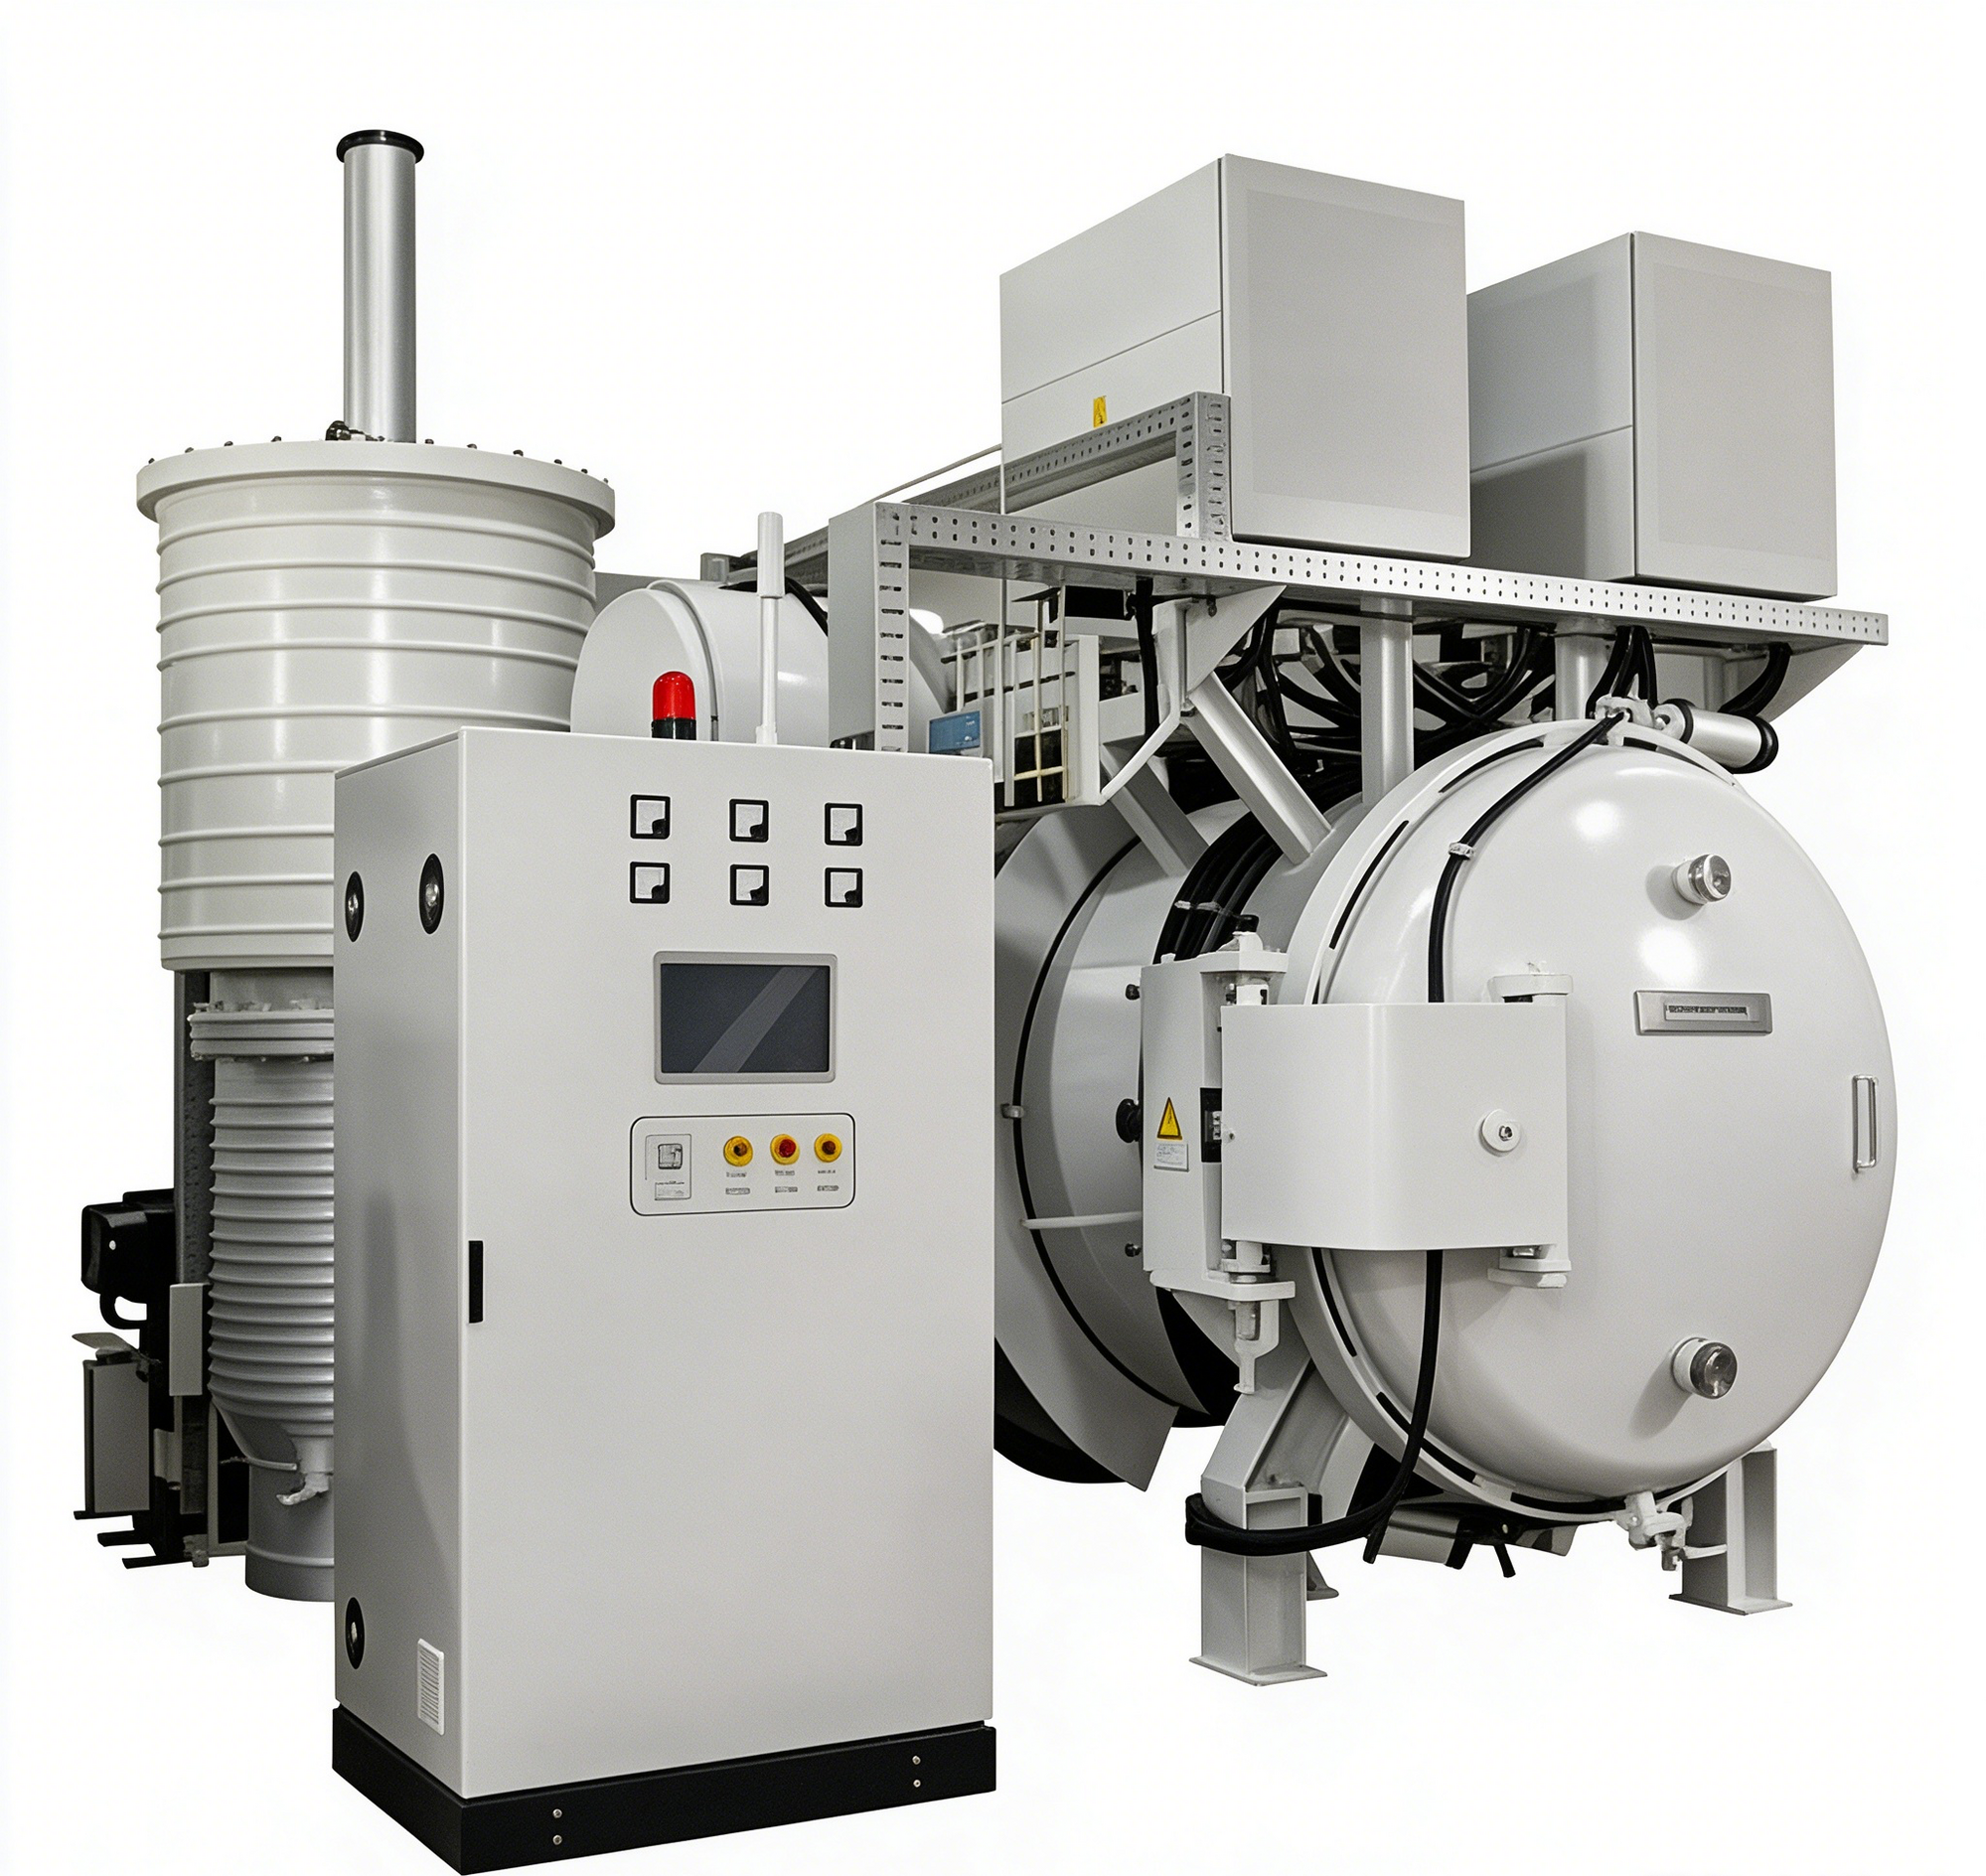
放电等离子烧结把粉末装进模具,上下模冲通电加压,经放电活化、热塑变形、冷却一步出件。脉冲电流和加压一起作用,烧结温度被压低,升温快、时间短、组织可控。正因为这些特点,它在好几类材料上找到了用武之地,应用面越来越宽。
一、纳米材料与介稳材料
用热压或热等静压做纳米材料,常面临两难:要致密就得高温,一高温晶粒就粗化。SPS加热快、合成时间短,能明显抑制晶粒长大。它还能快速降温,把粉末里的缺陷和亚结构保留下来,这对合成介稳材料尤其有用,因为介稳相往往在常规慢速冷却下就分解或转变了。
二、梯度功能材料
梯度功能材料要求成分沿方向梯度变化,各层烧结温度不一样,传统方法很难一次烧成,用CVD、PVD等方法成本又高,难工业化。SPS可以做陶瓷/金属、聚合物/金属,以及耐热、耐磨、硬度、导电、孔隙度等多种梯度,梯度层可达十几层,实现温度和成分的梯度分布。
三、陶瓷、磁性与非晶材料
高密度细晶陶瓷方面,SPS里每个颗粒和空隙都是发热源,省掉了长时间传热过程,时间短、温度低,做细晶陶瓷很有优势。磁性材料如钕铁硼,温度过高会出现杂相和晶粒长大、磁性能恶化,温度太低又压不实,SPS低温短时正好踩在这个区间,块体磁性合金的磁性能可接近非晶纳米晶薄带水平。
非晶合金以前靠金属模浇铸、水淬获得快冷组织,再温挤、温轧成大块,长时间加热容易晶化。SPS的固化发生在晶化之前,有望解决这个矛盾。真空管式炉在快冷快热工艺上的经验与此相通,可用于前期工艺摸索。
四、设备后续要解决的问题
要满足更大需求,SPS需要增加脉冲电流容量和功能,走向全自动生产系统,能做复杂形状和三维梯度件。模具方面要换强度更高、重复利用率更好的材料,还要建立模具温度和工件实际温度的对应关系,把产品质量控得更准。设备功能、模具寿命、温度标定是下一步的三个重点。志远工业设备可提供相应热工装备与工艺开发支持。
从设备角度看,脉冲电流容量决定了能做多大件。早期设备电流小,只能做几十毫米直径的样品;现在大容量设备能做几百毫米,离量产更近一步。真空加压烧结炉在大吨位加压烧结上的经验可作延伸参考。
做梯度材料时,最难的是不同材料收缩率和烧结温度不一样,叠在一起容易开裂。SPS低温短时能减少各层反应,再配合分段加压,梯度开裂的问题比传统烧结缓和不少。
建立模具温度和工件实际温度的对应关系,是用好SPS的前提。因为红外测温测的是模具表面,工件内部温度其实有温差,不标定就容易把温度参数设错。工艺人员要通过预埋热电偶或实验对照,把这个偏差摸清楚。
不同材料用SPS时,参数差别很大。陶瓷类要高一点温度,金属类温度相对低;软磁材料要快冷,硬质材料要长一点保温。建议先查类似材料的公开工艺,再在设备上微调,不要从零摸索。
从设备维护看,石墨模具和电极是消耗件,要定期检查磨损和裂纹。脉冲电源的水冷也要保证,否则长时间大电流运行容易出故障。日常点检做细,设备故障率就下来。真空加压烧结炉在日常维护上的要求类似。
用好SPS三分靠设备,七分靠工艺和操作规范。同一台设备,规范操作和随意操作做出来的件,性能可能差出一截。
归纳起来,SPS之所以应用广,靠的就是低温、短时、组织可控这几个特点。对不同材料,要在脉冲参数、压力和温度上分别摸索。真空管式炉在前期小样试验阶段可以作为补充手段,配合SPS使用。
在能耗方面,真空炉的主要能耗集中在加热阶段。采用合理的装炉方式可以显著降低单位产品能耗:一是尽量满炉生产,减少空炉升温的能量浪费;二是将相同工艺参数的工件集中处理,避免频繁调整温度曲线;三是利用余热,对于多班连续生产的场景,可在上一炉冷却至适当温度时直接装入下一炉,利用炉体余热减少升温能耗。此外,定期清理炉内的挥发物沉积也有助于保持热辐射效率,沉积过厚会降低加热效率并增加能耗。
从成本看,SPS虽然快,但石墨模具和电极消耗不小,批量大时要把这笔损耗算进去。做工艺预算时,别只看单炉电费,要把模具损耗、维护和人工一起算,才知道真实成本。
对初次接触SPS的使用者,建议先从熟悉的材料做几组对照,把自己设备的温度标定摸清楚,再挑战新材料,这样成功率高、设备损耗也小。