

联系电话
13631572573


把不同金属按层叠在一起,既能保留各自优点,又能取长补短。多层复合材料的制备方法很多,按组元在制备时的物理状态,大致分固相-固相、液相-固相、液相-液相三类。这篇重点讲固相复合的几种路子,它们在工业上用得最广。
一、爆炸焊接与轧制
爆炸焊接用炸药做能源,靠高速冲击让不同金属在极短时间内碰撞、变形甚至熔化,形成牢固界面。它设备简单、成本低,适合强度熔点差很大的金属复合。缺点是界面多呈波浪形、结合强度波动、可控性差,爆炸噪声和环保问题也限制了使用。
轧分分热轧和冷轧:靠轧机大压力把表面氧化膜压碎,露出新鲜金属,在大塑性变形下形成机械咬合和原子键合。热轧要防界面氧化,常先四周焊接密封;冷轧存在临界下压量,传统认为首道次下压量够大才结合得上,现在多用“表面处理+轧制+退火”三步法,得到界面结合好、尺寸精度高的板坯。
二、扩散法与累积叠轧
扩散法把清理好的板材按顺序叠好,高温保温,原子互扩散形成结合,往往加一点轻压保持贴合,但不引起明显宏观变形,残余应力较小。界面结合先经历点接触、再面接触,最后三维扩散成冶金结合。
累积叠轧(ARB)是把板材叠起来轧、对半切、再叠再轧,每循环一次层数翻倍。它一边实现异质金属结合,一边靠剧烈塑性变形得到超细晶组织,适合做梯度和细晶材料,是研究热点之一。
三、热压与SPS路线
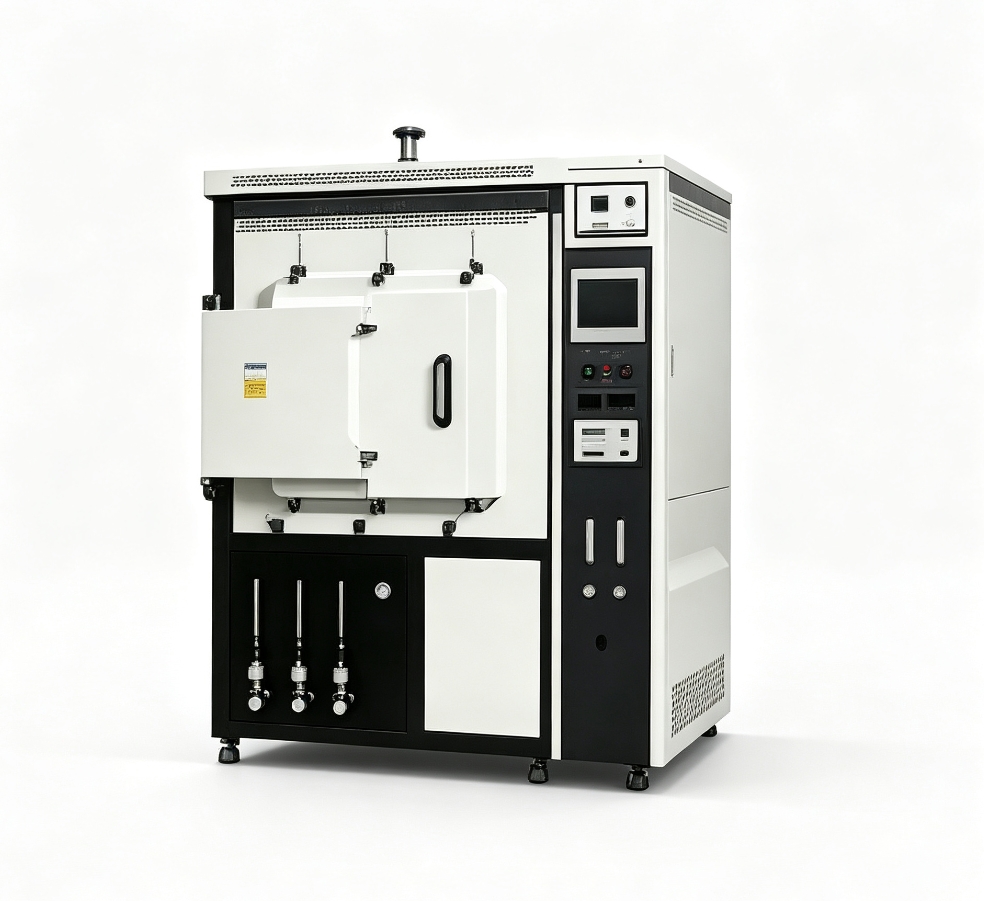
热压烧结把粉末或压坯在石墨模里边加热边加压,粉末处于热塑性状态,接触扩散和流动传质都顺畅,成型压力比冷压低不少,还能降温度、缩时间,抑制晶粒长大。真空加压烧结炉就是按这种热压协同工艺设计的。
放电等离子烧结(SPS)是低温短时加压烧结,通断直流脉冲电流产生放电等离子体、冲击压力、焦耳热和电场扩散,颗粒表面被活化净化,适合金属、陶瓷、纳米、梯度材料的快速制备。真空管式炉类快热炉在工艺验证阶段常被使用。
固相复合各有长短:爆炸快但难控,轧件成熟但对变形量敏感,扩散温和但时间长,热压SPS灵活但模具消耗大。选哪条路要看材料体系、批量和精度要求。志远工业设备可为多层复合材料提供热压与快速烧结装备。
这几条路线里,热压和SPS对设备的要求和真空炉最接近,也是很多新材料实验室会配置的。真空加压烧结炉偏常规热压协同,SPS偏快速脉冲加压,两者互补。真空管式炉在小样探索阶段灵活方便。
扩散法做多层复合,关键在表面清理和中间层设计。两种金属直接扩散往往生成脆性金属间化合物层,加一层软质或相容的中间层,能缓解界面应力。这个思路和真空钎焊里加钎料层很像,真空钎焊炉的中间层设计经验可以借鉴。
界面结合质量是多层复合材料性能的决定因素。不管用哪种工艺,最终都要看界面有没有连续的冶金结合、有没有脆性层。建议在工艺开发初期就做界面金相和能谱分析,别等性能出来异常了再倒查。
多层复合材料在工业上的应用越来越多,比如双金属带、换热板、引线框架,都是靠层间结合来兼顾两种材料的优点。选工艺时要看最终件的形状:板带适合轧制,粉末件适合热压,形状复杂的可能要扩散加钎焊组合。真空钎焊炉在层间连接上经验丰富。
界面评价方面,除了看金相,还要做结合强度测试和扩散层成分分析。界面结合不是“看起来接上了就行”,要有定量数据支撑。否则服役一段时间后界面开裂,损失更大。
工艺参数设定中,升温速率的选择需要综合考虑工件材质和装炉量。对于导热性较差的陶瓷或硬质合金工件,建议采用阶梯式升温,在关键相变温度点保温20至30分钟,以减少热应力导致的开裂风险。保温时间并非越长越好,过长的保温时间可能导致晶粒异常长大或元素挥发,应根据工件厚度和装炉密度合理设定,通常每毫米厚度保温1至2分钟。冷却阶段建议采用分段冷却,先随炉冷却至600摄氏度以下再充入保护气体加速冷却,可有效减少工件变形。
总的来说,多层金属复合没有万能工艺,爆炸、轧制、扩散、热压、SPS各有适用场景。选工艺时把材料体系、形状、批量和精度要求摆在一起对比,才能找到性价比合适的路线。
多层复合在实际生产中,往往不是单一工艺走到底,而是组合使用。比如先轧制做初步结合,再扩散退火强化界面,或者先热压成型再精加工。组合工艺能兼顾结合强度和形状精度。