

联系电话
13631572573


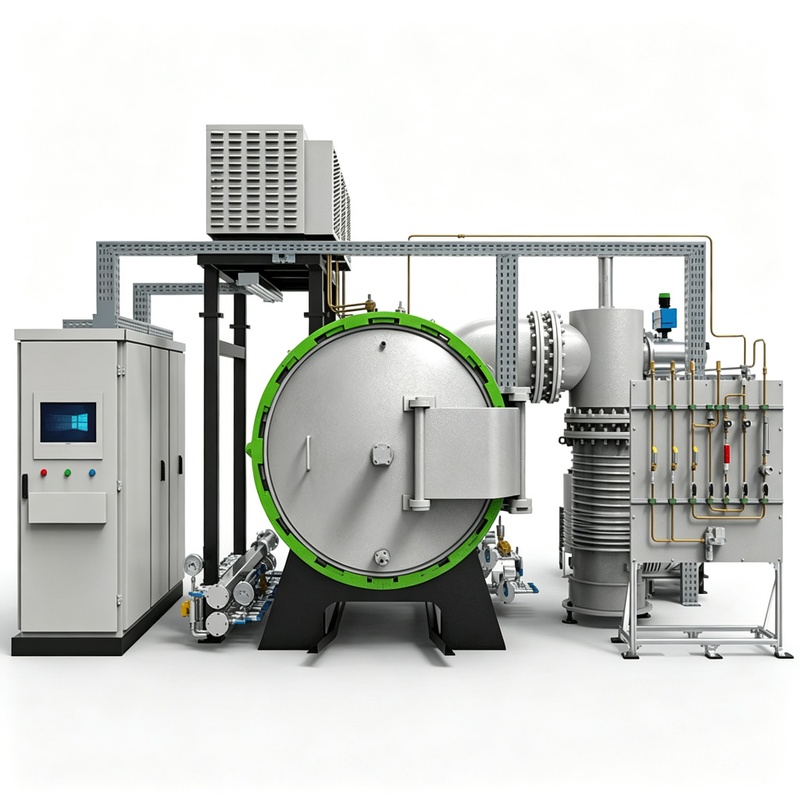
真空炉是在真空或其他气氛条件下将材料热压、烧结成型的成套设备,多采用电阻或感应加热,由油缸驱动压头上下加压。高温、加压与真空或气氛同时作用,能促进生坯固体颗粒键联,使孔隙和晶界减少,体积收缩、密度增加,最终成为致密多晶烧结体。这类设备在金属陶瓷粉末热压烧结、复合材料制备、扩散焊接、氧氮硼碳化合物致密化等场景应用较多,形式也因此多样。
一、结构与保温特点
真空炉多采用双层SUS304炉体,中间通冷却水,可降低炉体表面温度,减少高温对操作人员和环境的影响。框架式双立柱支承结构采用型材焊接后整体加工,保证设备刚性,承受热压反作用力时不易变形。保温部分选用导热系数较低的保温材料和隔热结构,即使在较高温度下也能有效隔绝热量,降低能耗,同时缩短升降温时间。
二、温度范围与加热元件
真空炉温度范围较广,加热元件可选石墨、钼、钨或感应加热等多种形式,在合适的保护气氛下,较高温度可达两千摄氏度以上,能够适应不同材料的热压烧结需求。真空系统按工艺配置不同等级,既可在真空中热压烧结,也可充入惰性或还原气氛作业。设备既支持手动操作,也可扩展为智能程序操作,一炉多用,必要时可作为单纯的真空或气氛烧结炉使用,提高设备利用率。
三、出料与加压形式
在形式上,真空炉可做成立式上出料、立式侧出门出料,加压方式有单向加压和双向加压可选,用户可根据工件形状、装取料习惯和工艺要求灵活选择。选型时要综合考虑材料温度区间、压力需求、气氛种类和出料方式,避免只盯温度参数而忽略加压和密封配置;不同出料方式对应不同的上下料节奏和人机工程,也是长期使用体验的重要因素。
四、按材料反推机型
选真空炉时,先把材料的烧结温度、所需压力、气氛种类和制品尺寸列清楚,再反推需要哪种加热元件、多大压头和什么样的出料方式,而不是先看设备长什么样。需要两千摄氏度以上的,选石墨或钨加热元件;需要双向加压的,就选双向油缸机型。把工艺需求摆在前面,设备形式自然就清晰了,也不至于买错。
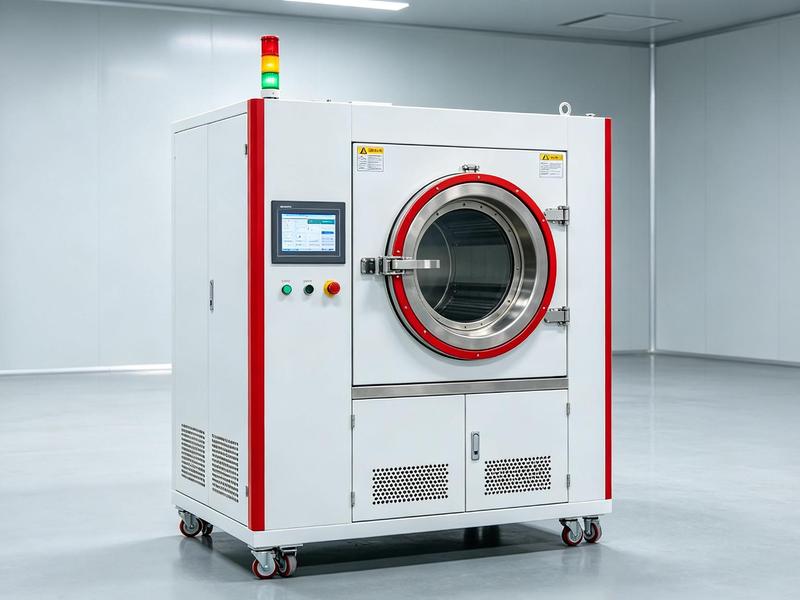
出料方式选不好,长期用起来很别扭。上出料适合吊装作业,车间要有起重能力;侧出门出料适合叉车或人工搬运,但要确认门口高度够不够工件进出。加压方式也要和制品形状匹配,薄板、长杆对加压均匀性要求不同。把上下料方式和车间现有起重、搬运条件一起考虑,设备装完才不会发现不好用。
真空炉的真空度配置也要按工艺选。有些材料只要中真空,配机械泵就够;有些要求高真空,就要加罗茨泵甚至扩散泵。不是真空度越高越好用,够用就好,高配置带来的是更高成本和更复杂维护。把自己材料需要的真空区间搞清楚,再选泵组配置,设备才既好用又经济,后期维护也省心。
真空炉选好后,配套的起重、搬运和料架也要同步考虑。再合适的机型,如果上下料搬不动、料架不配,用起来也别扭。把现场配套和设备本体一起规划,投产才顺。
真空炉的冷却系统也不能马虎。夹套水结垢后冷却效果下降,炉壁温度升高,既费电又不安全。定期检查水质、清洗水垢,保证冷却水通畅,设备才能长期稳定运行。
设备安装环境也会影响长期运行稳定性。建议将设备放置在平整的混凝土地面上,地面承重应满足设备满载重量要求,周围预留不少于800毫米的维护空间。环境温度应控制在5至35摄氏度之间,过高的环境温度会影响电气柜散热和真空泵效率。相对湿度建议低于70%,潮湿环境会加速电气元件氧化和密封件老化。电源容量应满足设备最大功率要求,并配置独立的空气开关和漏电保护装置,避免与其他大功率设备共用回路导致电压波动。
在能耗方面,真空炉的主要能耗集中在加热阶段。采用合理的装炉方式可以显著降低单位产品能耗:一是尽量满炉生产,减少空炉升温的能量浪费;二是将相同工艺参数的工件集中处理,避免频繁调整温度曲线;三是利用余热,对于多班连续生产的场景,可在上一炉冷却至适当温度时直接装入下一炉,利用炉体余热减少升温能耗。此外,定期清理炉内的挥发物沉积也有助于保持热辐射效率,沉积过厚会降低加热效率并增加能耗。
真空系统的泵油要按周期更换,油液脏了抽速下降,真空度上不去。别等抽不动才换油。
形式多样、温度覆盖宽,是真空炉能够适配多种材料研发与生产的重要原因。志远工业设备在真空加压烧结炉、真空钎焊炉上提供多种出料与加压配置,可根据材料工艺曲线定制加热与真空方案,帮助用户选到真正匹配工艺的机型。