

联系电话
13631572573


真空炉及配套的可控气氛、感应加热等技术,构成了现代热处理车间的主要工艺手段。不同技术各有适用场景:有的擅长防氧化和渗层控制,有的擅长局部快速加热,有的以清洁无污染见长。把这几类路线理清,选型和排工艺时才不至于张冠李戴。
下面梳理目前工业上常用的几类真空与气氛热处理技术,看看它们各自解决什么问题。
一、可控气氛与真空热处理
可控气氛热处理主要解决防氧化、防脱碳,并对渗碳、渗氮做到精确控制。这类设备能优化工艺参数、预测并控制碳浓度分布,获得理想的渗层组织,还能接入计算机管理,人机界面友好。它适合大批量、对渗层深度有明确要求的零件。
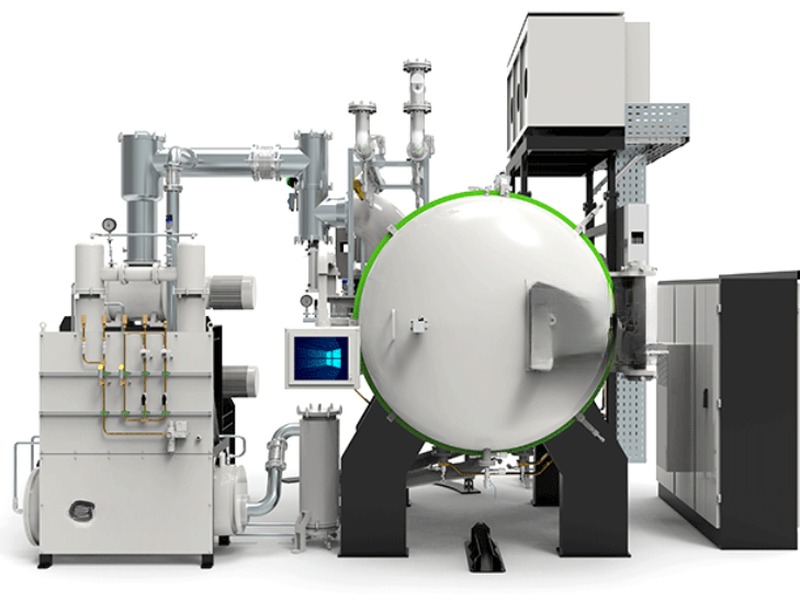
真空热处理则以无氧化、无脱碳、工件表面光亮、耐磨性高、无污染和自动化程度高为特点,涵盖真空退火、除气、油淬、水淬、气淬、回火和渗碳等多种工艺,是热处理车间普及度较高的技术之一。两者一个靠气氛控制,一个靠真空环境,路线不同但都追求表面质量。
二、感应加热与离子氮化
感应热处理以高效、节能、清洁和灵活性见长,广泛用于汽车、工程机械和石油化工等行业,曲轴、齿轮、万向节、半轴等约四成汽车零部件可采用。感应加热便于建成全自动或半自动生产线,产品质量稳定,劳动强度低。
离子氮化则通过辉光放电实现表面硬化,变形小、渗层可控,适合要求耐磨且变形严格控制的零件。它和感应加热一个侧重表面化学硬化,一个侧重局部快速加热,应用场景互补。
三、淬火介质与表面强化新方向
理想的淬火介质应具备几方面特征:高温阶段快冷、低温阶段慢冷,以兼顾淬硬与防裂;无有毒有害挥发物、不易燃、易清洗、不腐蚀设备;性能稳定,工件处理后质量一致;且经济、能耗小。新型淬火介质和冷却技术,正是围绕这几点在改进。
表面强化方面,传统蒸汽处理、氧氮化等方法提升工具寿命有限,氮基气氛等新工艺用于保护和化学热处理,可减少氧化脱碳、避免氮脆,降低内氧化等缺陷,提高化学热处理质量。新的表面强化技术还在不断涌现。
从工艺选型看,没有哪一种技术能包打天下。防氧化脱碳看真空和可控气氛,局部快热看感应,表面硬化看离子氮化和渗层控制,再配合合适的淬火介质,才能把零件性能做到位。
实际车间里,这几类技术往往不是单选,而是搭配使用。比如轴类零件先整体调质,再用感应加热做表面淬火;模具先真空退火,再做离子氮化提高表面耐磨。理清各自分工,排工艺时才能扬长避短。
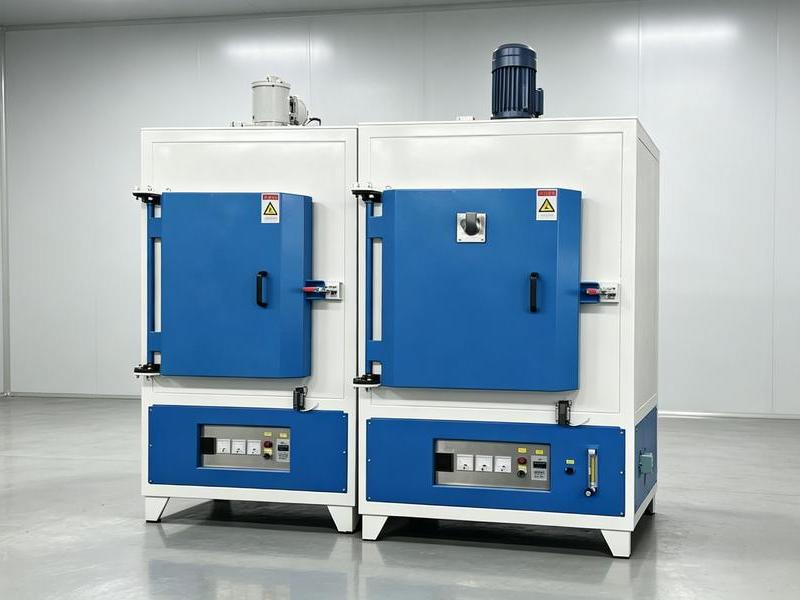
真空炉与气氛设备在其中扮演核心加热角色。对需要更高致密度的材料试样,可借助真空加压烧结炉;常规气氛保护处理则常用真空箱式气氛炉。
从工艺配合看,一条完整的热处理线往往要把多种技术串联起来:先在真空或气氛炉里做整体保护加热,再用感应加热做局部硬化,最后靠合适的淬火介质控制冷速。理清每道工序的目的,选型时就知道哪台设备该放在哪个环节。
对车间来说,把这几类技术的适用边界理清,排工艺时就不会为了用某种设备而用,而是真正围绕零件性能和成本来选择路线。一条合理的热处理线,往往是多种技术按工序串联,而不是单一设备包打天下。
总之,这几类热处理技术各有适用场景,排工艺时对号入座,把合适的设备放在合适的工序上,零件性能和生产成本才能同时兼顾。
这几类技术背后,其实都是在防氧化、控冷速、改表面这几件事上做文章,理解了目的,选型和排工艺就不会被名词绕住。
把这几类技术的特点和分工理清,车间排工艺和选型时就少走弯路。
在设备选型阶段,建议客户优先确认三个核心参数:一是最高工作温度与长期使用温度的差值,长期运行温度建议比最高温度低100至150摄氏度,可显著延长加热元件使用寿命;二是有效炉膛尺寸与待处理工件的匹配度,工件与炉壁之间应保留不少于50毫米的间距,以保证热场均匀;三是极限真空度与工作真空度的区别,工作真空度通常比极限真空度低一个数量级,选型时应以工艺实际需求为准而非单纯追求极限指标。
选对了技术,零件性能和成本才有平衡。
理清这几类热处理技术的分工,排工艺时就能对号入座。东莞市志远工业设备有限公司在真空与气氛设备方案中,会按零件的表面质量、硬化层和变形要求,推荐合适的加热与冷却路线。