

联系电话
13631572573


在真空热处理设备的使用过程中,用户常会遇到一些绕不开的技术问题:炉温稳定后仍需频繁补抽真空、换热管束长期运行后效率下降、烟气带走的热量居高不下。这些问题看似分散,其实都与真空炉的工作原理和结构设计密切相关。下面结合工程实际,分析三个较为典型的问题,供设备使用和改造时参考。
一、管束效应:换热效率的固有影响因素
管束效应广泛存在于管壳式换热结构中,真空炉的冷凝换热部分同样无法回避。Nusselt早在1916年就提出了管束冷凝换热系数的修正关联式,此后研究者又根据冷媒饱和温度、表面张力等参数做了多次修正。但无论怎么修正,管束效应本身难以消除。实际生产中,上排管束凝结下来的液膜会覆盖下排管子外壁,使下排换热系数低于单管实验值。真空加压烧结炉在长期运行后,若内壁结垢或液膜分布恶化,换热温差会逐步拉大,表现为保温段功率消耗上升、冷却时间变长。

应对管束效应,工程上常采用错列管束布置、强化管表面处理和定期化学清洗等手段。错列让液膜分布更均匀,强化管增大冷凝系数,定期清洗恢复管壁清洁度。这些措施不能根除管束效应,但能把换热效率维持在设计值附近,避免半年后效率明显下滑。
二、真空度的维持与系统平衡
真空炉稳定工作时,炉内蒸汽一部分用于对换热管束放热冷凝,另一部分用于维持炉腔负压。一定的饱和蒸汽压对应一定的饱和温度,压力波动直接带来温度波动。理论上,沸腾吸热与冷凝放热会自行趋于平衡,但实际工况中工件装载量、气体泄漏和冷却水温度都在变化,往往需要外接真空泵持续补气或抽气来维持压力。这种机械式调节会打断系统自身的平衡,使温度波动持续时间变长。因此,选用抽速与炉腔容积匹配的真空机组,比盲目加大泵抽速更有意义。
另外,燃烧热量的调节也会影响出水温度稳定。燃烧功率波动过大,蒸发量跟着波动,压力平衡被打破,换热过程就会出现周期性振荡。把燃烧调节和真空补气联动起来,用一套PID统一管理,能显著减小温度波动。
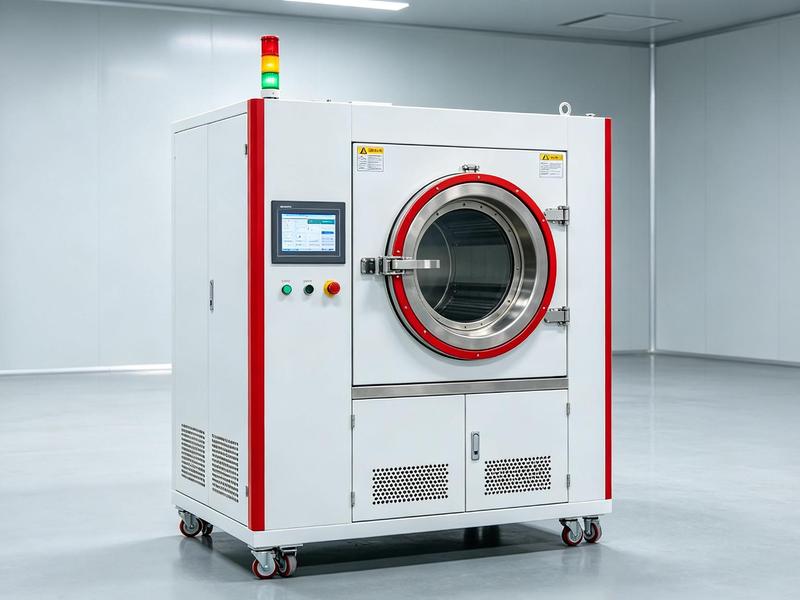
三、排烟热损失的回收空间
对燃气加热的真空热处理设备而言,保温措施到位后,排烟损失往往成为主要的能量流失渠道。如果对烟气进行冷凝,回收其中的显热和潜热,热效率可提升约15%,烟气温度最低能降到30℃上下。不少用户在改造时加装了烟气余热换热器,预热助燃空气或车间热水,长期运行下来节能收益明显。当然,冷凝式换热器需考虑低温酸露点腐蚀,选材和排水设计要同步跟进。
这三类问题之间并非孤立。管束效应会降低冷凝效率,冷凝不充分又会让蒸汽补充量失衡,进而干扰真空度稳定;排烟损失偏大则反映燃烧调节与换热匹配不佳。排查时要把温度、压力、烟气氧含量三组数据放在一起看,单看一项容易误判。例如排烟温度偏高,可能是换热管结垢,也可能是燃烧空气过量,还可能是保温层老化,需要结合烟气含氧量和炉膛负压综合判断。节能改造前,建议先做一次热平衡测试,把各项损失量化,再决定先改哪一项,避免投资浪费。
节能改造投入产出比要算细账。冷凝回收装置本身有采购成本,还要增加冷却水和排水设施,低温段腐蚀也要投入。一般年运行时间长、燃气用量大的炉子,两到三年能收回投资;间歇生产的小炉子,回收期可能拉长到五年以上,未必划算。改造前先连续测一周排烟温度、烟气含氧量和燃气流量,把基准数据摸清楚,改造后再测一次对比,节能率才有说服力。不要只听厂家宣传,用自己的数据说话。
改造选型时,换热器材质要按烟气酸露点选,普通碳钢在低温段容易腐蚀,建议用ND钢或不锈钢。排水口要接冷凝水集中收集,不要直排地沟。
围绕上述问题,真空钎焊炉在结构上对换热管束布置、真空阀组响应和余热利用都做了针对性设计。东莞市志远工业设备有限公司可根据用户现场工况,提供设备评估与节能改造建议。