

联系电话
13631572573


真空热处理设备近些年在模具、工具和航空零件加工中普及很快,核心原因在于它能在无氧化环境下完成加热和冷却。但任何设备都不是十全十美的,真空炉在带来光亮热处理优势的同时,也有其适用边界。客观认识它的优势与不足,有助于用户合理选择工艺路线,避免盲目跟风。
一、真空炉的主要优势
真空炉工作过程中没有烟尘、废水和废渣,劳动条件清洁,被称为绿色热处理。工件在真空下加热不氧化、不脱碳,合金元素不贫化,表面脱脂脱气效果好,对防止氢脆有积极意义。配合高压气淬或油淬,可实现分级和等温淬火,加热速度和冷却速度都可编程控制,为自动化、柔性化生产创造条件。常用合金工具钢、高速钢、不锈钢和轴承钢,如Cr12MoV、H13、SKD61、GCr15、4Cr13、17-4PH等,都适合真空高压气淬或油淬,模具零件经处理后刚韧兼备,寿命稳定。真空加压烧结炉在粉末材料烧结中同样借助真空环境获得成分纯净的制品。
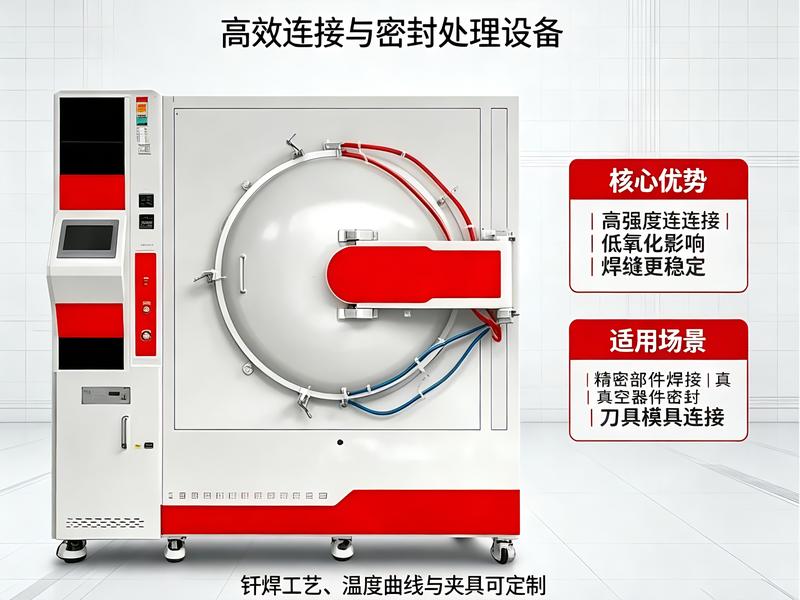
从环保和职业健康角度看,真空炉不需要盐浴老化工序,也没有熔盐飞溅和蒸气危害,车间环境明显改善。这对用工成本上升、环保要求趋严的沿海制造企业来说,是很现实的吸引力。
二、与盐浴炉相比的不足
与盐浴炉相比,真空炉在快速局部加热方面仍有局限。某些需要局部快速升温、局部淬火的场合,盐浴或感应加热反应更快、温度控制更直接。此外,真空炉设备一次性投资较高,对前清洗和工装夹具要求严格,工件装炉量受炉膛尺寸限制,小批量多品种频繁换产时效率不如盐浴。对于批量大、品种单一的工件,真空炉优势明显;而单件局部处理,其他方式可能更经济。
盐浴炉的另一项优势是加热速度快、温度均匀,小零件淬透性好。但盐浴炉的缺点是劳动强度大、清理麻烦、盐蒸气污染环境,且零件表面残盐若清洗不净,后续容易锈蚀。这些年环保政策收紧,不少盐浴炉正在被真空炉逐步替代。
三、合理选用与工艺配套
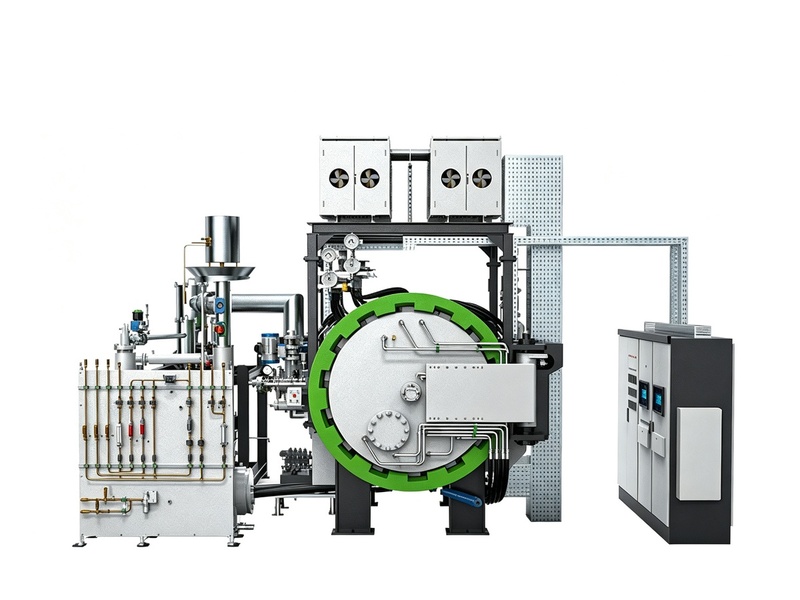
选用真空炉时,要综合考虑工件材质、批量、表面质量要求和后续清洗成本。需要光亮表面、变形小、无脱碳的精密零件,优先选真空工艺;表面要求不高、批量大且对变形不敏感的普通零件,传统箱式炉或盐浴炉也能胜任。真空管式炉在实验和小批量新材料研发中,灵活的程序曲线和气氛切换能力更能发挥价值。
从成本角度算一笔账:真空炉一次性投资是盐浴炉的三到五倍,但后期省去了盐浴老化工、零件清洗和环保治理费用,工人劳动强度也低。批量足够大、工件品种适中的车间,一般两到三年就能把差额赚回来。小批量多品种车间则要慎重,频繁换产时真空炉的装炉效率不占优势。选型前建议先统计半年的热处理工单,按材质、批量、表面要求分类,看真空工艺能覆盖多少比例,再决定上多大炉膛、配什么气淬压力。
表面质量方面,真空炉处理后的零件表面粗糙度变化很小,后续抛光工时少。盐浴炉处理后表面会有残盐,需要酸洗、清洗、烘干三道工序,废水处理也是成本。对出口产品和高要求汽车零件,真空热处理的清洁度优势更明显。当然,如果产品后续还要粗磨或喷丸,表面残留不影响最终质量,盐浴的成本优势就体现出来了。判断时把后道工序一起算进去,不要只看热处理单道成本。
常见故障排查中,温度不均是客户反馈较多的问题。如果出现工件上下或左右温差过大,首先应检查加热元件是否有局部断裂或老化,可用万用表测量各相电阻是否平衡;其次检查工件摆放是否过于密集,遮挡了热辐射路径;再次确认温区热电偶的位置是否正确,热电偶偏移会导致温控偏差。真空度抽不上去时,应先检查密封门是否关到位、密封圈表面是否有异物,再用检漏仪排查各法兰接口,最后检查真空泵油是否乳化或泵体是否磨损。
混合工艺路线也是一种思路:粗加工用盐浴快冷,精加工前再真空回火。组合工艺兼顾效率和表面质量,适合批量大、后道还有加工余量的零件。单独哪一种都不必走极端。关键是把工件最终使用要求和后道工序串起来评估,选最划算的那条路。必要时做小试验证,确认工艺可行再批量,小试成本远低于批量报废,这笔账要算给老板听,不要想当然。
没有万能的工艺,只有合适的匹配。东莞市志远工业设备有限公司可根据用户产品特点,协助判断真空热处理是否经济可行,给出设备配置建议。