

联系电话
13631572573


真空炉运行一段时间后,真空度下降是常见问题。找到原因才能对症处理。影响真空度的来源主要有炉体泄漏、不凝性气体产生、元器件卡死和负荷突变四类。本文逐一分析成因,并给出对应的解决办法。
一、炉体泄漏的来源
炉体泄漏点常见于焊缝、密封部位和钢材本身的质量缺陷。即便进口产品,也无法保证使用三年内不出现泄漏。密封圈老化、法兰螺栓松动、焊缝微裂纹都会让外部空气缓慢渗入。
解决办法是在制造和维修环节采用氦质谱检漏,分零部件检漏、半成品炉体焊缝检漏和整机检漏三个阶段。氦分子小、检测精度高,能把微泄漏点定位出来。日常使用中,定期用压升率监测判断泄漏趋势,比等到真空度明显下降再处理更主动。
二、不凝性气体的产生
热媒水与炉体会发生化学反应,释放出氢气等不凝性气体。这类气体直接影响真空度,且无法靠预防消除。它会随着"沸腾—蒸发—换热—冷凝—回水"的循环不断累积。
处理方式是在运行中通过抽气单元把不凝性气体抽出。当集气罐温度与热媒水温度形成明显温差时,控制系统启动真空泵抽走气体,温差缩小后自动停止。这套自动循环让炉内真空度保持在稳定区间。
三、元器件与负荷问题
真空泵和三通电磁阀长期处于不工作状态,有时会出现卡死。定期点动试运行、保持阀件清洁,可以减少这类故障。负荷突变也可能诱发不凝性气体增加,因此升降负荷要平缓,避免一次性大幅调节。
炉体泄漏的排查要分部位进行。先看静态压升率,如果压升率明显偏大,再用氦质谱检漏仪分段充氦:先试炉门密封,再试观察窗,最后试电极引入和管道法兰。哪个部位充氦后检漏仪报警,就是泄漏点。
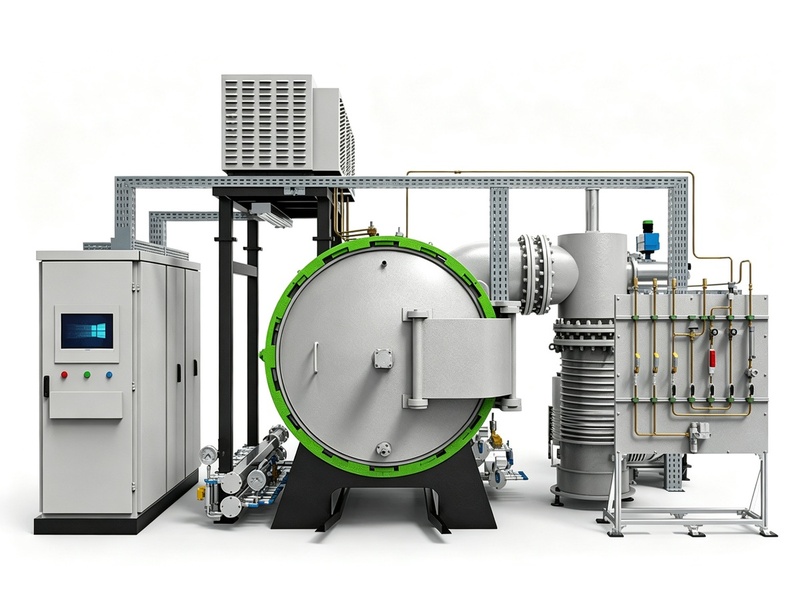
密封件的更换要选对材质。不同温度和气氛下,橡胶密封圈的耐老化能力不同。高温区要用氟橡胶或金属密封,常温区可用硅橡胶。装密封圈时要涂少量真空脂,但不能涂太多,否则会成为放气源。
不凝性气体的累积速度与水质有关。热媒水如果用了不合格的补水,炉内壁腐蚀加快,释放的氢气增多。定期化验热媒水水质、控制pH值,可以减缓不凝性气体产生速度。
真空泵的维护也直接影响真空度。泵油要按周期更换,油乳化或发黑后抽速下降。泵入口过滤器堵塞会让抽气变慢,要定期清洗。真空泵长时间不用后,启动前要手动盘车,防止卡滞。
三通电磁阀容易在阀杆处泄漏。阀门动作次数多了,密封面磨损,外部空气会从阀杆渗入。定期听阀件动作声音、检查阀杆温度,可以判断是否内漏。
负荷突变之所以影响真空度,是因为热媒水蒸发量骤变,集气罐温度波动大,不凝性气体释放量随之变化。调整负荷时要分步进行,每次变化幅度控制在允许范围内。日常记录压升率、建立趋势曲线,缓慢上升说明密封件在老化,突然飙升多半是有明显泄漏点。
除了设备本身,环境温度也会影响真空度读数。冬天和夏天的环境温差大,规管零点会漂移,季节交替时要重新校准。另外,炉内挥发物附着在规管上,会让读数偏高,定期拆洗规管能让数据更准。把这些环境因素考虑进去,真空度趋势判断才不会被误导。日常维护做到位,真空度问题多半能在萌芽阶段处理掉,不会发展到停炉大修。
在设备选型阶段,建议客户优先确认三个核心参数:一是最高工作温度与长期使用温度的差值,长期运行温度建议比最高温度低100至150摄氏度,可显著延长加热元件使用寿命;二是有效炉膛尺寸与待处理工件的匹配度,工件与炉壁之间应保留不少于50毫米的间距,以保证热场均匀;三是极限真空度与工作真空度的区别,工作真空度通常比极限真空度低一个数量级,选型时应以工艺实际需求为准而非单纯追求极限指标。
真空度维护是一项长期细致的工作,靠的是日常记录和定期检测,而不是出了问题再临时抢修。把维护做在平时,比事后大修更省钱也更省心。这也是设备长期稳定运行的根本所在,值得每一位使用者重视。
影响真空炉真空度的因素是多方面的,处理思路也要分层次:先检漏,再抽气,最后检查元件和负荷。真空加压烧结炉、真空箱式气氛炉在长期运行中同样需要这套维护逻辑。东莞市志远工业设备有限公司提供真空度检测与氦质谱检漏服务,帮助用户把设备真空性能维持在工艺要求范围内。