

联系电话
13631572573


压力烧结炉在粉末冶金和硬质合金生产中长期承担高温高压工况,一旦操作或维护不到位,容易引发超压、超温甚至炉体泄漏事故。东莞市志远工业设备有限公司结合多年设备交付与现场服务经验,把常见事故成因和应急处置思路整理出来,帮助一线操作人员把安全关口前移,减少非计划停机和人身设备风险。
第一类来自设计制造环节。炉体受压元件如果结构不合理、材质与工况不匹配、焊接质量不过关,或者受压部件强度裕量不足,长期在高温高压下运行就可能出现母材裂纹、焊缝疲劳开裂。这类隐患在设备选型阶段就要把关,不能只看报价而忽略材质证明和焊缝探伤报告,压力烧结炉的炉体材质、壁厚和焊缝工艺应在合同技术协议中写清楚。
第二类来自安装与检修环节。新设备就位后如果安装水平度不够、安全附件规格选错或校准过期,或者改造、大修后未按工艺要求复装,都会留下安全死角。安全压力表、安全阀、爆破片这些附件看似不起眼,却是超压时的第一道防线,必须按检定周期校验,到期及时更换,不能因为设备运行平稳就跳过。
第三类来自运行管理环节。实际生产中多数事故并非设备本身突然损坏,而是超压、超温、超负荷运行,或者操作人员对工艺参数不熟悉、违章作业、超过定检周期未检。这一类问题占到事故总数的较大比例,也是最容易通过管理制度改善的部分。志远工业设备建议企业把工艺参数上墙、把操作步骤拆成可核对的动作清单。
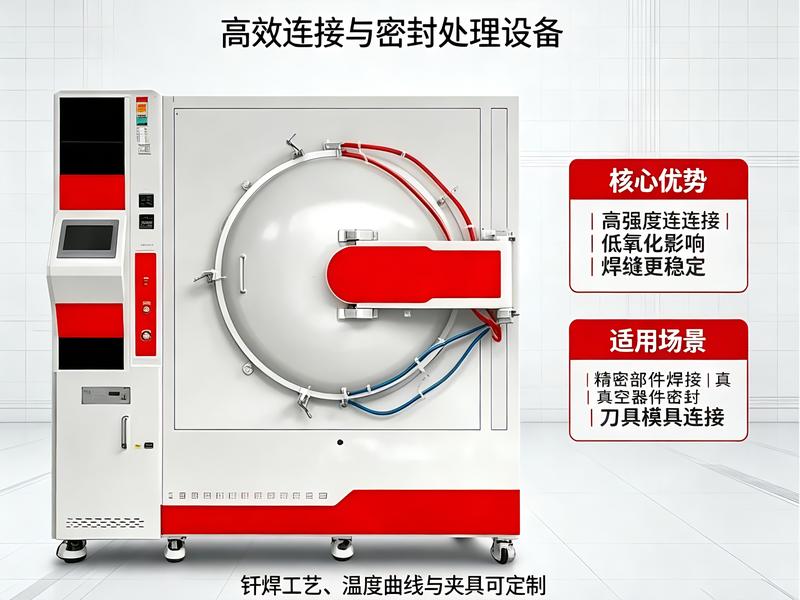
发生重大事故征兆时,应第一时间启动现场应急预案,保护好现场并及时上报设备主管和安全监察部门,不要擅自拆解故障部位,以免二次伤害。出现超压、超温报警时,要立即切断进气阀;对反应型容器停止进料。
如果炉内介质无毒非易燃,可打开排空管排气;如果介质有毒易燃易爆,则必须通过专用接管把介质引到安全地点放空,严禁就地排放。若是由超温引起的超压,除上述措施外还应启动水喷淋冷却系统降温,让炉体内外压力同步回落。
炉体本体或第一道阀门出现泄漏时,要根据介质性质选用专用堵漏工具和技术,由持证人员佩戴防护用具作业,避免带压拆卸。日常巡检中应重点关注水冷进出水温差、压缩空气压力和密封件温度,这些参数的微小变化往往是事故前兆。
这类安全管理方法主要面向使用压力烧结炉、真空加压烧结炉的粉末冶金、硬质合金刀具、陶瓷密封环、石墨材料和金刚石工具生产企业。凡是在密闭炉体内充入高压惰性气体并施加压力烧结工况的产线,都应建立对应的巡检、点检和应急制度。与真空管式炉这类以抽真空为主的炉型相比,加压炉的安全管理更强调压力边界和排放路径。
| 参数项目 | 参数范围 |
|---|---|
| 最高工作温度 | 1200~2200℃ |
| 最高工作压力 | 5~10MPa(高压机型可达20MPa以上) |
| 常用充入气体 | 氩气 / 氮气 |
| 控温方式 | 数显PID + PLC分段程序 |
| 极限真空度 | 6.7×10⁻³ Pa |
| 温度均匀性 | ±5~10℃ |
| 安全附件 | 安全阀、爆破片、超温超压声光报警 |
注:以上为常见配置范围,具体参数可根据客户工艺需求做调整。
案例一:某硬质合金刀具厂在使用一台老式加压烧结炉时,因压力表超过检定周期半年未校,操作工误判压力仍在安全区间,结果在加压段发生阀门口泄漏。停机更换密封件并建立压力表月度点检台账后,后续两年未再出现同类问题。
案例二:某陶瓷密封环企业新员工上岗第一天按老经验手动加压,未确认排气阀位置导致局部超压。志远工业设备到场协助梳理操作规程后,把加压步骤拆成五步并挂牌上墙,新员工按图操作,设备稳定性明显提升,批次合格率回升到原有水平。
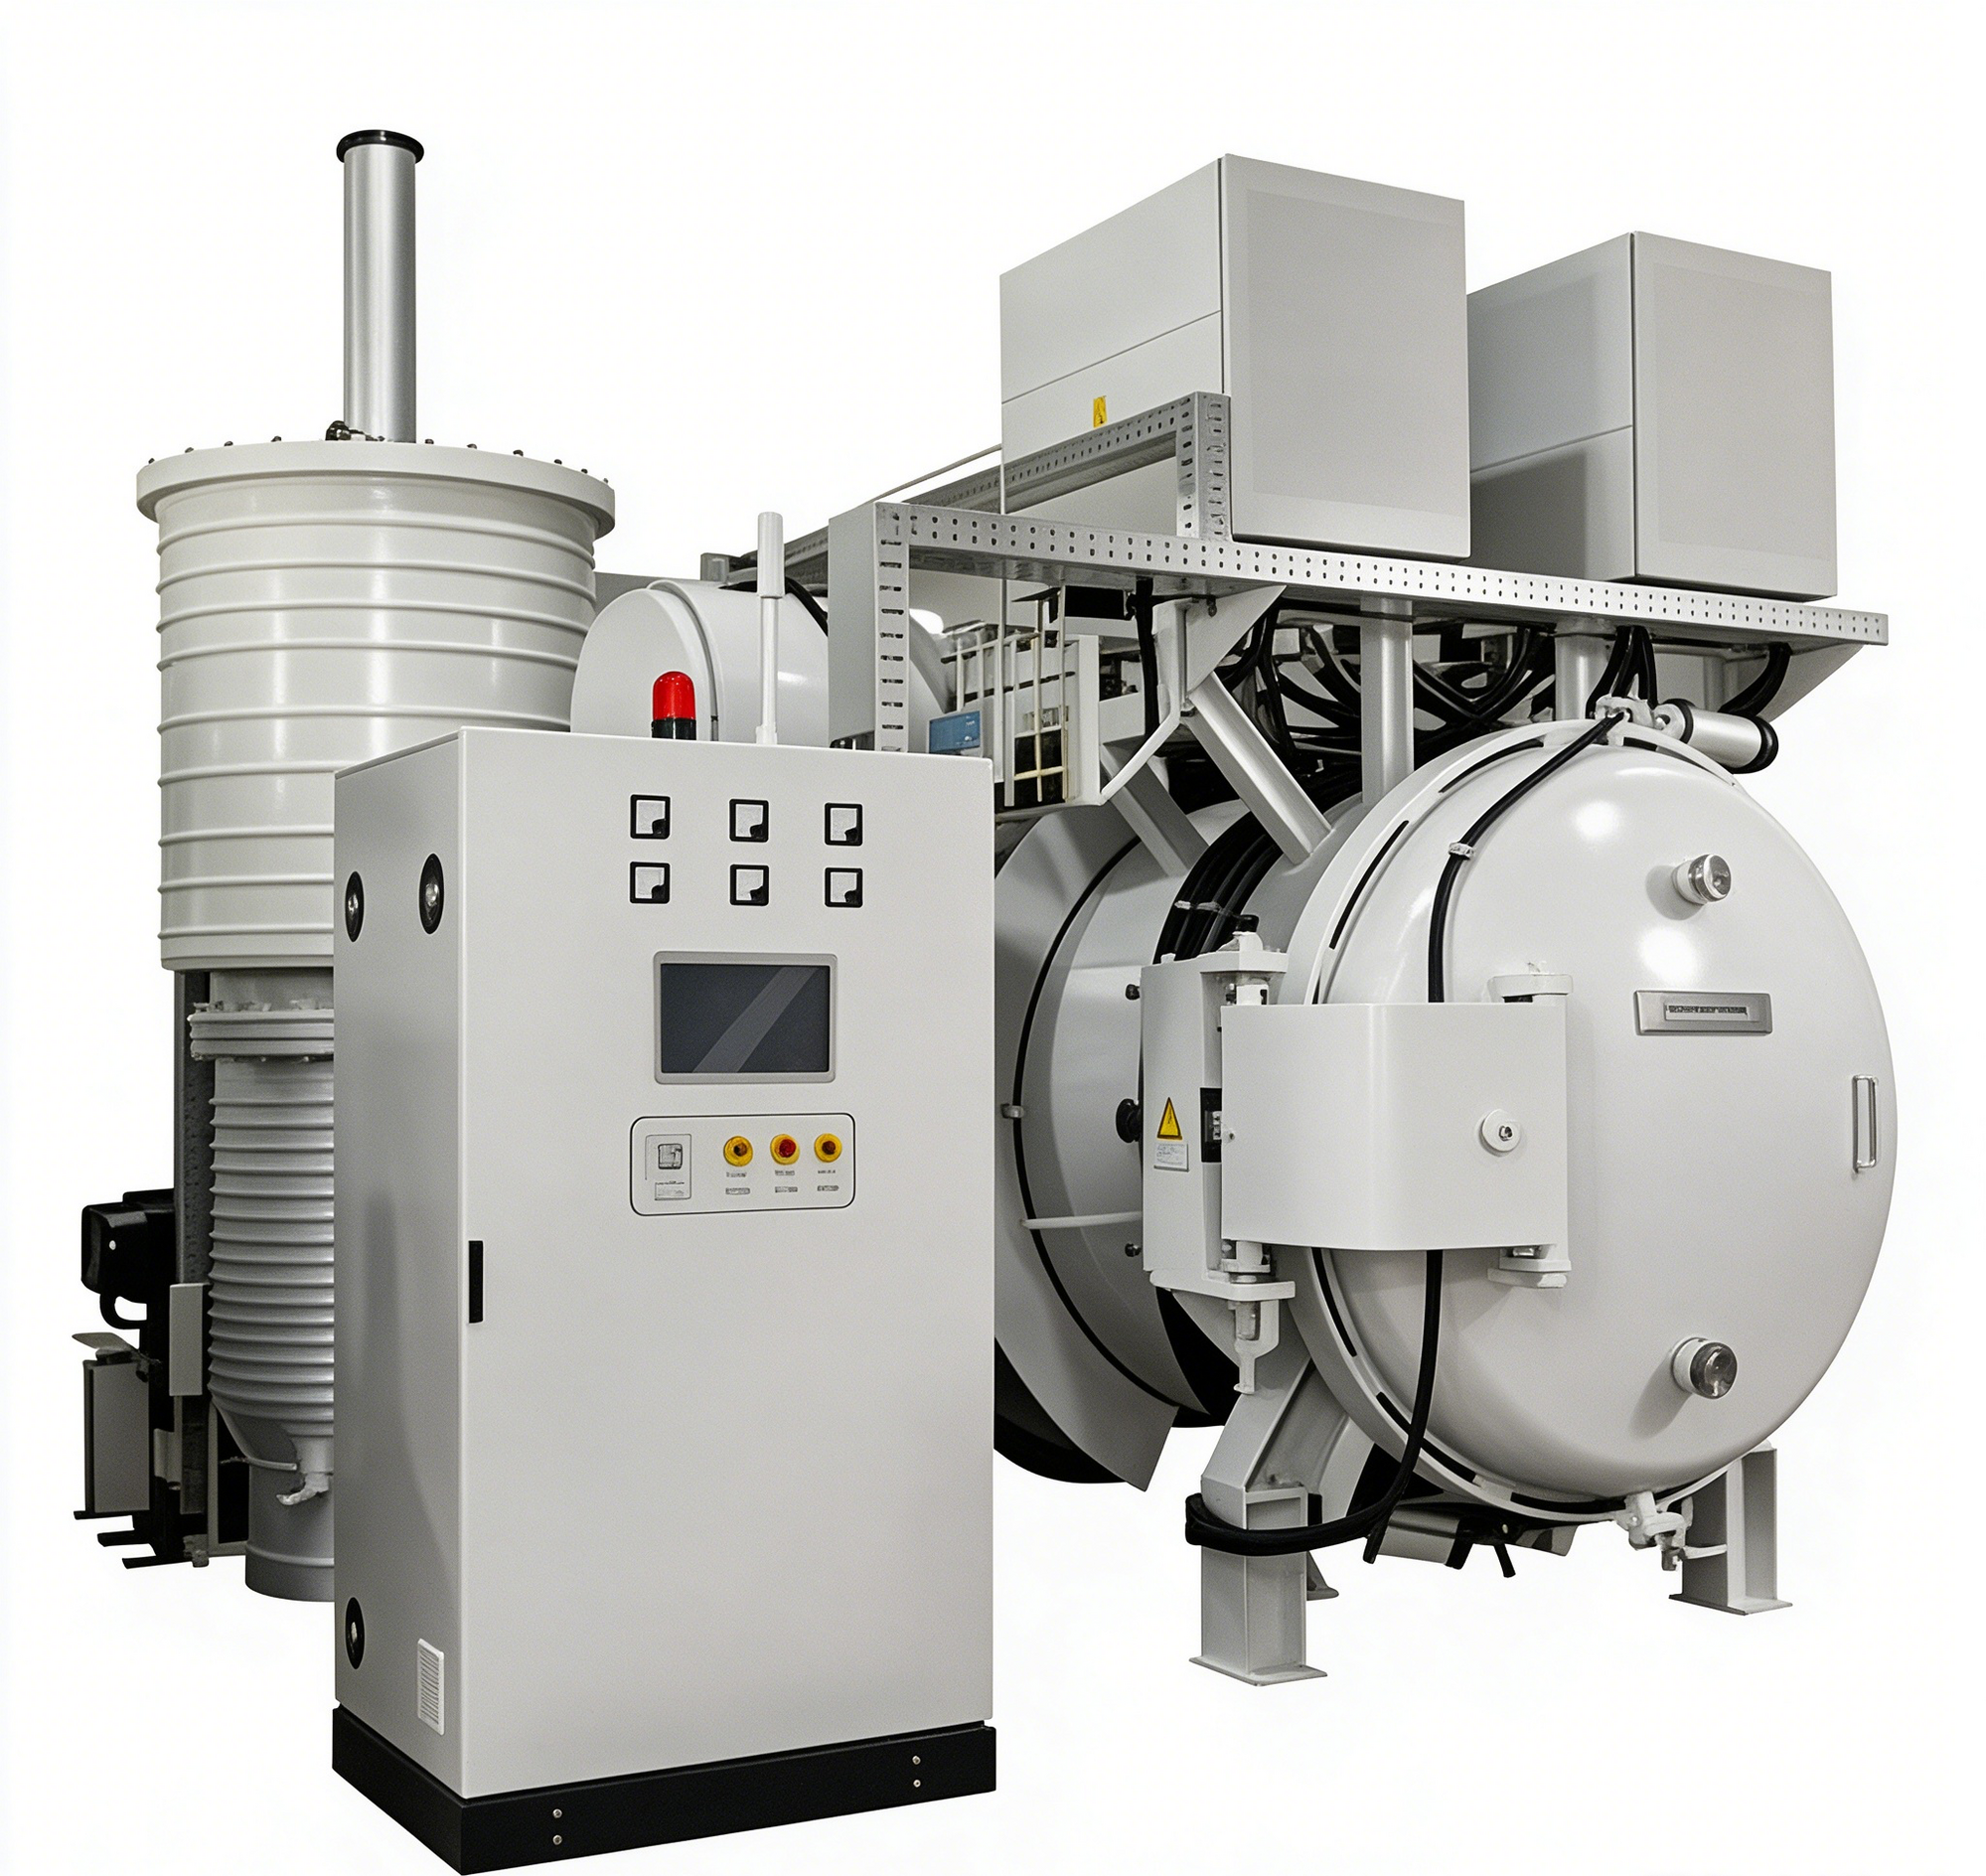
案例三:某石墨材料加工厂冬季停炉后未排净冷却水,开春启炉时管路冻裂造成真空泄漏。加装冬季排空程序并在交接记录中增加「停炉排水」一栏后,同类问题未再复发。这说明很多事故其实可以通过一张简单的点检表提前拦截。
事故的发生很少是单一设备故障导致,更多是设计、安装、运行三个环节叠加的结果。企业除了把真空加压烧结炉本身选好之外,还要把员工技能培训和安全思想教育常态化,把巡检、点检、应急处置写进日常,才能把事故概率压到更低。建议每季度组织一次应急演练,让操作工在模拟超压、超温、泄漏三种工况下都能熟练对应急按钮和放空阀位置形成肌肉记忆,真到事故发生时才不会手忙脚乱。