

联系电话
13631572573


真空炉的操作不像普通电阻炉那样开了开关就能干。它同时牵扯抽气系统、水冷系统、气冷系统和高压电源,任何一个环节顺序弄错,轻则工件报废,重则伤到人和设备。一线操作工最关心的问题其实就两个:温度怎么传得均匀,操作流程怎么排才不出危险。志远工业设备在给客户做操作培训时,通常把这两块放在一起讲,因为温度传递规律没吃透,操作动作再标准也会出偏差。下面把影响温度传递的因素和标准操作流程拆开说。
真空炉里的加热以辐射为主,这和空气炉里靠对流搅拌差别很大。辐射加热有它的物理规律,内热元强度是第一个因素。发热体的功率密度决定了单位时间能辐射多少热量,功率太小,升温曲线拖得长,保温段刚到温就要降温;功率太大,靠近发热体的工件表面过热,芯部还没跟上,温差被拉大。不同炉型的发热体布置不一样,石墨布、钨丝、钼片各有各的辐射特性,操作工要清楚自己这台炉子的功率余量。
第二个因素是料距炉芯距离。辐射热量随距离衰减,工件离发热体近的一面受热猛,背阴面受热弱。装料时如果把大件紧贴发热体放,那一面很容易过烧;把小件堆在炉芯正中,周围又没有足够辐射面,升温速度会慢一截。合理的做法是按工件大小和形状分层摆放,大件靠边但留出间隙,小件居中均匀铺开,让每一件都处在相近的辐射环境里。
第三个因素是炉料散热性。不同材料的导热系数和黑度差别很大。铜、铝这类高导热材料吸热快,自身温度匀得也快;不锈钢、高温合金导热慢,表面和芯部存在滞后;石墨、陶瓷这类低导热材料更要小心,表面到温了芯部可能还差一大截。再加上工件装料密度高的时候,料堆内部互相遮挡辐射,实际受热比单件加热慢得多。这些都会反映在热电偶读数和最终金相上,操作工要靠经验修正保温时间。
第一步是把控制柜切到自动位置。手动模式只在调试和维修时用,正常生产必须走自动,让PLC按照预设的抽气、升温、保温、冷却时序往下走。自动模式下每个动作有联锁,条件不满足不会往下执行,这是防止误操作的第一道防线。
第二步是参数输入核对。工艺卡上的温度、保温时间、升温速率、冷却介质和压力参数,输入后要再核对一遍。真空炉的参数一旦跑错,整炉工件和一炉时间都赔进去,返工成本很高。换工件批次时尤其要重新确认,不能沿用上次的参数。志远工业设备在配套真空管式炉时,会把常用工艺做成配方存储,减少手工输错的概率。
第三步是装料并锁紧炉门。工件摆放要留出气流通道,不能把料堆到挡着发热体和热电偶。炉门关上后要确认压紧到位,压力表和联锁信号都正常才能启动抽气。炉门没锁紧就抽真空,是很危险的操作,轻则密封损坏,重则炉门被大气压飞。
第四步是选择冷却介质并启动循环。淬火或气冷时,根据工艺要求选氮气、氩气或者按比例混合气,充压到设定值后再启动风扇。风扇电机要在正压条件下启动,这一点前面提过。冷却过程中监视温度下降曲线,冷却速率不够会影响硬度和组织,过快则可能导致大件开裂。
| 操作环节 | 危险点与防控 |
|---|---|
| 控制柜模式 | 误用手动,联锁失效,生产必须自动 |
| 参数输入 | 沿用旧参数,换批后必须重新核对 |
| 炉门锁紧 | 未压紧就抽气,密封损坏或炉门弹开 |
| 冷却介质选择 | 选错气体或充压不足,冷却速率不达标 |
| 风扇启动 | 负压下启动电机,轴承和散热受损 |
| 高温取料 | 未降到安全温度开门,烫伤和氧化 |
注:不同炉型联锁逻辑略有差异,以本机操作手册为准。
案例一:某车间工件局部过烧。操作工把一批高导热合金块紧贴发热体摆放,又沿用了上次低导热材料的保温曲线。出炉后靠近发热体那一面颜色发暗、出现过烧组织,背阴面温度刚够。事后重新按料距炉芯距离调整摆放位置,大件与发热体之间垫了石墨毡隔热片,并把保温时间延长了15分钟,再出炉的工件组织均匀,硬度差从原来的HRC3缩到HRC1以内。
案例二:某钎焊线参数跑错。换工件批次时操作工没重新核对温度参数,沿用了上一炉的高温曲线。炉温升到工艺上限附近报警才发现。因为炉子在自动模式下有超温联锁,发热体被切断,工件没有报废,但耽误了两个多小时。后来志远工业设备帮客户在真空钎焊炉上把每个工件批次做成独立配方,换批时扫码调用,从源头减少输错。
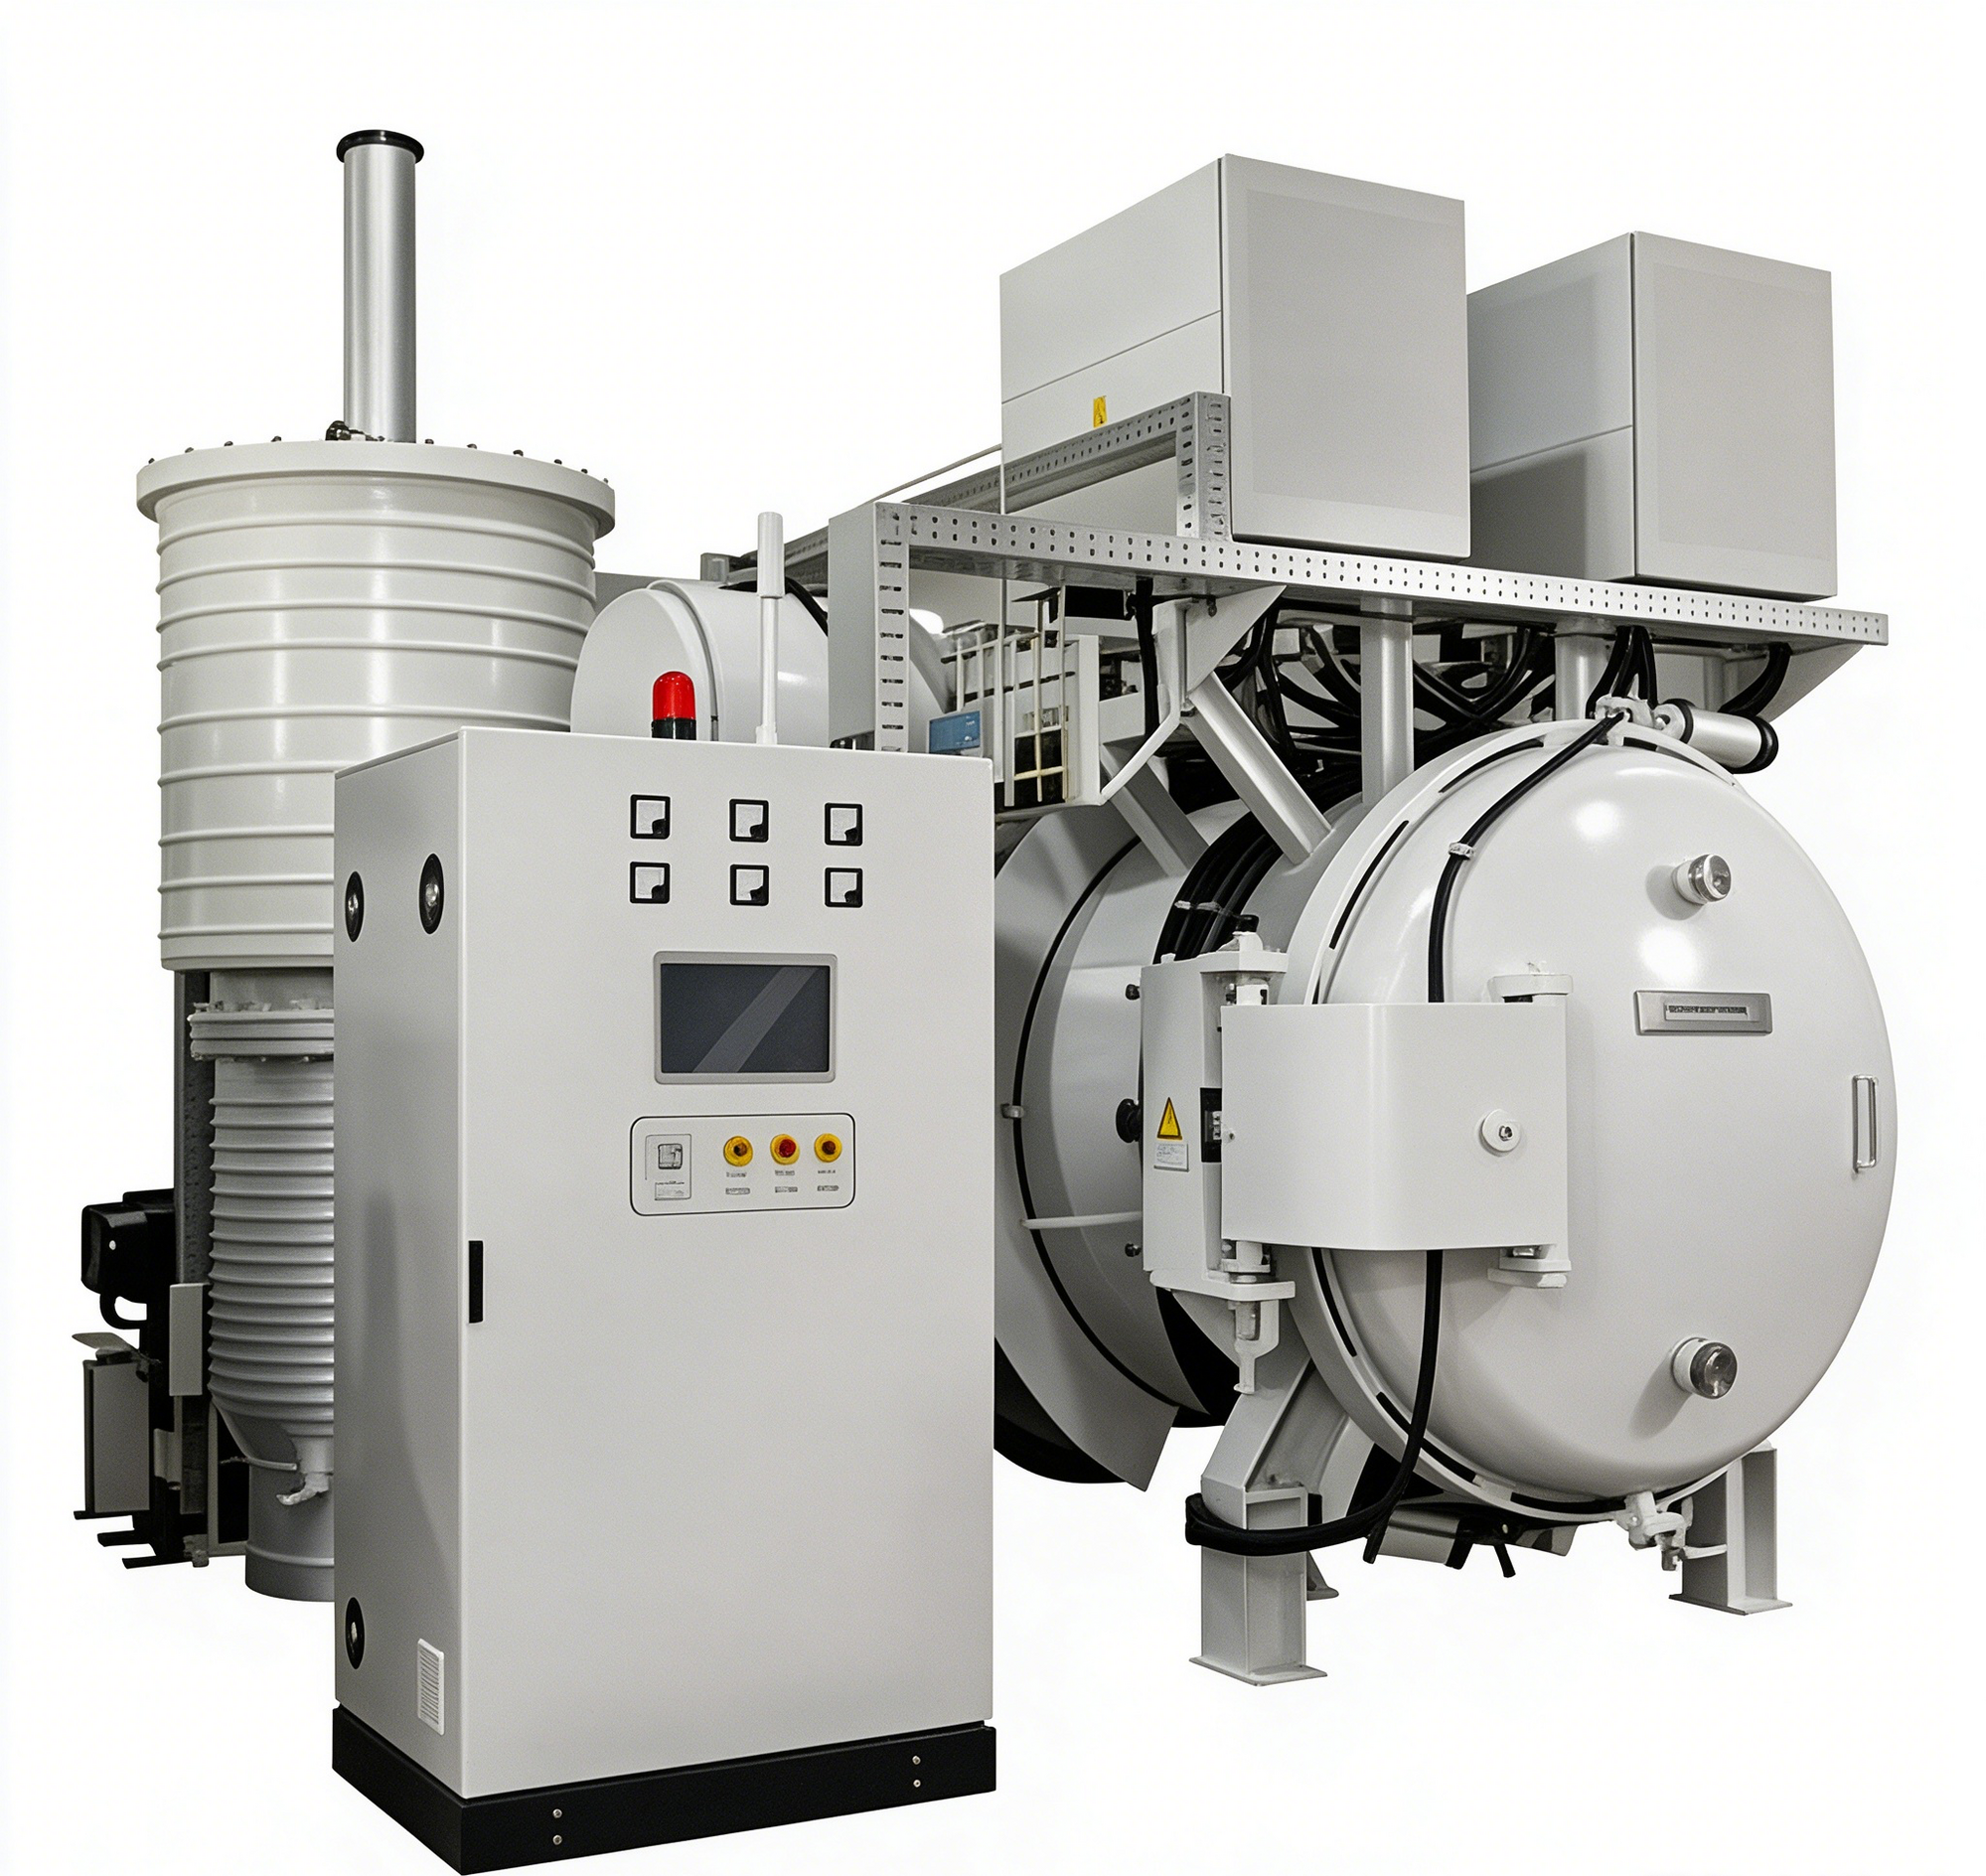
降低危险点,说到底是把动作变成习惯。开机前看一眼水位、气压和电源指示;输完参数自己念一遍;装完料绕炉走一圈确认间隙;炉门压紧后听联锁信号;冷却时盯着降温曲线。这些动作单看都不起眼,但叠在一起就把大部分事故挡在了门外。新操作工上手前,最好跟着师傅走完一整炉完整流程,再独立操作,不要只看手册就上。
真空炉操作的安全,一半靠设备联锁,一半靠操作工对温度传递规律的理解。把内热元强度、料距、炉料散热性这三件事琢磨透,再把自动模式、参数核对、装料锁紧、冷却循环这套流程走熟,危险点自然就降下来了。志远工业设备在真空热加工设备交付时会配套操作培训,欢迎拿具体炉型来交流。