

联系电话
13631572573


硬质合金专用压力烧结炉主要面向硬质合金、高比重合金、氮化硅、氧化铝、氮化硼以及碳碳复合材料等新材料领域。设备刚开机时需要一个提速缓冲过程,速度慢慢升上来才不会损伤机件。如果启动明显偏慢,往往和装载量与转轴润滑有关,志远工业设备把排查思路整理如下,帮助现场快速定位问题。
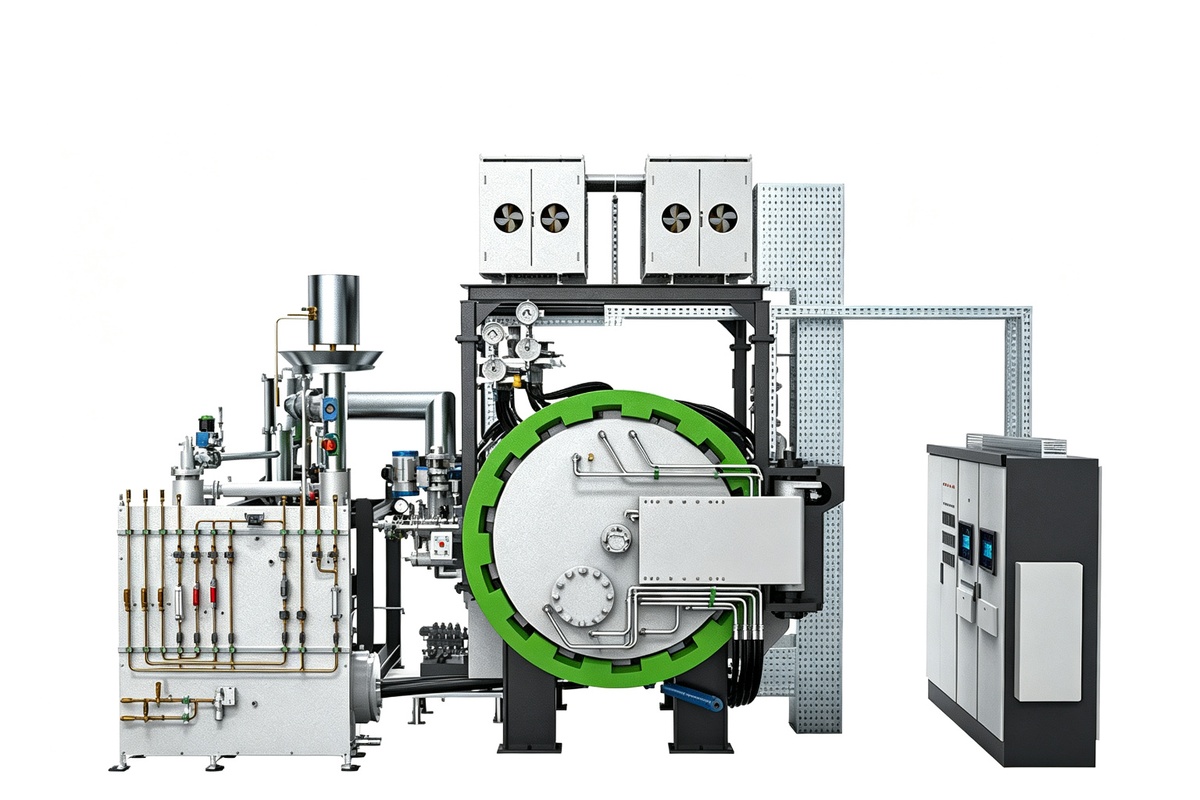
开机运转前要先核实炉内原料装载量。如果装载量超出设备设计的动能范围,等于一开机就处在过载状态,转速自然上不去。另一个原因是转轴磨合状况,开机前应检查转轴的润滑情况;未经润滑就直接开机,不仅启动缓慢,严重时还可能突发死机。建议把这两项纳入开机前的标准确认项,逐次记录装载重量。
除了这两项,启动慢还可能和供电电压偏低有关。车间高峰期电压下降,电机输出扭矩不够,启动时间自然拉长。有条件的车间可以在控制柜旁装一块电压表,开机时顺手看一眼,避免把电气问题误判成机械问题,走弯路。
如果设备配的是顶针网带,要用砂纸等打磨顶针端,防止划伤工件;若是斜角网带,则在低速下烘烤以清除有机物。灯管若沾染有机物,应用酒精棉或无纺布小心擦拭。这些细节直接影响成品表面质量,不能等出了废品再处理,网带状态也要定期拍照存档便于对比。
清洁灯管时务必断电冷却后再操作,避免高温烫伤。灯管玻璃表面不能用硬物刮,有机物残留多的部位可以先用酒精润湿再擦,减少反复摩擦造成的镀层损伤,延长灯管使用寿命。
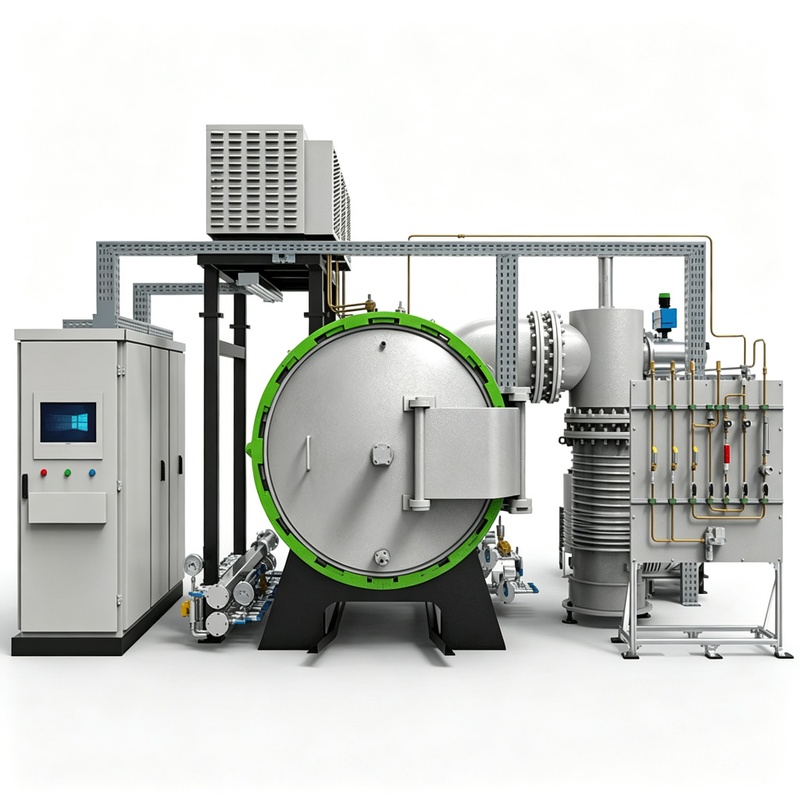
腔体内部清洁时要留意各气孔有没有堵塞,防止排气不畅影响气氛均匀性。有机排和热排的清洁要覆盖厂务管线、设备本体以及油烟盒,用酒精擦拭设备上的有机物残留。做好这些保养,设备启动速度和运行平稳性都会明显改善,批次之间的重复性也更可控。
腔体清洁后要做一次空炉试运行,确认温场恢复到历史水平再带料生产。很多客户清洁完直接跑料,结果因为炉膛刚清理完吸附水分,第一炉数据飘,反而误判成工艺问题。
| 参数项目 | 参数范围 |
|---|---|
| 适用材料 | 硬质合金/氮化硅/碳碳复合材料 |
| 最高温度 | 1400~2200℃ |
| 传动方式 | 网带 / 顶针 / 斜角 |
| 加热元件 | 石墨 / 硅钼棒 |
| 气氛类型 | 氢气 / 氮气 / 真空 |
| 腔体形式 | 连续网带式 / 箱式 |
| 排废气方式 | 有机排 + 热排 |
注:以上为常见配置范围,具体参数可根据客户工艺需求做调整。
案例一:东莞某硬质合金刀片厂,设备启动变慢,排查发现装载量比设计值多了两成。减载后启动时间恢复正常,刀片批次一致性也回到历史水平。
案例二:佛山客户网带顶针端磨损划伤刀片背面,更换并打磨顶针后,表面划伤问题消失。对于硬质合金这类对致密化要求高的材料,加压烧结路线常与真空加压烧结炉配合使用。
案例三:深圳客户腔体积碳导致气孔堵塞,气氛不均。安排停机清洁后,炉内温差从±8℃收窄到±4℃。车间同时做钎焊类连接工艺的,可参照真空钎焊炉的保养周期安排统一维护计划。
这三类案例背后其实是同一类思路:把启动时间、温场数据、腔体状态纳入日常记录,一旦偏离历史基线就提前干预,而不是等批量不合格再停机。志远工业设备在交付设备时也会把这套记录模板随资料一起交给客户。
硬质合金产品对批次一致性要求很高,启动慢、温场漂移、腔体积碳这些问题都会悄悄影响成品硬度和密度。志远工业设备建议客户把设备保养和生产批次挂钩,每跑完一定炉数就做一次腔体清洁和加热元件检查,记录每次启动时间、升温速率和真空度曲线。
定期对比不同批次的启动时间和升温曲线,一旦发现启动时间变长或升温速率下降,就提前安排检查润滑和腔体,把问题挡在批量生产之前。这样既能稳定产品质量,也能让设备寿命更有保障,避免在订单旺季因为设备故障打乱交付节奏。