

联系电话
13631572573


导读:新能源汽车渗透率抬升与AI算力集群扩容,正在把液冷从"可选配置"推向"标配工艺"。动力电池800V高压平台、快充倍率提升、IGBT与SiC模块功率密度加大,让冷板、水套、水冷基板、液冷箱体这些金属组件的焊接要求越来越苛刻。本文不重复钎焊原理,而是站在应用场景角度,梳理四类主流液冷组件为什么选真空钎焊、各自工艺卡在哪里、量产端又要解决哪些一致性问题。
液冷之所以在近几年快速上量,底层逻辑是热源功率密度的提升。动力电池包从400V平台走向800V,充电倍率从1C向3C甚至更高迈进,电芯在快充瞬间的发热集中在模组中央区域,自然冷却与风冷已经压不住温度梯度;电驱系统把电机、减速器、OBC、DC/DC深度集成,体积功率密度持续走高;IGBT与SiC功率模块在开关瞬间的结温波动,直接影响器件寿命;数据中心侧高功率机柜与AI训练集群的散热需求外溢,进一步带动液冷板、CDU、分配管路的配套增长。
这些场景对金属组件提出了共同要求:焊缝不能有氧化夹杂,内部流道不能残留助焊剂,整体变形量要控制在装配公差以内,长期工况下不能出现微渗漏。真空钎焊之所以成为主流工艺路线之一,正是因为它在真空环境下完成加热与冷却,省去了后续清洗工序,焊缝表面光亮、残余物少,且适合多层复杂流道的一次性成型。关于真空钎焊炉的基本构成与适用材料,可参考真空钎焊炉产品介绍做延伸阅读。
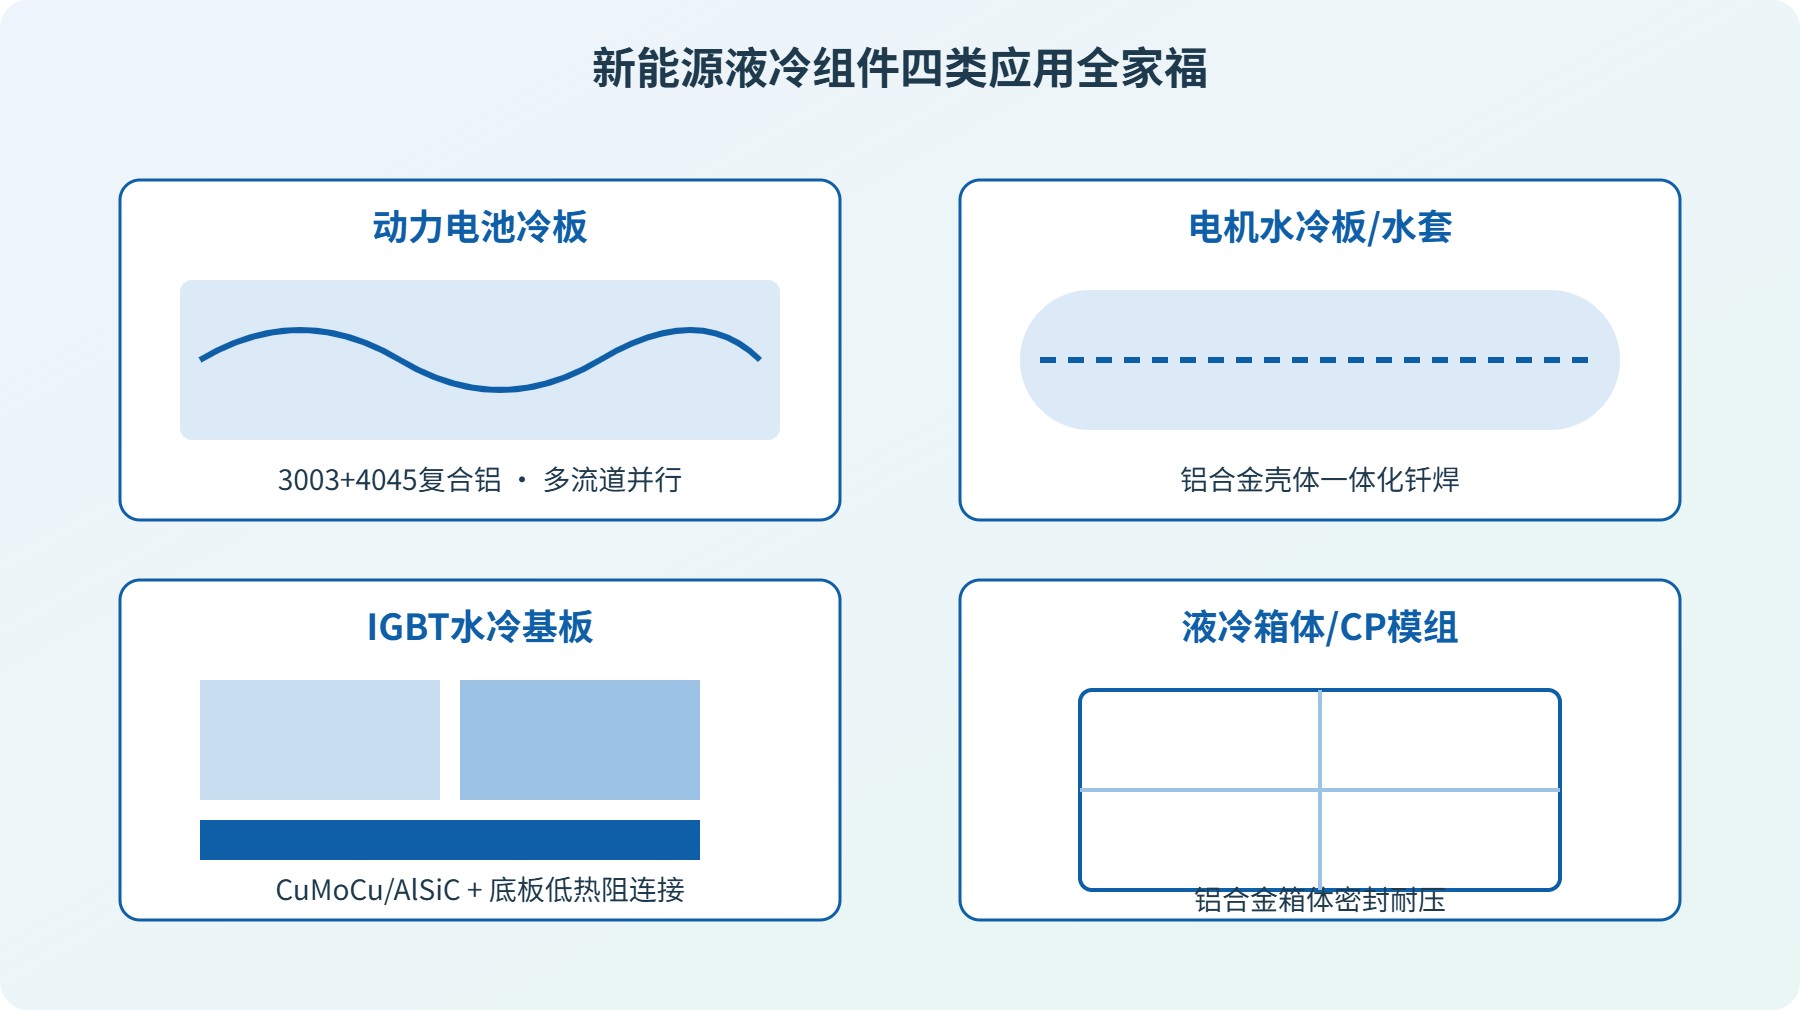
动力电池冷板是液冷组件里出货量较大的一类,结构上以铝合金3003为母材、4045为复合钎焊箔,通过冲压或流道蚀刻形成多层并行流道,再与上盖板在真空炉中一次钎焊成型。主流路线是"复合板钎焊"——箔材作为钎料层,在炉内升温到约590℃左右时液相铺展,把流道隔板与上下盖板连成一体。
为什么选真空钎焊而不是盐浴炉或火焰钎焊?三点原因:其一,铝合金表面极易氧化,真空环境下氧分压低,不需要大量钎剂即可依靠箔材液相完成润湿,焊后流道内壁无残留,避免堵塞细小流道;其二,整板在夹具约束下缓慢升温与随炉冷却,热变形可控,平面度能满足模组叠装公差;其三,焊缝与母材同材质,长期在乙二醇水溶液中循环,电化学腐蚀风险较低。
800V高压平台给冷板带来的新挑战,集中在"温差一致性"上。系统电压提升后,电芯串数增加,模组长度方向拉长,若冷板进出口温差过大,远端电芯温度偏高,快充倍率就要被主动降额保护。工程上要求单模组冷板板面温差通常控制在5℃以内,整包温差更严。这对流道排布、流量分配、钎焊后流道是否局部堵塞都提出了连锁要求——一旦某条分支流道因氧化夹渣未焊合,并联流量重新分配,温差曲线就会失真。
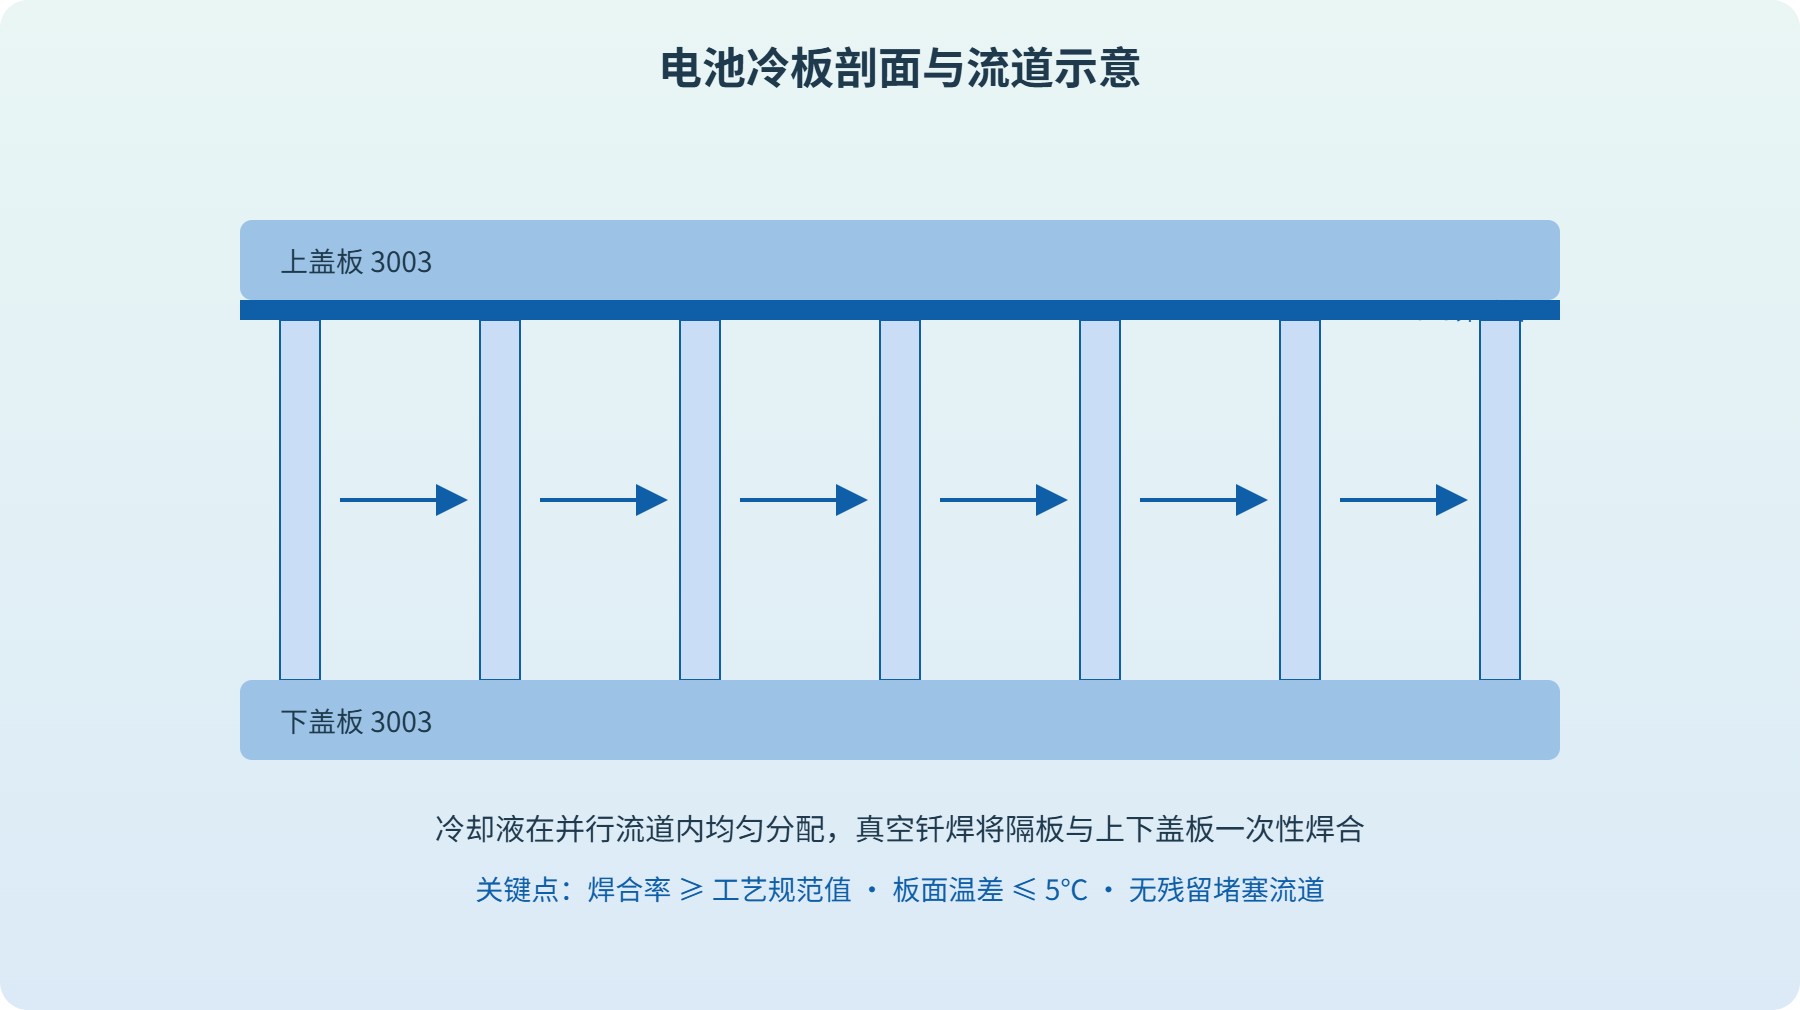
流道间距密集:隔板间距可窄到毫米级,升温阶段需保证箔材液相充分铺展又不堵流道,升温速率与保温段要精细匹配。
变形控制:大尺寸冷板若夹具压力不均,钎焊后容易出现侧弯与翘曲,影响与电芯贴敷的接触热阻。
批量一致性:不同炉次、不同装炉量下的温度均匀性,决定了焊合率波动范围,是冷板量产线的核心考核指标。
检漏:出厂前通常进行氦质谱检漏,漏率指标按车规要求执行,避免整车长期循环后出现微渗。
典型应用场景:方形电池包底部冷板与CTC/CTP集成方案中,冷板直接承载电芯重量并承担冷热管理,真空钎焊组件需要同时满足结构承载与密封散热双重角色,焊缝既要是密封面,也受力路径的一部分。
驱动电机的散热分为定子水套与控制器水冷板两部分。定子水套常见结构是铝合金壳体内嵌螺旋水道,通过真空钎焊把水道外壁与壳体内腔封合,省去后续密封圈与O型圈的装配环节;控制器水冷板则多为多层复合板结构,与功率半导体贴合。
真空钎焊在这一类组件上的价值,主要体现在"减少密封点"。传统方案用水道盖板加密封圈压接,长期振动与温循下密封圈老化是渗漏风险点;真空钎焊后水道整体为金属一体结构,密封可靠性提升,且内腔洁净度高,不会有碎屑进入电机冷却回路。电机水套形状复杂、截面变化大,普通熔焊容易烧穿薄壁,真空钎焊因母材不熔化、热输入低,对薄壁铝件更友好。
复杂型面润湿:水道截面在圆周方向连续变化,要求箔材或粉末钎料在拐角处也能形成连续焊缝,真空度与温度曲线要配合。
薄壁变形:电机壳体壁厚往往较薄,加热过快会失稳变形,需要分段控温与合理夹具。
与铸造件组合:部分方案是铸铝壳体+冲压水道复合钎焊,铸铝内部气孔在真空加热下可能逸出造成焊缝缺陷,来料要做气孔率管控。
IGBT与SiC功率模块是电驱与充电桩的核心发热源,单管功耗密度持续走高,对散热基板提出了"低热阻+高可靠性"的双重要求。这一类组件的材料组合比电池冷板复杂:芯片侧常用铜钼铜(CuMoCu)或AlSiC作为陶瓷DBC的承载基板,因为它们的热膨胀系数与芯片、陶瓷更接近;底板侧则用无氧铜或铝合金,与外部水冷板贴合。中间需要一层焊料或钎料把两者连接起来。
真空钎焊在这一类组件上的作用,是实现陶瓷-DBC-基板-底板多层异质材料的低空洞连接。空洞率直接影响热阻——空洞相当于隔热层,热量无法有效导出,芯片结温波动加大,长期热循环下焊层容易疲劳开裂。真空环境的价值在于:钎焊过程中熔融焊料里的气体能被抽出,形成空洞率较低的焊缝;相比普通气氛保护炉,真空炉对残留气体的控制窗口更宽,空洞率数据更稳定。
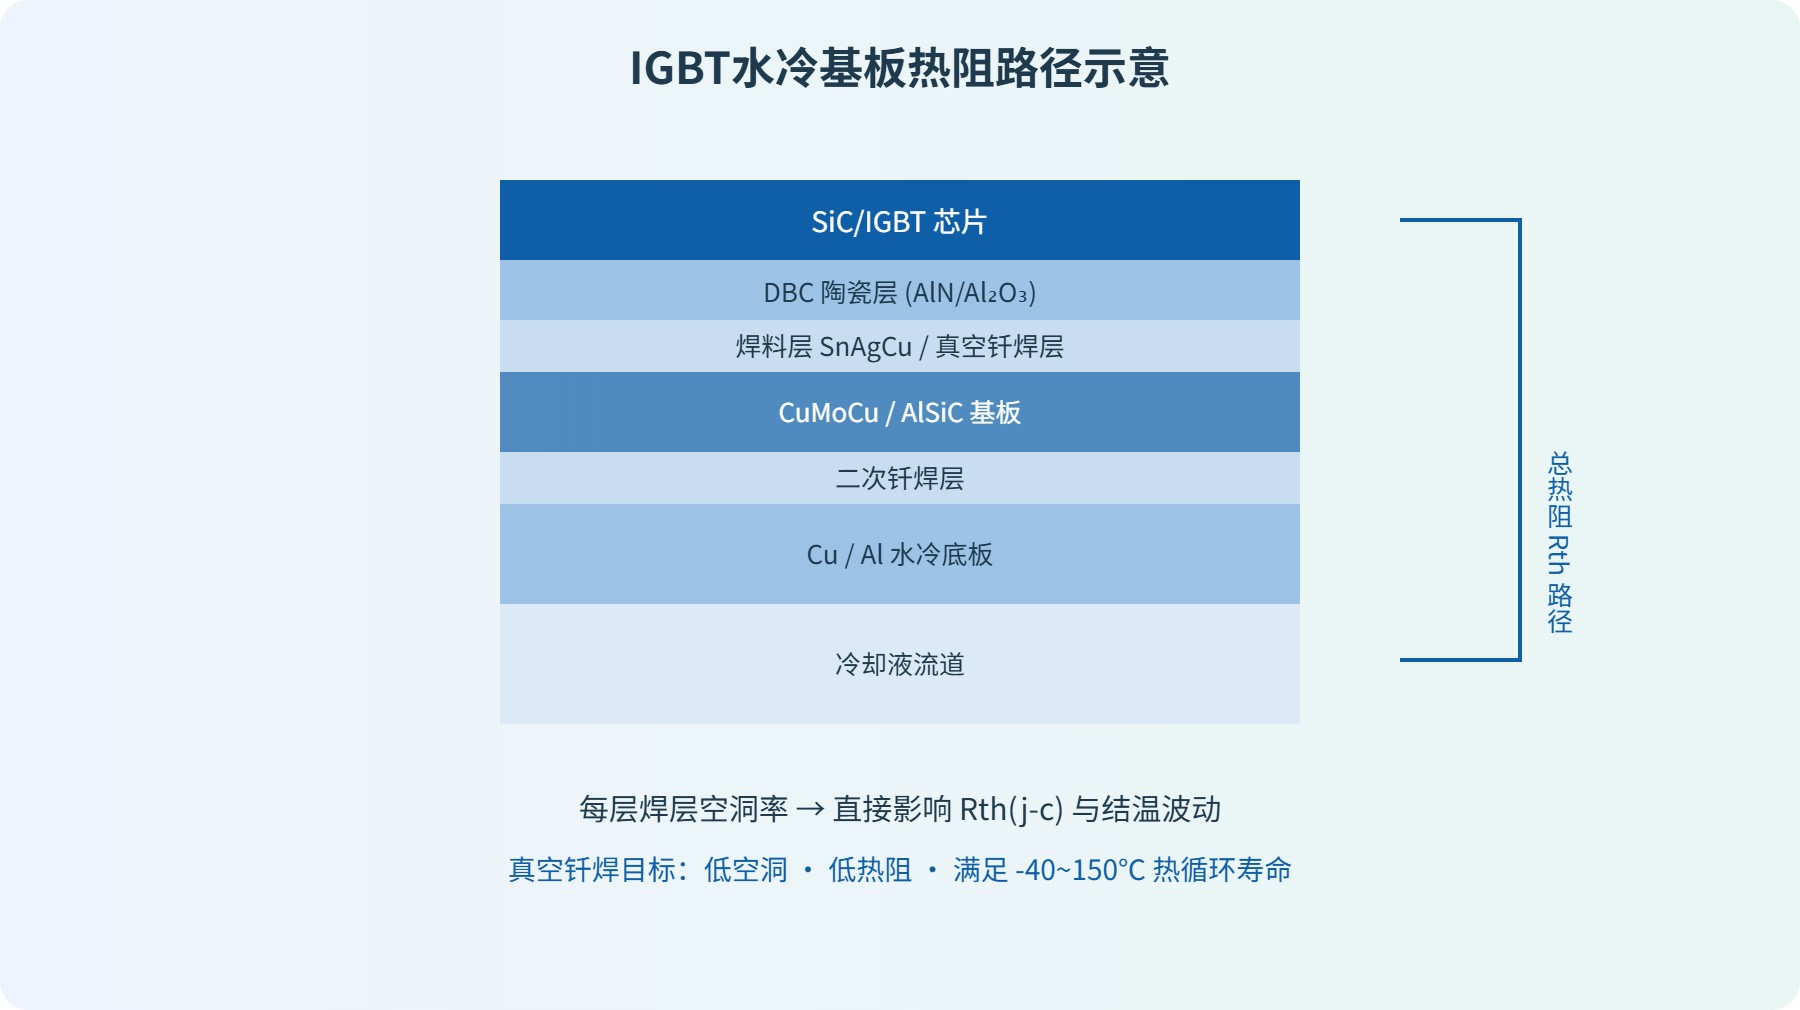
异质材料匹配:铜、钼、铝、陶瓷的热膨胀系数差异大,钎焊温度曲线与焊料选择要降低残余应力,避免温循后基板翘曲。
空洞率:出厂通常用SAM超声扫描检测焊层空洞,关键区域空洞占比受控,空洞集中在芯片正下方时热阻恶化明显。
热循环寿命:车规模块要通过数千次温度循环考核,焊层在反复膨胀收缩下不能出现裂纹扩展,钎料合金体系与接头几何设计共同决定寿命。
除了板类组件,电池包上盖、底护板、CP(Cell-to-Pack)集成结构里的液冷箱体也开始采用真空钎焊路线。这类组件尺寸大、焊缝长,既要承担密封功能,也要承受整车振动与内部介质压力。铝合金箱体通过真空钎焊把流道板、接口、加强筋连成一体,避免了大量密封圈与螺栓连接点。
对箱体类组件而言,氦质谱检漏是出厂关键工序。焊缝任何一处微渗,在整车十几年生命周期里都会缓慢失水,最终导致热管理性能衰减。真空钎焊因焊缝连续、无钎剂残留,检漏通过率相对稳定;反之,若焊缝存在氧化夹杂或未焊合,检漏环节就会暴露问题。这一类产品的工艺难点不在"焊上",而在"焊完不漏"。
长焊缝一致性:大尺寸箱体内温度场均匀性直接决定远端焊缝质量,炉温均匀性指标通常要求控制在±5℃以内。
耐压与爆破:箱体要按工况压力的数倍做耐压与爆破验证,焊缝截面强度需匹配母材。
清洁度:内腔残留铝屑或氧化粉会随冷却液循环堵塞下游细小流道,钎焊后通常配套高压水冲洗与颗粒度检测。
把四类组件放到量产视角下看,工程团队反复面对的是三个共性痛点。
第一,批量一致性。实验室里打样合格不代表量产合格。真空炉每次装炉量、工件摆放位置、夹具状态、升温曲线执行偏差,都会累积成焊合率、空洞率、变形量的波动。主机厂对Tier1的要求是CPK受控,这倒逼炉温均匀性、夹具标准化、装炉作业指导书都要做到位。真空钎焊炉的温区结构与有效温区指标,在选型阶段就要与产品尺寸匹配。
第二,热循环寿命。新能源汽车在不同地域、不同季节下的工况温差大,冷板与箱体长期经历-30℃到60℃以上的循环;功率模块内部则是-40℃到150℃的剧烈交变。焊层疲劳一旦启动,热阻会随时间爬升,最终表现为散热衰减。这要求钎料体系、接头设计、工艺窗口三方面协同,单靠某一环优化不够。
第三,成本压力。新能源车价格战向上游传导,液冷组件年降压力明显。真空钎焊相比搅拌摩擦焊、粘接等路线,工艺成本并不占优,但在复杂流道、多材料组合、洁净密封场景下仍是难以替代的路线。降本方向主要在炉次产能、夹具复用率、来料合格率、返修率几个维度,而不是简单压低工艺温度。
| 组件类别 | 主要材料 | 核心质控指标 | 典型检漏方式 |
|---|---|---|---|
| 动力电池冷板 | 3003+4045复合铝 | 焊合率、板面温差、平面度 | 氦质谱 |
| 电机水套/水冷板 | 铝合金铸+冲组合 | 水道密封性、变形量 | 水压+氦检 |
| IGBT水冷基板 | CuMoCu/AlSiC+Cu/Al | 空洞率、热阻、温循寿命 | SAM超声+氦检 |
| 液冷箱体/CP模组 | 铝合金板材拼焊 | 长焊缝漏率、耐压强度 | 氦质谱 |
往后看三到五年,几条趋势比较明确:
800V平台普及:越来越多新车型从400V切换到800V,快充倍率提升,冷板温差与流道均匀性要求继续抬升,对钎焊工艺窗口的要求更窄。
SiC模块上量:主驱逆变从IGBT向SiC迁移,芯片结温上限更高,水冷基板的热阻与寿命考核更严,真空钎焊在异质材料连接上的价值会进一步凸显。
AI算力液冷外溢:数据中心高功率机柜带动冷板、CDU、分配单元需求,工业领域的钎焊产能与工艺经验正在向该场景迁移,液冷头部企业配套需求旺盛。
储能液冷起量:储能电站长期无人值守,对液冷箱体与管路的密封寿命要求甚至高于车用,真空钎焊组件在长周期可靠性上有竞争力。
作为热工装备制造方,志远工业在真空钎焊炉的有效温区均匀性、多温区独立控温与批量装炉方案上持续打磨,目的就是帮助液冷组件厂商把上述痛点在设备端先解决掉一部分。工艺路线选择是系统工程,设备只是其中一环,但一环做扎实了,下游一致性才有抓手。从冷板打样到批量量产,炉型选型、夹具设计、曲线调试往往需要与工件反复匹配,这也是装备方与零部件厂商长期协同的价值所在。
— 本文为行业应用综述,不构成具体选型建议;如需针对产品做工艺方案评估,可结合工件图纸与工况条件进一步沟通。 —
上一篇:真空热处理工艺体系与性能优势全解
下一篇:没有了