

联系电话
13631572573


真空烧结炉涉及的材料往往对温度、气氛和压力变化较为敏感,工艺窗口需要通过试验和数据积累确定。同一种材料,采用不同的成型和烧结路线,在致密度、晶粒尺寸、缺陷控制和成本上会有明显差别。本文围绕真空烧结炉,对比不同制备方法的技术要点,说明关键工艺参数的作用,并结合设备能力提出控制建议,帮助工艺人员在性能、效率和成本之间找到合适的平衡。
评价这类材料通常关注致密度、硬度(强度)、导热导电性能、热稳定性、耐磨性以及尺寸稳定性等指标。不同应用对指标的侧重不同,例如散热部件重视导热和热膨胀匹配,耐磨件重视硬度和韧性,结构件重视强度和可靠性。
材料的显微组织(晶粒大小、相组成、孔隙和界面结合)决定宏观性能,而组织又受原料、成型和烧结工艺影响。控制孔隙、抑制晶粒异常长大、改善界面结合,是工艺设计的重要目标。
烧结温度和保温时间影响致密化和晶粒长大,需要在"烧透、致密"与"抑制晶粒过度长大"之间平衡;升温速率在排胶、脱脂和反应温区尤其重要,过快易产生缺陷、开裂或包裹气体。
气氛(真空度)和压力直接影响氧化、还原、挥发和界面反应:易氧化材料需要较高真空或保护、还原气氛,含易挥发组元的材料要控制真空度和压力,加压工艺则要匹配温度施加压力节奏。
这类材料在散热、耐磨、密封、防护、电子或结构等领域有相应应用,制品往往在高负荷、高温或高可靠性条件下工作,对批次一致性和缺陷控制要求较高。
设备方面,需要工作温度、温区尺寸、真空(气氛)和压力能力与材料工艺匹配,并具备可靠的控温、记录和安全保护;研发阶段还重视设备的灵活性和数据采集,量产阶段重视稳定性、节拍和能耗。
工艺开发建议采用小批量试验、固定变量逐项优化的方法,结合性能检测和组织观察确定窗口,再放大到生产,并通过首件验证和过程监控保持稳定。
制粉和配料决定原料基础,成型方式包括模压、冷等静压、注射、注浆或叠层等,选择取决于制品形状、批量和对均匀性的要求;成型坯体的密度和均匀性会影响烧结收缩和变形。
致密化(烧结)路线有常压(无压)烧结、气氛烧结、真空烧结、热压、热等静压(HIP)以及放电等离子烧结(SPS)等。加压路线有利于降低烧结温度、提高致密度,无压路线适合批量和复杂形状,各有适用范围。
实际生产中也常采用组合工艺,例如先预烧结再热等静压、或反应烧结结合后续处理,以兼顾性能、形状和成本。
从研发放大到量产,需要关注设备规格变化带来的温场和装炉差异,先做小批量和首件确认,再逐步提高装载量;同时把研发阶段的关键控制点转化为量产作业指导和检验要求。
设备选型与工艺设计宜同步:明确材料所需温度、气氛、压力和数据采集要求,选择能力匹配且稳定的设备,并保留必要的工艺调节空间,避免设备成为工艺放大的制约。
需要补充的是,真空环境下的加热、保温与冷却规律具有共性。除本文设备外,真空钎焊炉在升降温节奏和气氛控制上的经验可以相互借鉴;而液冷真空焊接炉对水冷与温度协同要求较高,其换热管理思路也适用于类似的大电流、大热负荷工况,便于在产线规划时统一考虑配套与维护。
对需要后加工的制品,烧结尺寸收缩和余量应在工艺设计时一并考虑,减少加工废品。
排胶脱脂阶段应保证充分排气和合适的承载方式,残留有机物在高温下易形成缺陷。
性能检测建议覆盖密度、硬度(强度)、导热导电和必要的可靠性项目,并保留检测记录。
成型后坯体宜保持清洁并尽快烧结,长时间放置可能吸湿、氧化或造成密度变化。
原料批次(粒度、纯度、氧含量)变化应纳入检验,粉料稳定性是工艺重复性的基础。
真空烧结炉的控制系统可存储多组工艺程序,不同产品对应不同曲线,操作人员选择程序号即可调用,过程数据自动记录,便于质量追溯和工艺持续优化。
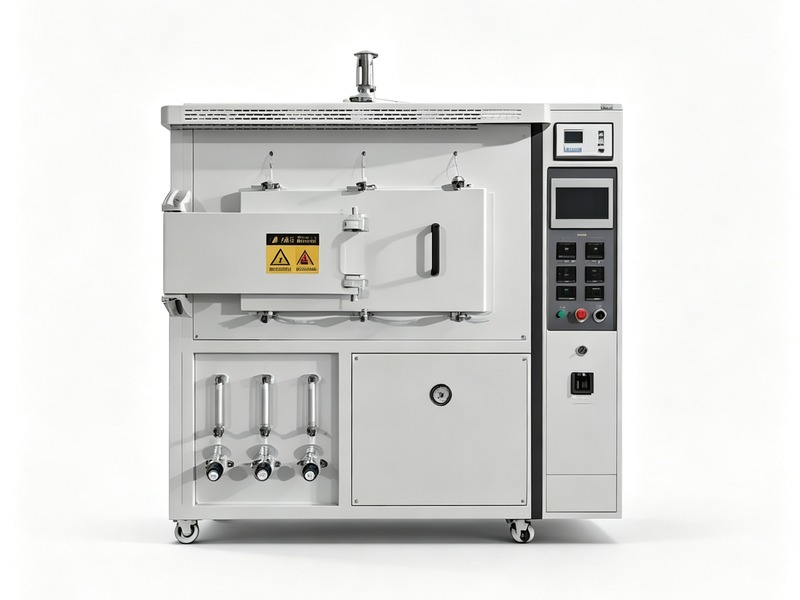
判断真空烧结炉是否匹配自己的工件,先看有效工作区尺寸:工件加上料筐、压头或夹具后要留出合理间隙,不能只对比工件外形;其次看额定温度是否覆盖工艺温度并留有一定余量。
真空度参数要区分极限真空度和工作真空度,前者反映机组能力,后者才是烧结时实际维持的环境。选型时应按工艺要求的工作真空度和抽气时间核对机组配置。
涉及加压的工件,要把所需压力换算成吨位,并考虑模具承载面积。真空烧结炉的压力参数、压头行程和工作台面需与模具匹配,压力过大或过小都会影响致密化效果。
配套条件要提前核对:真空烧结炉的装机功率对应厂房供电容量,冷却水流量和温升对应水源,真空与气氛管路对应现场布局,这些在设备就位前确认,可避免安装时返工。
温场均匀性和控温精度直接关系批量一致性。装炉量较大时,建议按实际装料方式做温场测试,用实测数据确认工件各部位温度是否在工艺允许范围内。
同样叫真空烧结炉,差别常在不易看见的地方:炉壳材质与壁厚、隔热屏层数、发热元件选型、真空机组品牌以及控制元件。这些配置影响设备稳定性、能耗和后期维护成本,不能只比较外形和名义参数。
真空烧结炉的性能由材料组织决定,而组织受制粉成型、烧结致密化和冷却制度共同影响。通过明确性能指标与应用要求,比较无压、真空、热压、HIP或SPS等路线的适用性,把握温度、时间、气氛(真空)、压力和冷却等关键参数,并以试验数据确定工艺窗口,再配合能力匹配的真空热工设备和过程监控,可以稳定获得致密度和性能满足要求的制品。
以上内容围绕真空烧结炉的实际使用整理。若您有相关工件的热处理或焊接需求,可将工件尺寸、装炉量、目标温度与工艺节拍等参数整理后,与东莞志远工业设备沟通确认适配的设备规格、交付周期与售后安排,帮助降低选型与投产环节的不确定性。