

联系电话
13631572573


在粉末冶金、硬质合金和功能陶瓷的生产中,真空烧结炉是决定制品最终性能的关键设备,而温控系统又是其中控制精度要求较高的环节。烧结过程通常要经历升温、保温、降温多个阶段,一条工艺曲线往往持续十几个小时,任何一段出现超调、波动或温度跟踪滞后,都可能影响制品的致密度、晶粒尺寸和尺寸一致性。长期以来,这类设备多采用PID算法进行温度闭环控制;随着制品对温场均匀性和曲线复现性要求的提高,越来越多的现场开始用模糊控制(Fuzzy Control)替代或补充传统PID。本文结合真空烧结炉的实际工况,说明模糊控制相对PID的实际优势,以及选型、调试时需要把握的要点。
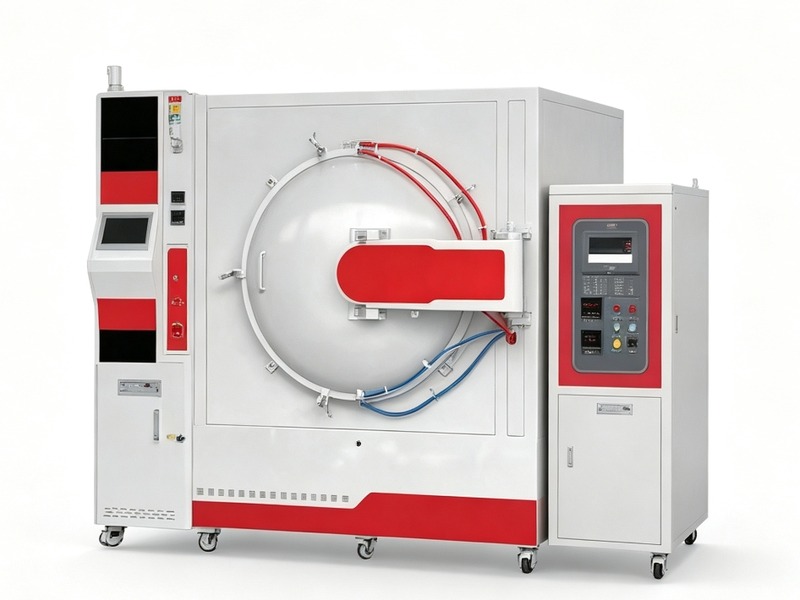
要理解控制算法的差异,先要弄清真空烧结炉这个被控对象的特性。它和普通小型加热炉不同,温度调节难度主要体现在以下几个方面。
一是热惯性大、滞后明显。炉膛、发热元件、保温屏和料坯都有较大的热容,从改变加热功率到温度真正发生变化,中间存在明显延迟,控制系统"踩油门"和"收油"都需要提前量。
二是对象参数随工况变化。低温段以传导和对流换热为主,进入高温段后辐射换热占比快速上升,散热规律随之改变;装炉量、料坯摆放、保温屏老化程度不同,也会让升温特性出现差别,固定的对象模型很难覆盖全程。
三是多温区之间存在耦合。稍大一些的真空烧结炉会设置多个独立控温区段,相邻区段互相影响,某一区加大功率会带动邻近区温度抬升,给各区独立控温带来干扰。
四是非线性突出。发热元件电阻随温度变化、真空度波动以及电网电压起伏,都会让"输出多少功率、对应升多少温度"的关系不再是简单的线性比例。这些特点叠加,决定了真空烧结炉并不是一个容易用单一固定参数控制好的对象。
PID控制结构简单、原理清晰、工程实现成熟,是工业温控中应用很广的算法。它按温度偏差的比例(P)、积分(I)、微分(D)三个分量综合输出,理论上可以在对象模型稳定时取得较好的控制效果。但面对真空烧结炉这类大滞后、时变、非线性对象,固定参数PID会暴露出几个问题。
首先是一组参数难以兼顾"快"与"稳"。升温阶段希望功率给得足、升温快,保温阶段又希望输出细腻、温度平稳,这两种诉求对应的PID参数并不相同;若按升温整定,接近设定温度时容易超调,若按保温整定,升温又偏慢、拖长工艺时间。
其次是积分环节的副作用。积分作用本用于消除静差,但在大滞后对象上,温度已经接近设定值时,前期累积的积分量仍在推动输出,容易出现积分饱和,表现为温度冲过设定值后再缓慢回落,形成明显的温度尖峰。
再者是对工况变化的适应性不足。当装炉量改变、料坯材质不同或季节引起冷却水温度变化时,被控对象的实际特性已经偏移,而PID参数仍是原来那一组,控制效果就会打折扣,往往需要有经验的人员反复重新整定,现场维护成本较高。
模糊控制并不依赖被控对象的精确数学模型,而是把熟练操作人员的调节经验总结成一系列语言规则,再由控制器按规则进行推理决策。这与真空烧结炉"难以建立准确模型、但老师傅能调好"的特点正好契合。
典型的模糊温控以温度偏差和偏差变化率作为输入,以加热功率(或加热电流、可控硅导通角)作为输出。控制器先把精确的偏差数值"模糊化"为"负大、负小、零、正小、正大"等语言变量,再依据"如果偏差较大且仍在快速上升,则明显加大输出;如果偏差已很小且趋于收敛,则减小输出、防止冲过设定值"这类规则进行推理,最后把推理结果"解模糊"为具体的控制量。
从机理上看,模糊控制本质上是把人工"看温度、调功率"的经验固化成了可自动执行的规则,对滞后、非线性和参数漂移有较好的包容能力。工程中更常见的做法是模糊控制与PID结合,例如用模糊推理在线修正PID参数,或在升温段用模糊控制、保温段切入PID,兼顾两者的长处。
结合真空烧结炉的现场使用情况,模糊控制与传统PID在几个关键维度上的表现可作如下对比。
从表中可以看出,模糊控制的实际收益集中在三点:升温阶段能根据偏差大小主动调整输出,在保证升温速度的同时,于临近设定温度时提前减小功率,把超调压到较小范围;保温阶段依靠细腻的规则调节,使炉温波动和稳态误差都比较小,有利于制品组织稳定;当装炉量、环境温度等条件变化时,既定规则仍能保持较稳定的控制效果,减少了人工反复整定的工作量。
需要说明的是,模糊控制并不是要在所有场合取代PID。对于炉温不高、炉膛较小、工况相对固定的单温区设备,成熟的PID方案已经能够满足要求,且成本低、易维护,没有必要盲目更换。
而对于温度较高、炉膛较大、多温区、工艺曲线复杂、装炉量波动明显的真空烧结炉,采用模糊控制或模糊PID的收益会比较明显。现场调试时,建议先依据典型工艺粗定规则与输入输出论域,再用实际曲线进行自学习和修正;多温区设备应分区整定,并关注相邻区段的耦合补偿。无论采用哪种算法,超温报警、独立的安全联锁和断水断电保护都不能省略,控制算法负责的是精度与效率,安全保护层必须独立设置。
从设备范围看,同类温控思路并不局限于真空烧结炉。在真空钎焊炉等真空热工设备上,模糊控制同样有助于稳定升降温节奏;在液冷真空焊接炉这类对加热与冷却协同要求较高的设备上,引入模糊或复合控制也有助于改善温度跟随表现。选型时可优先考虑支持工艺曲线存储、历史数据记录、断电恢复和多温区集中监控的控制系统,便于工艺沉淀与质量追溯。
真空烧结炉具有大惯性、大滞后、时变和非线性的特点,固定参数的传统PID在升温与保温兼顾、超调抑制和工况适应上存在一定局限。模糊控制依托人工经验规则、不依赖精确对象模型,在响应速度、超调抑制、稳态精度和工况适应性方面表现出实际优势,工程中常以模糊PID等复合形式落地。是否采用,应结合炉膛规模、温区数量、曲线复杂度和装炉波动情况综合判断,并在调试中保留独立的安全保护,从而在保证制品质量的同时提升工艺稳定性与生产效率。
以上内容围绕真空烧结炉的实际使用整理。若您有相关工件的热处理或焊接需求,可将工件尺寸、装炉量、目标温度与工艺节拍等参数整理后,与东莞志远工业设备沟通确认适配的设备规格、交付周期与售后安排,帮助降低选型与投产环节的不确定性。
下一篇:没有了