联系电话
13631572573


真空烧结炉的加热方式多样,温度控制是决定烧结质量的核心环节。一套典型的智能温控系统以真空烧结炉为控制对象,由A、B、C三个烧结炉体和一个可移动加热炉体组成:工作时把加热炉体套在某个烧结炉体外部,通过电加热把炉温提升到工艺要求区间。志远工业设备在温控方案设计中,对这类多工位系统的控制逻辑做了总结。
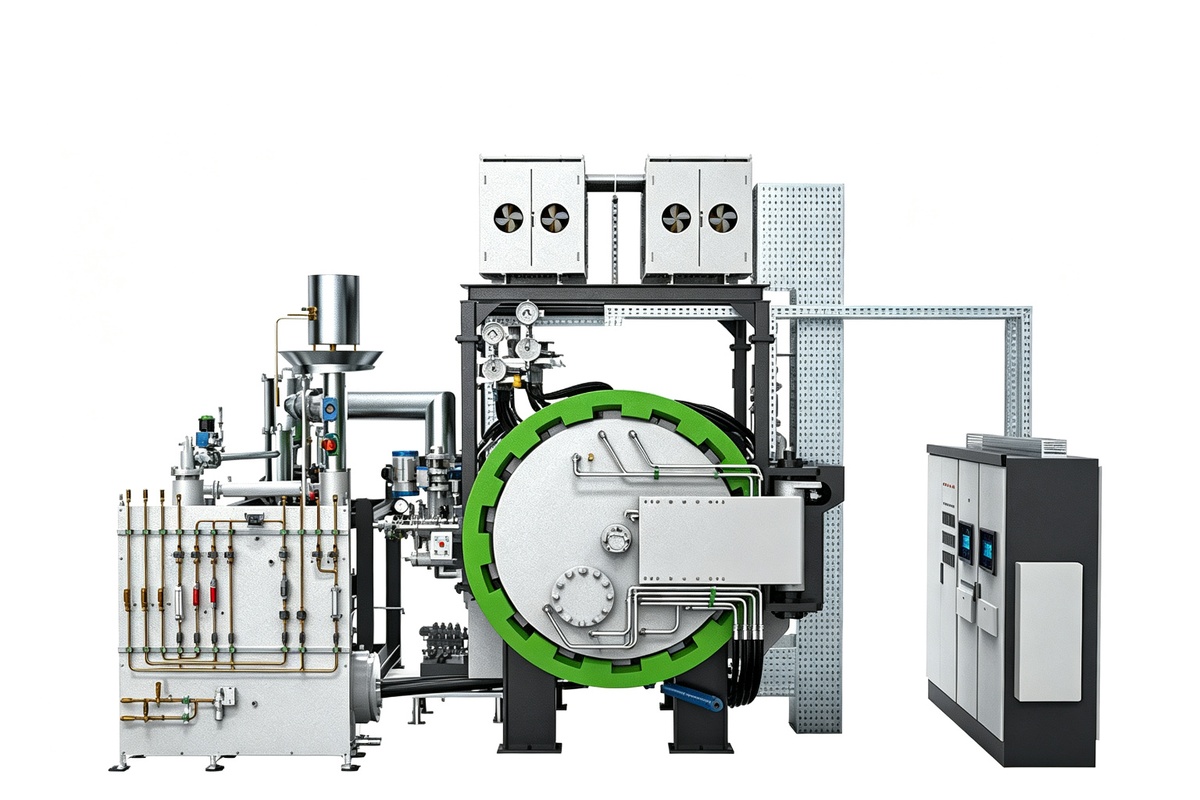
每个烧结炉每次装载的材料数量不同,各炉体结构也存在差异,因此工艺温度控制需要配置不同参数。当某个炉体完成烧结后,加热炉体需要自动转到下一工位继续工作。这就要求控制系统实时检测加热炉体与A、B、C三个工位的温度、工艺运行参数与状态,并为每个工位输出独立的控制量。
需要采集的参数包括加热炉体及各工位烧结炉三处温度检测点的温度值、炉内压力值与真空度等;需要监视的状态有超温报警、超压报警与缺水报警等。温控输出负责加热炉体三个温度控制点的电热丝导通控制;运动控制则负责加热炉体前后左右移动以及手动、自动状态切换。在类似真空管式炉的多区温场设计中,这种分点采集、分区控制的思路同样适用。
各炉体温度由热电偶采样,将实测温度与工艺设定值比较并计算偏差,PLC按一定规律对偏差进行运算,输出控制量去驱动可控硅,在控制周期内调节过零触发脉冲个数,即通过改变炉体平均功率来控温。这种闭环方式把温度波动限制在工艺允许范围内,适合烧结工艺这类对温差敏感的工序。
实际使用中,温控系统应与升温曲线、保温时间和气氛置换节奏配合。志远工业设备建议用户在调试阶段先空载验证各点温度均匀性,再逐步加载工件。对于加压气氛要求较高的工艺,可进一步了解真空加压烧结炉的温控配置,对比不同方案的响应速度与稳态精度。