



联系电话
13631572573




所属:厦门真空钎焊炉
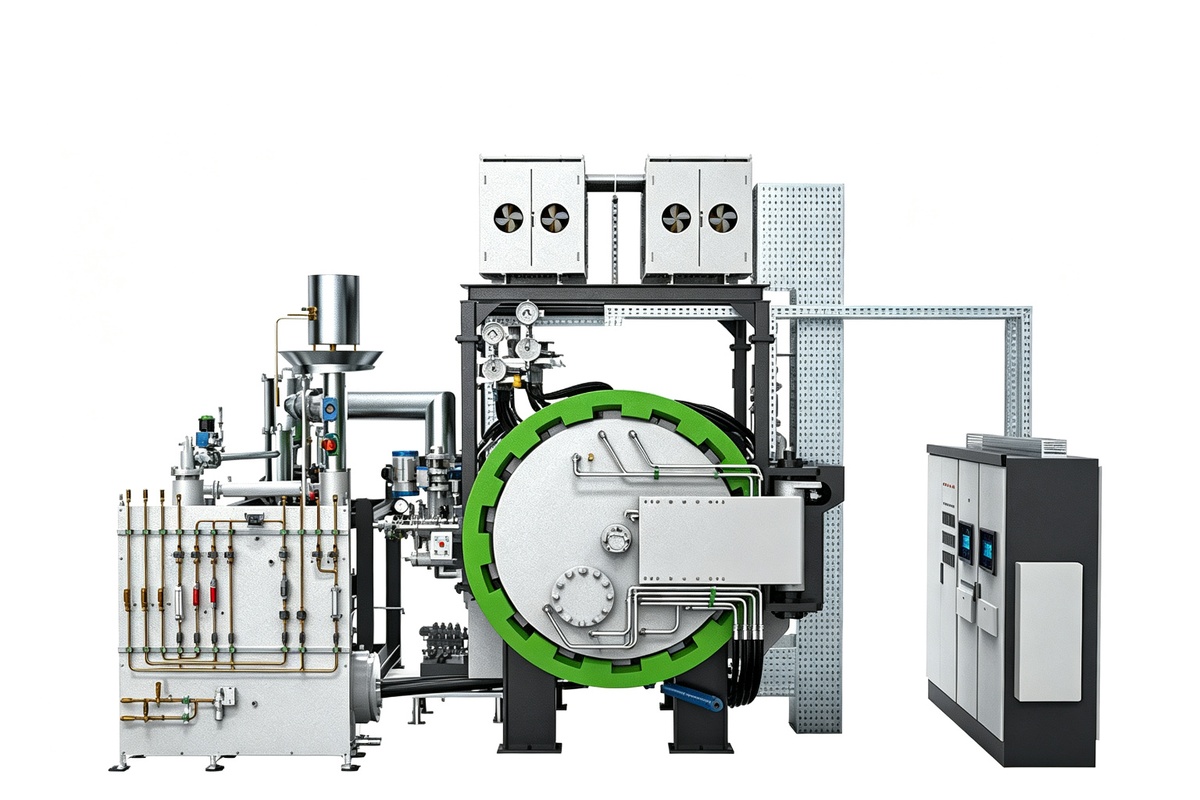
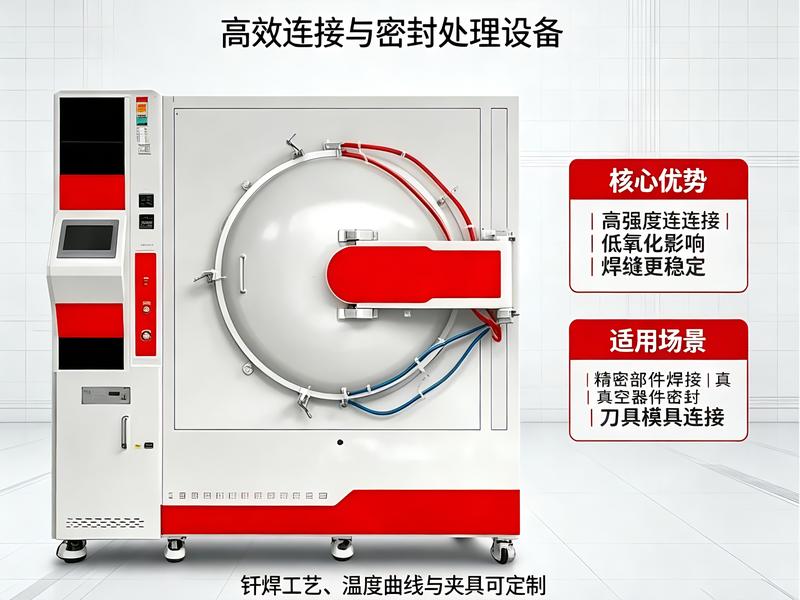
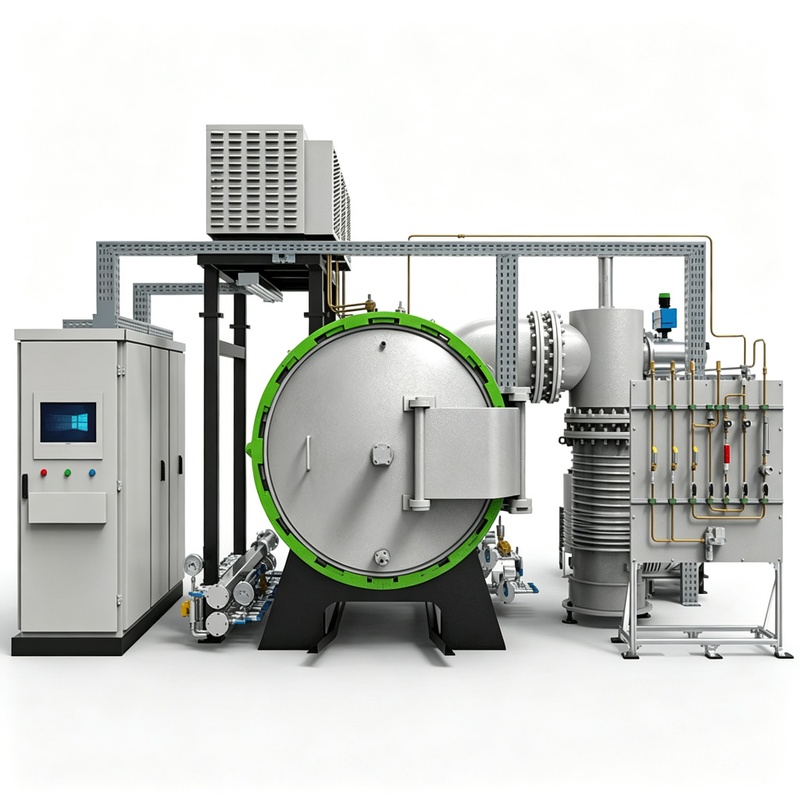
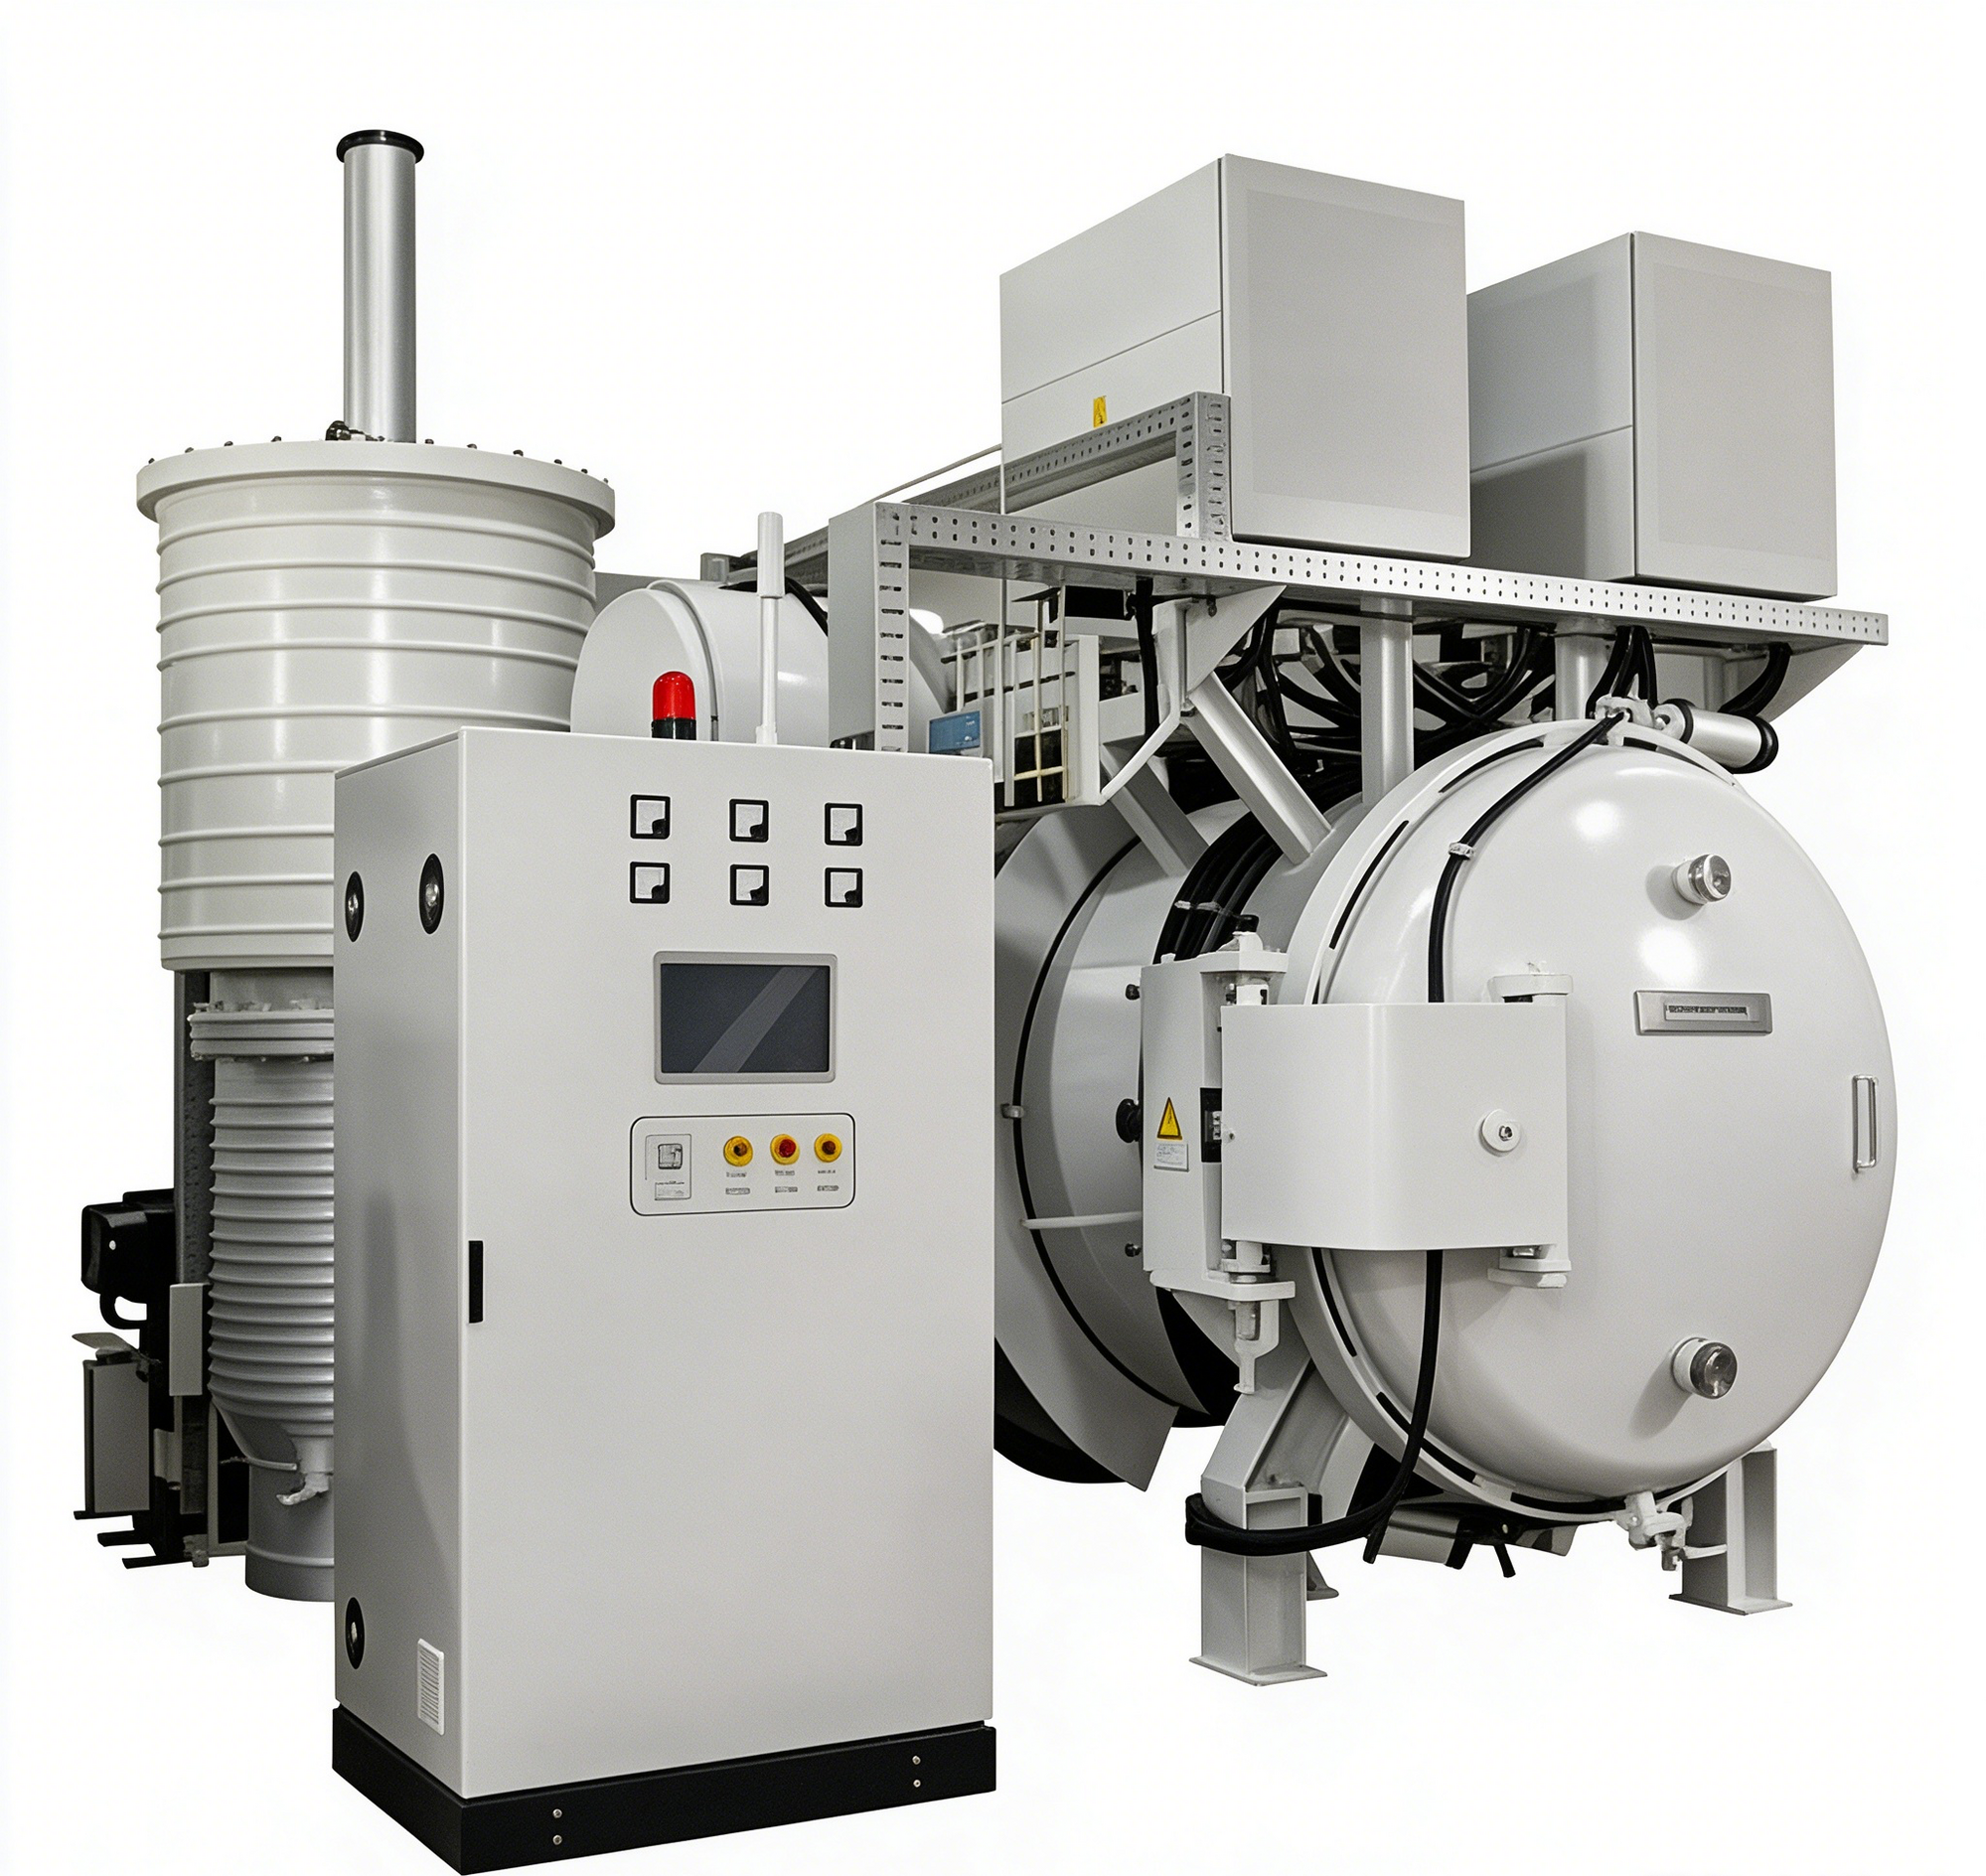
液冷真空焊接炉,行业内也叫真空钎焊炉。它的工作方式是把工件放进密闭真空炉膛,在无氧环境下按预设温度曲线完成钎焊连接,加热元件可选钼带或石墨,炉内极限真空可达 6.7×10⁻⁴ Pa 量级(参考值,以出厂实测为准),降温段可充入高纯氮气对流快冷。是专门用于AI 服务器液冷板、储能水冷模组等精密散热构件焊接的核心设备,通过在高真空环境下熔化钎料、母材不熔化,利用毛细作用实现多层结构的一体化冶金结合,解决传统焊接易氧化、变形大、焊缝渗漏等难题 。
液冷真空焊接炉也常被行业称作真空钎焊炉,是面向AI服务器液冷板、储能水冷模组、新能源散热构件的精密真空钎焊专用设备。设备将工件置于密闭真空炉膛内部,在无氧高真空环境下按照预设工艺曲线完成钎焊作业;母材不发生熔化,依靠钎料熔融后的毛细效应实现多层构件冶金结合,从根源解决传统焊接工艺氧化严重、焊接变形大、焊缝渗漏等行业痛点。加热元件支持钼带、石墨两种选配,设备冷态极限真空可达6.7×10⁻⁴Pa,焊接完成后可通入高纯氮气实现对流快速冷却。
设备工作时将炉膛内部空气与水汽充分抽除,工件高温加工全程隔绝氧化,焊缝内壁洁净无氧化皮,焊后无需酸洗打磨,规避微流道堵塞风险;搭配多温区独立控温系统,炉膛温场控制精度优异,有效抑制薄壁液冷板翘曲、流道形变问题,钎料充分浸润填充缝隙,获得气密性优异的一体化焊接接头。
工艺咨询、寄样试焊:官网在线留言,工程师快速对接
液冷真空焊接炉,即真空钎焊炉,工件放置密闭真空炉膛内,全程无氧环境,按照预设温度曲线完成钎焊连接。可选钼带/石墨加热组件,冷态极限真空度可达6.7×10⁻⁴Pa,冷却阶段充入高纯氮气对流快冷。
针对性解决行业三大生产痛点:
界面氧化,虚焊焊不牢
铝、铜、不锈钢在大气高温环境极易生成致密氧化膜,阻碍钎料润湿,造成焊缝发黑、虚焊缺陷。高真空工况从源头消除氧化诱因,保障焊接界面结合质量。
薄壁工件变形、过烧报废
液冷板、翅片等薄壁构件升温过快易发生翘曲,温度过冲会造成母材晶粒粗大。设备采用分段升温、梯度缓冷工艺逻辑,有效控制工件变形,规避过烧报废。
手工焊接,批量一致性差
火焰钎焊、手工钎焊高度依赖操作人员经验,同批次产品焊接质量波动大。真空炉整机自动执行完整工艺曲线,同炉、跨批次产品工艺可复现,适合规模化量产。
主要加工工件:电池包/服务器铝制液冷板、换热器芯体、不锈钢导管法兰组件、铜铝过渡接头等。
加工达成效果:焊缝连续饱满,无氧化皮,微通道无堵料;工件平面度可控,氦检气密性达标,适配大批量连续生产。
串级PID双闭环温控,控温精度±1℃
铝钎焊工艺窗口窄,工作区间集中580‑610℃,温度过高钎料漫流堵塞微通道,温度偏低则焊接不透。双闭环温控精准锁定工艺温度,整炉工件焊透均匀,提升一次良品率,降低返工成本。
多区独立加热,钼带/石墨元件可选,温场均匀性±5℃
炉膛上下、前后分区独立控温,解决大尺寸液冷板两端焊接质量不一致问题;钼带加热响应速度快,有效压缩单炉生产节拍。
多级复合真空机组,密封状态智能预警
配置多级复合真空机组,采用金属密封法兰搭配高性能氟胶密封件;具备真空检漏预警功能,密封件老化提前报警。保障连续生产过程炉内低氧环境,减少工件氧化变色、焊缝气孔,降低整炉报废风险。
水冷承压壳体+高纯氮气对流快冷系统
焊后实现均匀快速降温,释放工件内部热应力;减少薄壁件形变、焊缝裂纹缺陷;缩短冷却周期,提升设备日产能。
PLC触摸屏控制,上百段可编程工艺、配方存储管理
升温、保温、缓冷、快冷各阶段参数独立配置,不同工件、不同钎料工艺配方可保存一键调用。产品换型无需重复调试参数,操作人员短期培训即可上岗,摆脱对资深技工依赖。
气动锁紧炉门,多重安全联锁保护
炉门气动一键开合,压紧力均匀稳定;集成超温、超压、断水、真空异常多重联锁保护,异常工况自动报警停机,支持夜班及无人值守生产。
全维度非标定制
炉膛有效尺寸、真空机组配置、气氛系统均可根据客户工件规格、产能需求定制,避免设备性能过剩造成成本浪费;整机成套交付,现场调试完成即可投产。
新能源液冷板:电池包水冷板、电机控制器冷板、IGBT水冷基板(铝‑铝钎焊,580‑610℃)
AI服务器散热件:GPU液冷板、多层微通道冷板,适配薄壁、微流道,对温场均匀性高要求工件
储能液冷组件:PCS水冷模组、储能集装箱液冷分配单元、液冷歧管、液冷分水器
换热器构件:铝翅片换热器芯体、高密度翅片换热组件、多层微流道换热组件
管件焊接:316L不锈钢导管‑法兰组件、波纹管组件(镍基钎料,1000℃以上)
异种金属连接:铜铝过渡接头、铜排真空钎焊
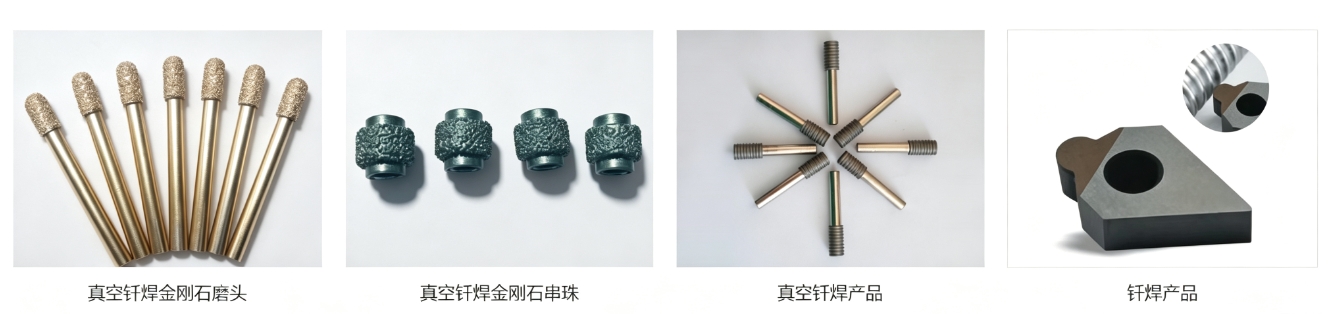
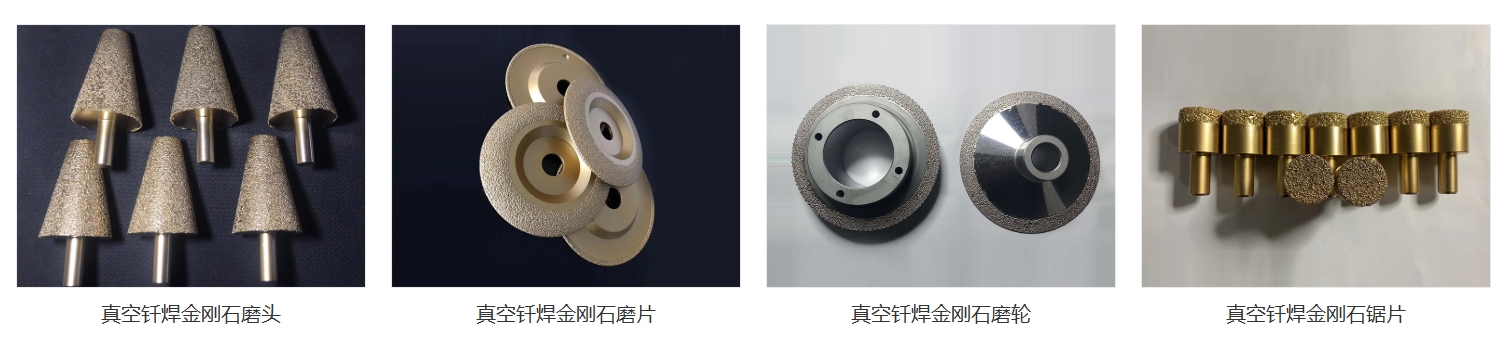
工具钎焊:金刚石磨头、金刚石串珠、锯片基体、硬质合金刀具
精密零部件:真空灭弧室、传感器壳体、仪表波纹管
以上工件共性要求焊缝气密性、表面洁净度、形变量严格受控,普通大气焊接无法满足;可寄送实际工件做试焊验证工艺可行性。
| 参数项 | 单位 | 参考值 | 备注 |
|---|---|---|---|
| 有效加热区尺寸 | mm | 可定制(示例2400×800×800) | 根据工件尺寸、单炉产量定制 |
| 最高使用温度 | ℃ | 1300 | 常用钎焊区间600‑1200℃ |
| 极限真空度 | Pa | 6.7×10⁻⁴(冷态) | 取决于真空机组配置 |
| 工作真空度 | Pa | ≤5×10⁻² | 铝钎焊标准工艺真空 |
| 温场均匀性 | ℃ | ±5(空炉多点测温) | 分区加热条件测试 |
| 控温精度 | ℃ | ±1 | 串级PID双闭环控制 |
| 升温速率 | ℃/min | 0‑20可编程 | 根据工件壁厚材质设定 |
| 冷却方式 | — | 炉体水冷夹套+高纯氮气对流快冷 | 冷却曲线可编程设置 |
| 压升率(漏率) | Pa/h | ≤0.5 | 冷态空炉检测 |
| 加热元件 | — | 钼带 / 石墨 | 根据工艺选配 |
| 炉门锁紧 | — | 气动锁紧,一键开合 | 大机型标配 |
| 保护气氛 | — | 高纯氮气 / 氩气分压可选 | 用于冷却、防氧化 |
| 电源 | — | 380V / 50Hz三相 | 按客户现场工况确认 |
| 加热功率 | kW | 按加热区配置 | 下单前确认 |
| 最大装炉量 | kg | 依工件摆放方式 | 下单前确认 |
| 外形尺寸/整机重量 | — | 随机型变化 | 下单前确认 |
| 执行标准 | — | GB/T 10067.47;GB/T 10066.4;GB 5226.1 | 出厂附带检测报告,可提供标准符合性说明 |
备注:表格参数为常规配置参考值,正式采购以出厂实测报告为准;全部参数支持依据工件材质、钎料、产能节拍定制调整。
装炉叠装:工件装配钎料,工装压紧,装配间隙控制0.03‑0.1mm
抽真空:抽取炉膛空气水汽,达到工艺工作真空度
分段升温:按工艺曲线梯度升温,规避薄壁件变形
保温钎焊:钎料熔化浸润缝隙,形成冶金焊接接头
缓冷/氮气快冷:释放热应力,缩短整炉周期
出炉检测:外观检查、氦检漏,流转下道工序
典型铝钎焊曲线:抽真空→分段升温→保温钎焊→缓冷/氮气快冷,实际温区时间参数以工件试焊结果为准。
工件:3003冲压流道板+4045复合钎焊板,工件尺寸400×250×15mm
工艺参数:钎焊温度580‑610℃,保温8‑12min,高纯氮气快冷
焊接效果:焊角连续饱满,微流道无钎料堵塞;氦检合格率99%以上,工件平面度≤0.5mm
客户价值:量产节拍稳定,产品返工率显著下降
工件:316L导管搭配法兰,壁厚1‑2mm
工艺参数:BNi‑2镍基钎料,温度1020‑1050℃,保温10‑15min
焊接效果:焊缝致密无氧化色,承压试验合格,焊后无需二次抛光
客户价值:替代传统氩弧焊,大幅降低焊接变形,焊缝外观一次达标
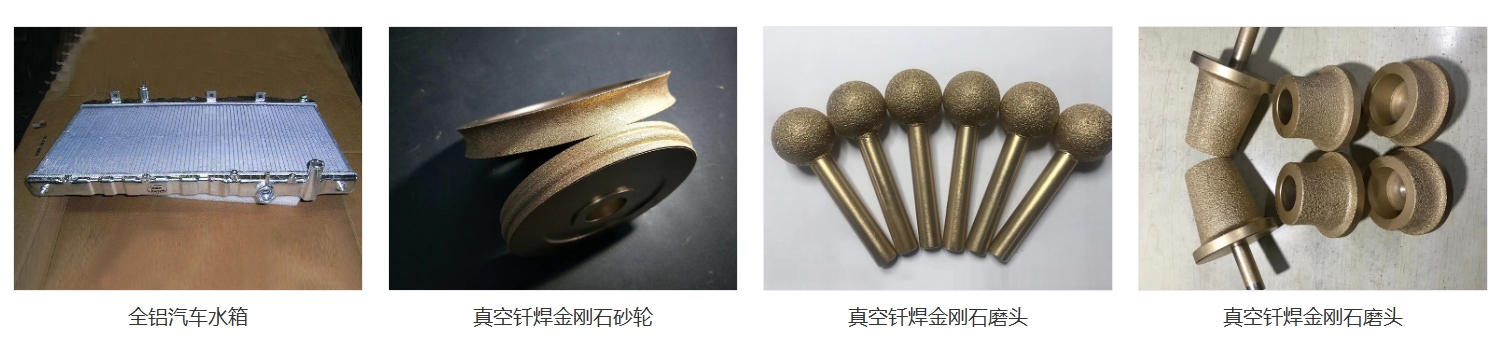
工件:金刚石磨头、串珠、锯片基体
工艺参数:真空钎焊,温度区间650‑750℃
焊接效果:钎料铺展润湿均匀,金刚石把持力提升;工件表面洁净无氧化变色
客户价值:省去酸洗后处理工序,简化生产流程
注:案例参数为同类工件典型参考,客户信息脱敏,实际工艺需要寄件试焊确认。
✅ 先试焊,后合作
支持客户寄送工件试样,也可带件到厂试验;输出完整工艺参数报告,验证焊接效果后再洽谈合同。
✅ 定制化成套交付
炉膛尺寸、真空机组、气氛系统按需定制;整机成套供货,现场安装调试直至设备达标投产,交付全套操作手册、电气图纸。
✅ 规范化设备验收
真空度、温场均匀性、压升率等关键指标逐项实测,出具检测数据,双方签字完成验收。
✅ 实操培训服务
包含设备操作、工艺配方调试、设备日常维护培训,确保人员可独立完成生产作业。
✅ 售后保障
设备质保期按合同约定(常规1年);故障报修24小时响应,必要时工程师上门服务;长期供应设备易损备件。
✅ 本地化服务网络
长三角、珠三角均设置办事处,欢迎预约实地考察工厂,观摩现场生产案例。
✅ 资质与业绩
可预约查阅企业资质、项目客户业绩资料。
需要评估设备适配性?欢迎咨询寄样试焊、预约工厂考察、获取定制化技术方案,官网留言咨询,工程师第一时间回复。