

联系电话
13631572573


在切削刀具制造中,硬质合金与钢的真空钎焊是常见工艺。以硬质合金滚齿刀为例,这类刀具既能加工各类齿轮,又能在加工硬齿面齿轮时以刮削方式替代部分磨齿工序。滚齿刀通常由YT05硬质合金刀片与40Cr中碳调质钢刀体经真空钎焊焊接而成。以下从材料选择、钎料匹配和操作要点三个方面进行介绍。
刀体材料采用40Cr钢,经调质处理后具有良好的综合力学性能;刀片材料为YT05硬质合金,适用于钢材的切削加工。两者在热膨胀系数上存在差异,需要通过合理的钎焊工艺和工装设计来缓解焊接应力。
选用厚度约0.2毫米的片状纯铜钎料BCu(含铜量99.95%),其熔化温度为1083℃,对应的钎焊温度范围为1100至1150℃。纯铜钎料在钢与硬质合金的连接中具有较好的润湿性和塑性,接头抗疲劳性能较好。
可选用牌号Y11的钎剂,主要成分为硼砂,熔化温度范围800至1150℃。也可选用硬钎剂QJ201,其化学成分为硼酸80%、硼砂14.5%、氟化钙5.5%,钎焊温度约850至1150℃。钎剂的作用是清除金属表面氧化膜,改善钎料润湿性。
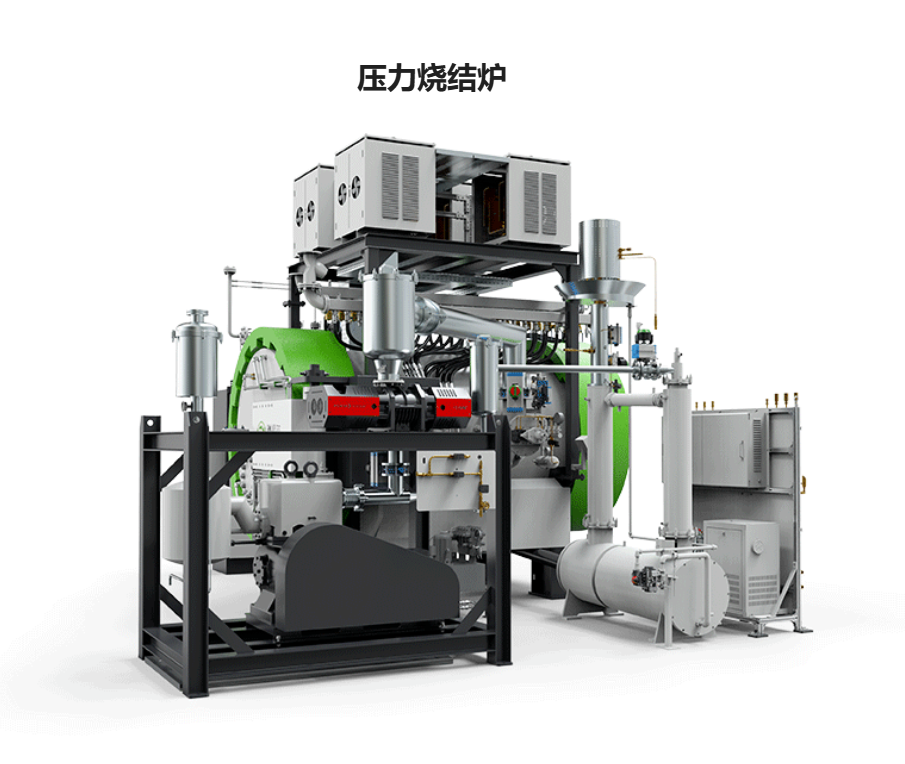
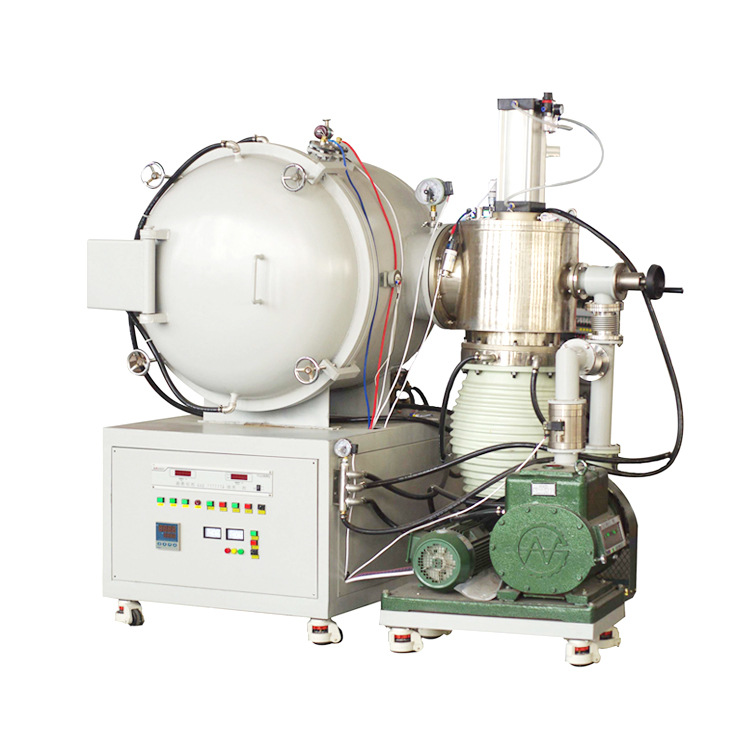
第一步,将钎料按齿形裁剪好,夹置于刀体与刀片之间。用夹具将刀片固定在刀体上,夹具与焊件的接触部位涂抹钎剂,然后装入真空炉。
第二步,在冷态下将炉内抽真空至5×10⁻² Pa量级,然后以约450℃/小时的升温速率将炉温升至1000℃,向炉内充入高纯氩气,使炉内压力维持在2至3×10⁴ Pa,保温30至40分钟,确保刀体内外温度均匀。
第三步,以约250℃/小时的速率继续升温至1120℃,保温约15分钟,然后随炉冷却至900℃以下;再次充入高纯氩气,使炉内压力升高至约4×10⁴ Pa。
第四步,当炉温降至400℃以下时,加大氩气充入量,使炉内压力升至约8×10⁴ Pa,启动风扇强制搅拌氩气。待炉温降至65℃以下时,方可将工件出炉。
第五步,滚齿刀连同夹具出炉后严禁磕碰,应在空气中自然冷却,车间环境温度不宜低于0℃。
第六步,待刀体与刀片充分冷却收缩后,缓慢拆卸夹具,注意避免损坏夹具和工件。随后清理钎焊好的滚齿刀,焊接工序即告完成。
日常维护方面,真空系统的密封件是需要重点关注的部件。橡胶密封圈在高温环境下会逐渐老化,建议每6至12个月检查一次密封圈状态,发现表面开裂或弹性下降时及时更换。真空泵油的品质直接影响抽气效率,应按照设备说明书要求定期更换,通常运行2000小时或半年更换一次,在潮湿或粉尘较多的环境下应缩短更换周期。加热元件的接线端子也需要定期紧固,松动会导致接触电阻增大、局部过热,严重时可能烧毁电极。
工艺参数设定中,升温速率的选择需要综合考虑工件材质和装炉量。对于导热性较差的陶瓷或硬质合金工件,建议采用阶梯式升温,在关键相变温度点保温20至30分钟,以减少热应力导致的开裂风险。保温时间并非越长越好,过长的保温时间可能导致晶粒异常长大或元素挥发,应根据工件厚度和装炉密度合理设定,通常每毫米厚度保温1至2分钟。冷却阶段建议采用分段冷却,先随炉冷却至600摄氏度以下再充入保护气体加速冷却,可有效减少工件变形。
安全操作方面,每次开机前应进行三项检查:一是冷却水流量和压力是否正常,冷却水中断会导致密封件和电极快速过热损坏;二是压缩空气压力是否达到设备要求,气动阀门的正常开闭依赖稳定的气压;三是真空泵油位是否在正常范围内,油位过低会影响抽气效率甚至损坏泵体。运行过程中如遇到突然停电,应立即关闭主电源和气体阀门,待供电恢复后先启动冷却水和真空泵,再按照操作规程逐步升温,严禁直接高温启动。
以上工艺参数为实际生产中的参考方案,具体应用时应结合工件尺寸、批量和设备条件进行适当调整。如需针对特定刀具的真空钎焊工艺咨询,欢迎联系东莞市志远工业设备有限公司。
志远工业专注于真空钎焊炉、真空烧结炉、真空退火炉等热处理设备的研发与制造,可根据客户工艺需求提供定制化方案。如需打样或设备咨询,欢迎联系东莞市志远工业设备有限公司。
一些车间的钎焊质量问题追溯到最后,是测温位置不准或仪表漂移,实际温度与显示值存在偏差。真空热工设备的发热元件布置和定期校验机制,让温度数据更可信,工艺判断才有依据。
真空热工设备能完成的工作包括:按设定曲线抽真空或充入规定气氛、分段升温与定时保温、在需要时施加压力或调节流量,并按程序受控冷却。一台设备可覆盖工件从装炉到出炉的主要钎焊动作。
对于形状复杂、厚薄不均或带有细槽、薄壁的工件,真空热工设备可通过分段升温与保温平台让工件缓慢透热,减少热应力,降低变形和开裂的概率,这对精密件尤为重要。
除常规钎焊外,真空热工设备还可承担除气、脱脂、预烧、钎焊等相邻工序(视具体配置而定),规划产线时可一机多用,减少设备种类和占地,但具体能力需与厂家核对。
真空热工设备的控制系统可存储多组工艺程序,不同产品对应不同曲线,操作人员选择程序号即可调用,过程数据自动记录,便于质量追溯和工艺持续优化。
判断真空热工设备是否匹配自己的工件,先看有效工作区尺寸:工件加上料筐、压头或夹具后要留出合理间隙,不能只对比工件外形;其次看额定温度是否覆盖工艺温度并留有一定余量。
真空度参数要区分极限真空度和工作真空度,前者反映机组能力,后者才是钎焊时实际维持的环境。选型时应按工艺要求的工作真空度和抽气时间核对机组配置。
涉及加压的工件,要把所需压力换算成吨位,并考虑模具承载面积。真空热工设备的压力参数、压头行程和工作台面需与模具匹配,压力过大或过小都会影响致密化效果。
在更宽的真空热工设备范围内,真空钎焊炉与本文设备共享真空获得、温度控制和密封维护等基础环节,操作点检的许多要点相通;液冷真空焊接炉则在液冷板换热、电极冷却方面具有代表性,相关温控与冷却参数的匹配方法,对提升整线运行稳定性具有参考价值。
以上内容围绕真空热工设备的实际使用整理。若您有相关工件的热处理或焊接需求,可将工件尺寸、装炉量、目标温度与工艺节拍等参数整理后,与东莞志远工业设备沟通确认适配的设备规格、交付周期与售后安排,帮助降低选型与投产环节的不确定性。