

联系电话
13631572573


陶瓷材料具有耐高温、耐腐蚀、耐磨性好等特点,在航空航天、电子、半导体等领域应用广泛。但陶瓷与金属的连接一直是工程中的难点。传统工艺通常先对陶瓷表面进行金属化处理(如钼锰法),再进行钎焊。由于金属化层的存在,陶瓷接头在高温环境下的使用受到限制,难以充分发挥陶瓷材料本身的高温稳定性优势。陶瓷直接钎焊技术的出现,为解决这一问题提供了新的途径。
陶瓷直接钎焊是指使用含有钛、锆等活性元素的钎料,在真空条件下直接将陶瓷与金属、陶瓷与陶瓷或陶瓷与石墨焊接到一起的工艺方法。这种方法省去了陶瓷表面金属化的预处理步骤,能够解决因盲孔或几何尺寸限制而难以进行金属化处理的零件连接问题,同时简化了工艺流程,满足陶瓷构件在高温环境下的使用要求。
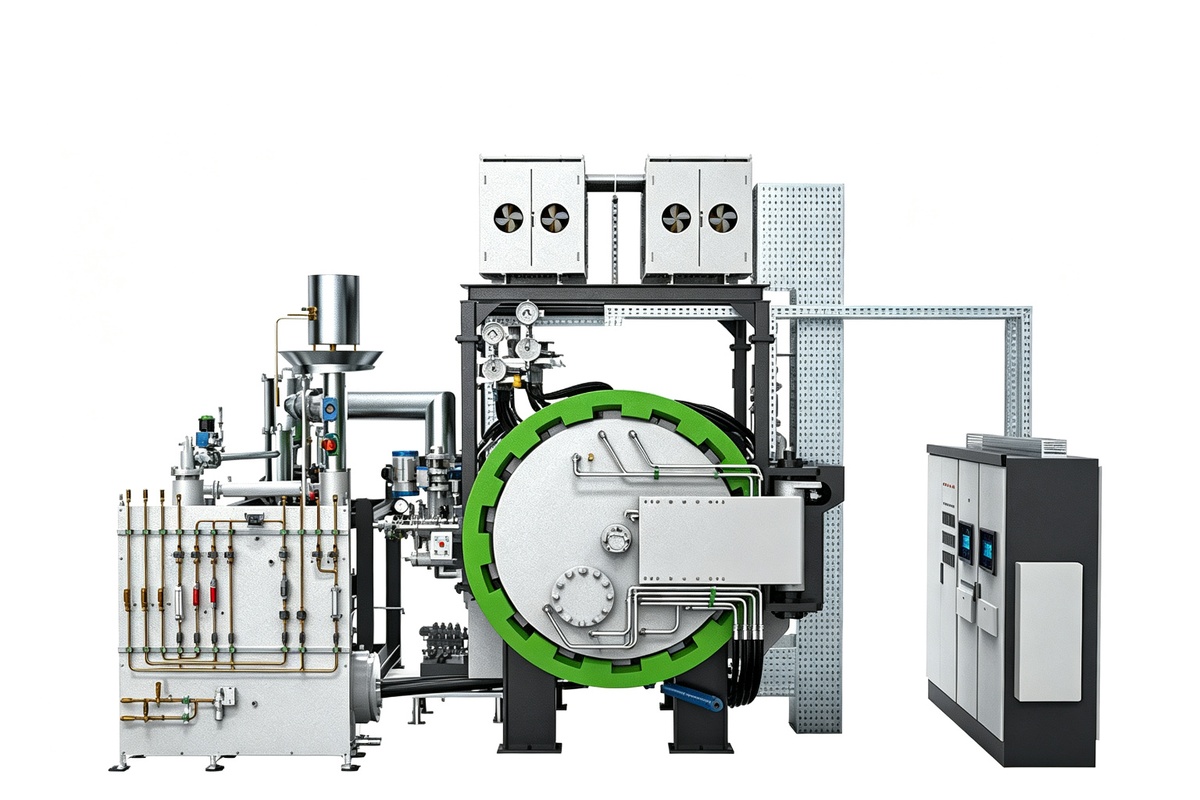
由于直接钎焊选用的钎料熔化温度较高,能够适应陶瓷构件的高温工作条件。为避免陶瓷与金属因热膨胀系数差异较大而产生裂纹,可在两者之间设置缓冲层。根据使用条件,钎料应尽可能放置在两个被焊零件之间或利用钎料填充间隙的位置,然后按照常规真空钎焊的工艺曲线进行加热和保温。
对于含有约10%游离硅、铁和铝含量少于500ppm的碳化硅陶瓷,可以选用锗粉作为钎料进行直接钎焊。将锗粉夹置在陶瓷件之间,厚度控制在20至200微米。工艺参数为:本底真空度抽至10⁻² Pa量级,工作真空度约8×10⁻² Pa,钎焊温度1180℃,保温10分钟。获得的钎缝组织为Ge-Si固溶体,重熔温度可达1200℃以上,能够满足较高温度环境下的使用要求。
在热交换器和红外辐射源等产品中,经常需要将氧化铝陶瓷与耐碱腐蚀金属钽、铌及其合金钎焊在一起。一种工艺方案是采用等离子喷涂设备,先在氧化铝陶瓷表面喷涂一层钨或钼,然后将配制好的混合钎料(如镍粉加17%铁粉,或铌粉加15%镍粉,用粘结剂调和后在滚筒中研磨数小时使钎料粉均匀悬浮于粘结剂中)涂覆在陶瓷与金属的结合面上,厚度约0.125至0.25毫米。干燥数小时后装入真空炉进行钎焊:冷态本底真空度抽至8×10⁻³ Pa,工作真空度不低于3×10⁻² Pa,钎焊温度1500至1675℃,保温5至10分钟。采用该工艺获得的钎缝致密,抗拉强度可达140MPa,接头耐腐蚀性能良好,钎缝能够承受1000℃以上的高温。
陶瓷材料导热性较差,钎焊加热速率不宜过快,保温阶段需要较长时间才能使温度均匀。同时陶瓷塑性较差,加热或冷却速率控制不当均可能引起变形,甚至导致陶瓷开裂。因此,合理选择钎焊工艺参数——包括升温速率、保温温度、保温时间和冷却速率——对陶瓷钎焊的成品率具有重要意义。
东莞市志远工业设备有限公司在真空钎焊领域积累了丰富的工艺经验,可针对陶瓷与金属、异种材料连接等复杂需求提供工艺方案和设备支持。
志远工业专注于真空钎焊炉、真空烧结炉、真空退火炉等热处理设备的研发与制造,可根据客户工艺需求提供定制化方案。如需打样或设备咨询,欢迎联系东莞市志远工业设备有限公司。
下一篇:数控成形磨齿机砂轮修整技术解析