



联系电话
13631572573




所属:宜昌真空钎焊炉
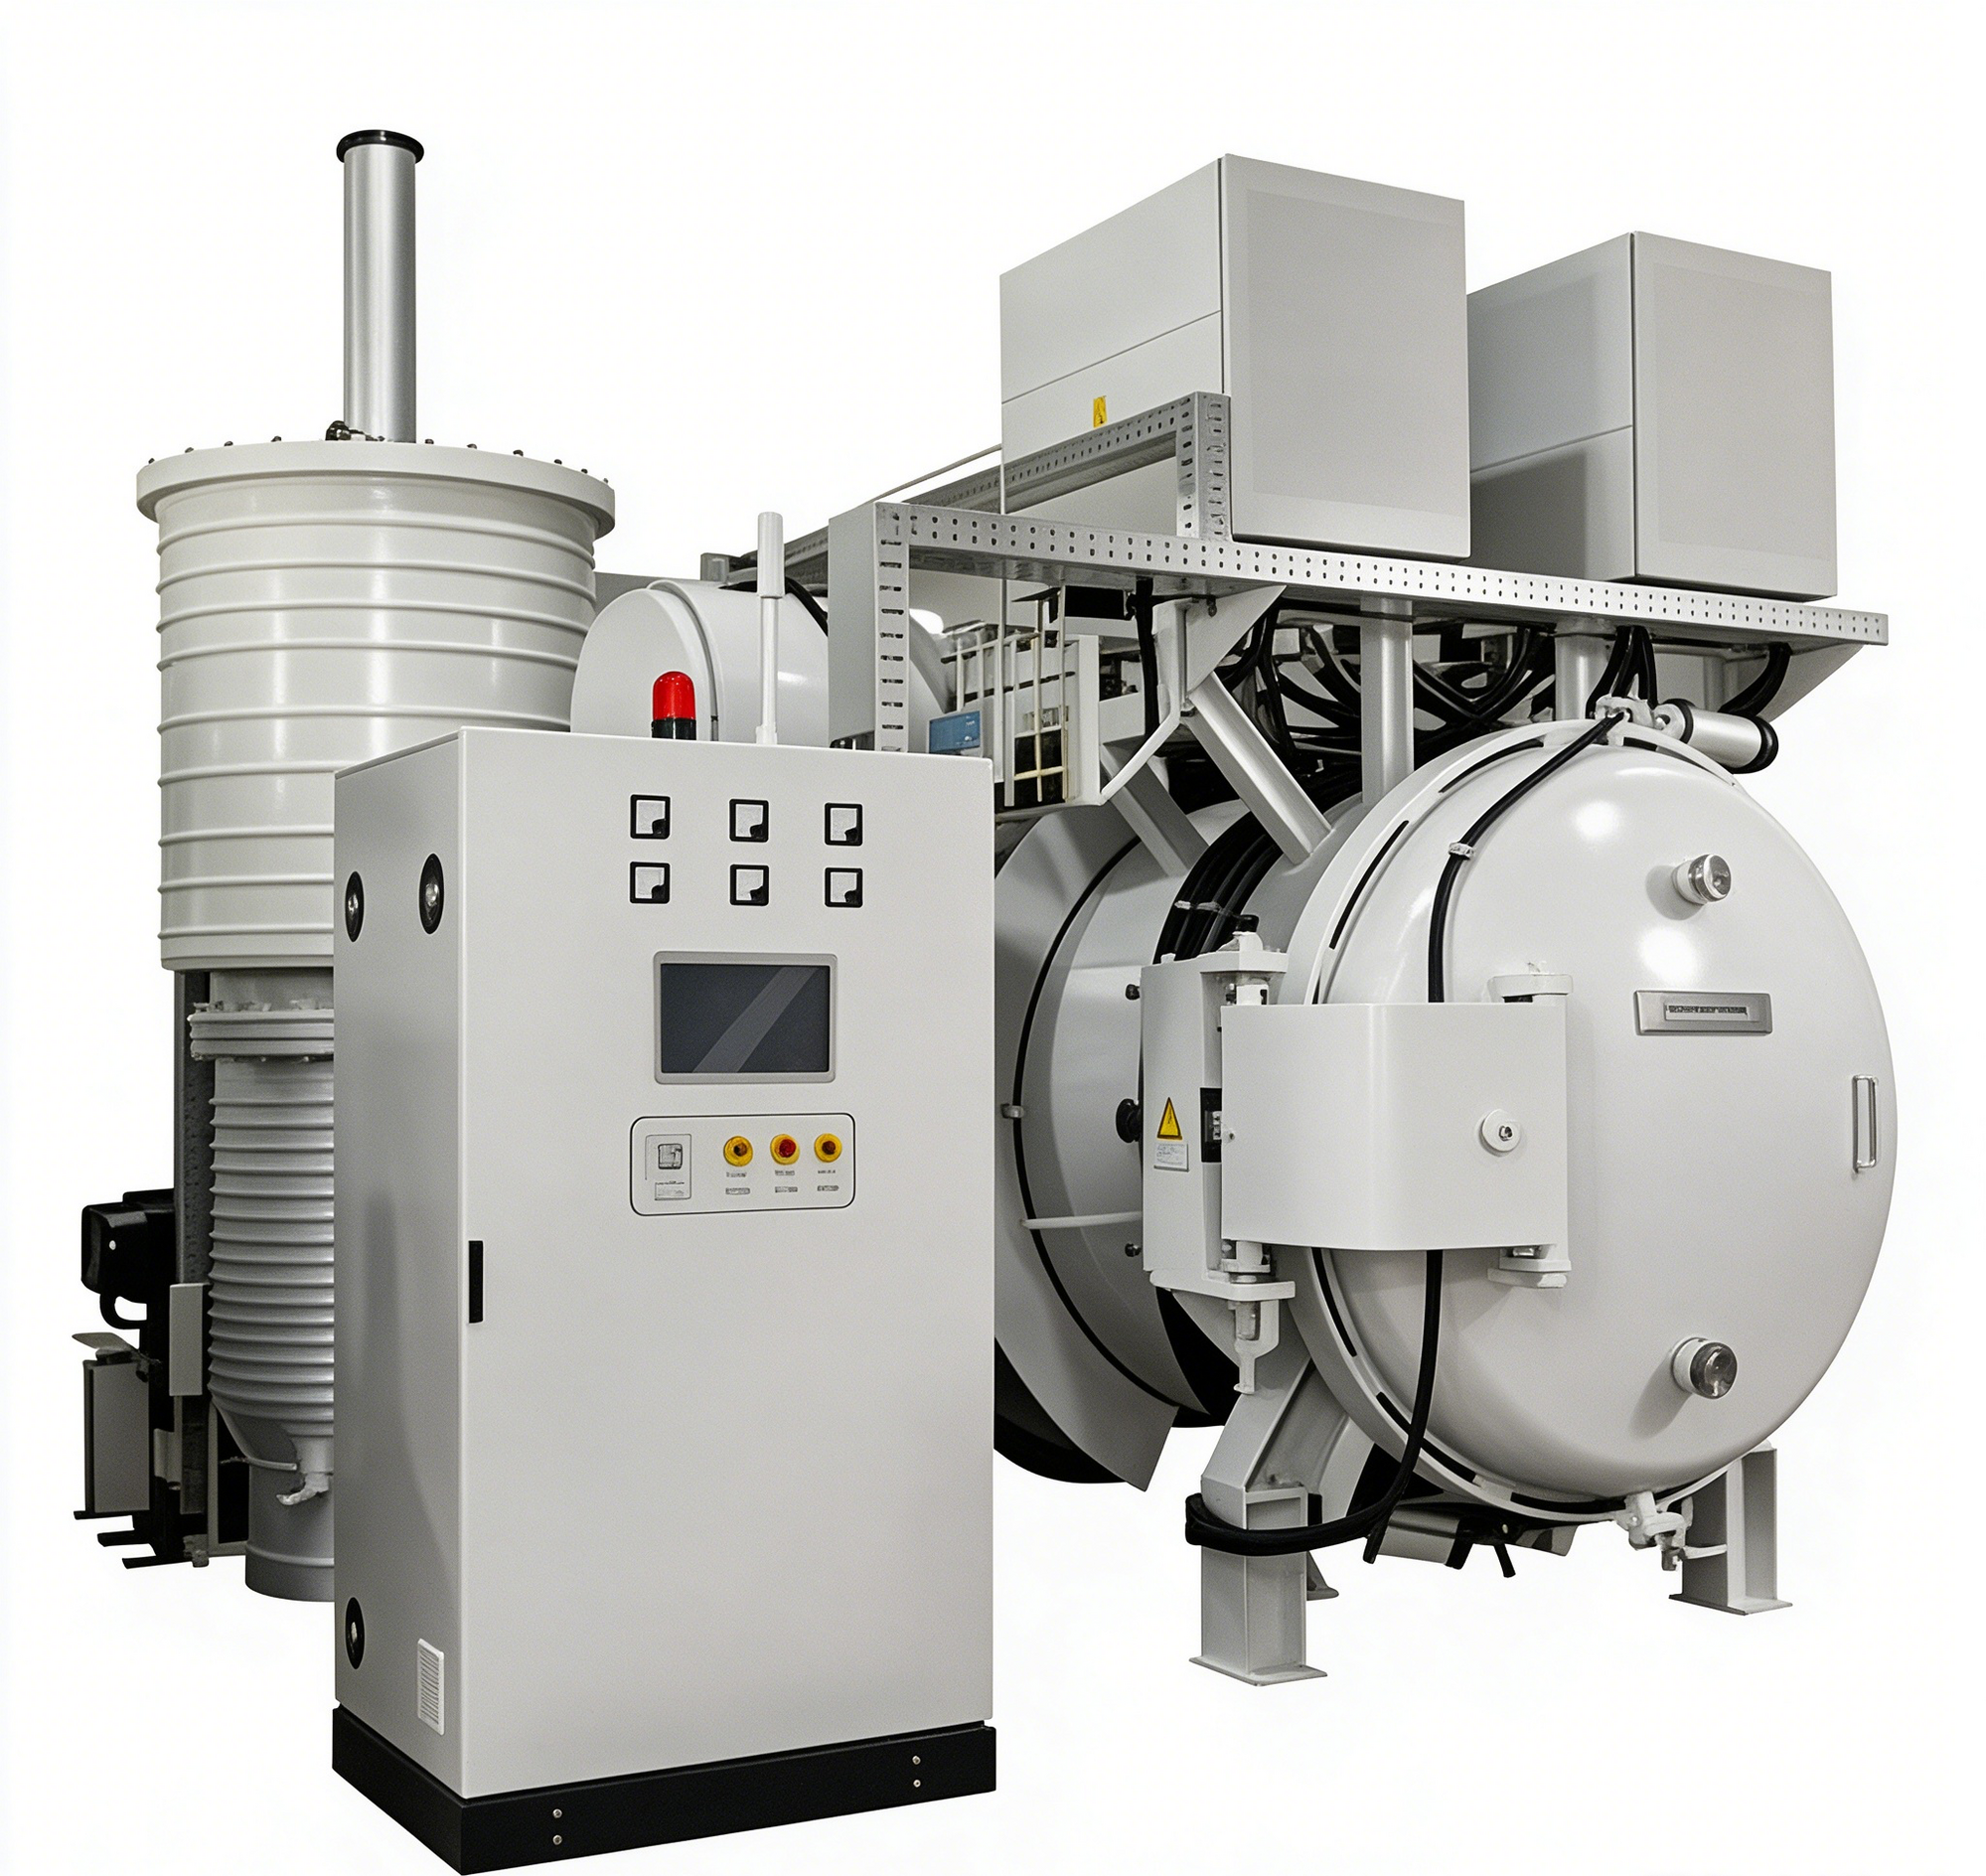
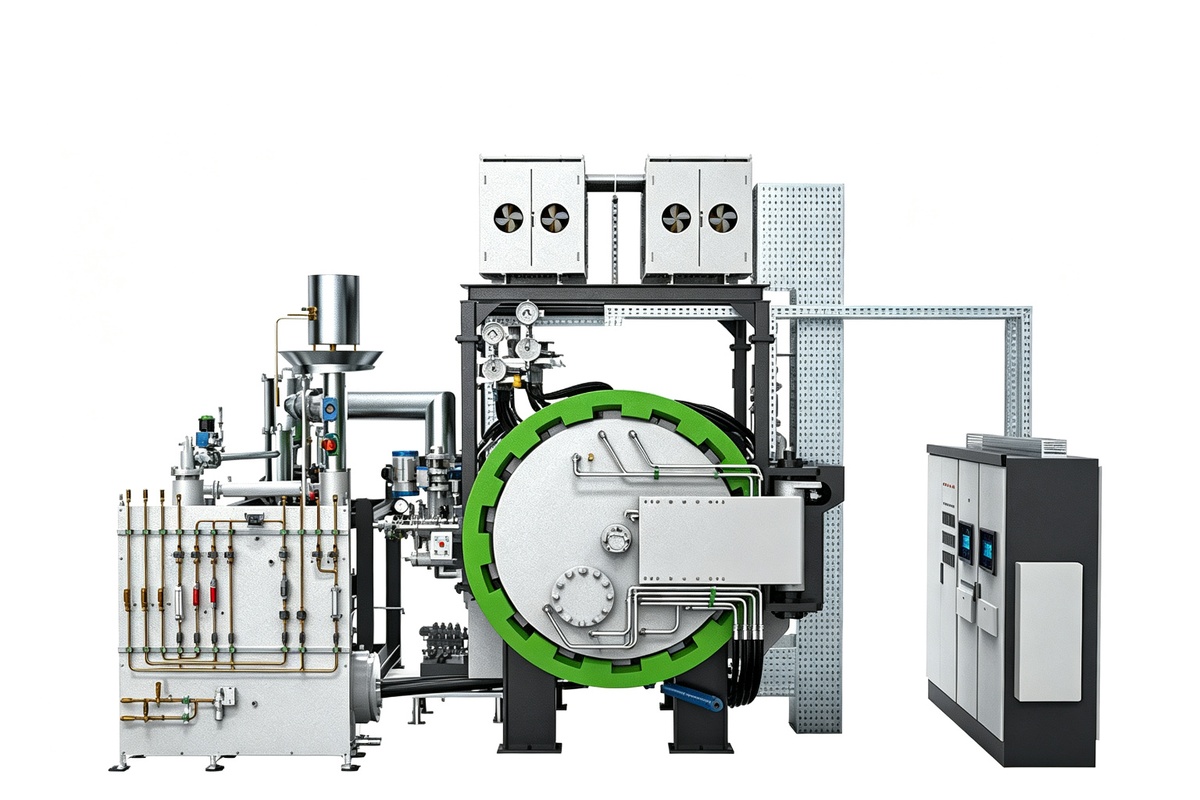
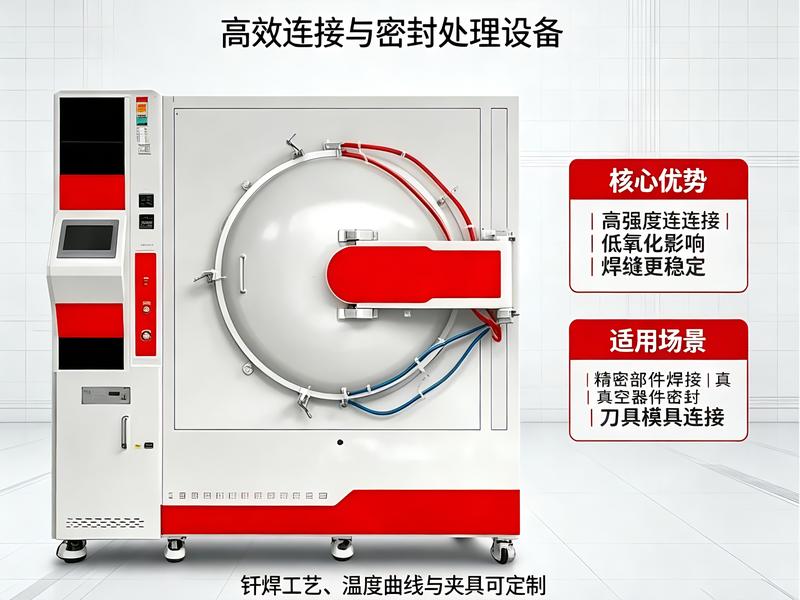
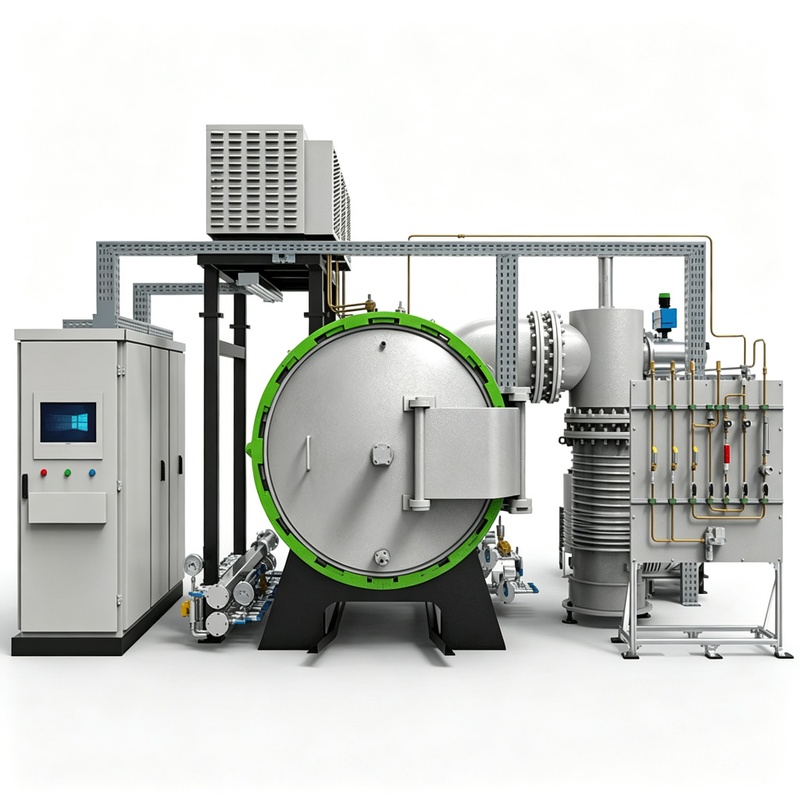
用于氮化铝(AlN)、氮化硅(Si₃N₄)、氧化铝(Al₂O₃)陶瓷基板与铜箔之间活性金属钎焊(AMB 工艺)的真空钎焊设备,在真空环境中完成钎焊,避免铜氧化,产出用于 IGBT / SiC 功率模块封装的覆铜陶瓷基板。
用于氮化铝(AlN)、氮化硅(Si₃N₄)、氧化铝(Al₂O₃)陶瓷基板与铜箔之间活性金属钎焊(AMB 工艺)的真空钎焊设备,在真空环境中完成钎焊,避免铜氧化,产出用于 IGBT / SiC 功率模块封装的覆铜陶瓷基板。
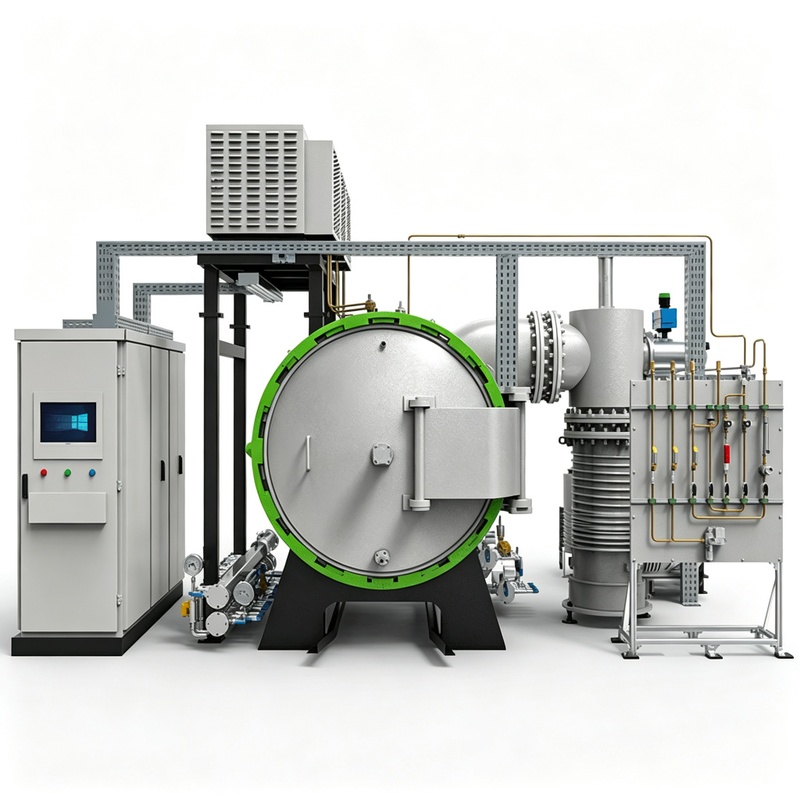
AMB 即 Active Metal Brazing(活性金属钎焊)。本设备通过活性钎料在真空环境中把铜箔钎焊到陶瓷基板表面,形成覆铜陶瓷基板,是功率模块封装的关键工序设备。
IGBT / SiC 功率模块的陶瓷覆铜基板钎焊
氮化铝、氮化硅、氧化铝基板单面或双面覆铜
铜箔与陶瓷的批量真空钎焊
其他金属-陶瓷复合件的真空钎焊
AMB 采用活性钎料(Ag-Cu-Ti 系)真空钎焊,结合强度更高
可钎焊氮化硅、氮化铝等 DCB 难以直接覆铜的陶瓷
适合大电流、高可靠性功率模块基板
对温度均匀性与真空度控制要求更高
型号按有效炉膛尺寸与料架规格区分,数字代表炉膛内径(mm)的示例规格,具体以技术方案为准。
| 型号(示例) | 有效炉膛尺寸(示例) | 料架 / 装炉量(示例) | 最高温度 |
|---|---|---|---|
| ZY-AMB-50 | φ500×700 mm | 5 层料架,按基板尺寸核算 | 1000℃(可选 1100℃) |
| ZY-AMB-70 | φ700×900 mm | 5~7 层料架,按基板尺寸核算 | 1000℃(可选 1100℃) |
| ZY-AMB-90 | φ900×1100 mm | 7 层料架,按基板尺寸核算 | 1000℃(可选 1100℃) |
说明:上表为常用规格示例,炉膛尺寸、料架层数与温度等级均可按客户基板规格与产能定制,型号命名也可按贵司编码规则调整。
设备各关键部位采用不同材质,对应不同的耐温、洁净度与热匹配要求。
| 部位 | 材质 | 作用与影响 |
|---|---|---|
| 炉体 | 碳钢水冷夹层(可选不锈钢内胆) | 炉壁强制水冷,外表面温度低,保护炉内真空环境 |
| 发热元件 | 钼带或石墨(按工艺选配) | 发热面积大,温场均匀,按基板面积与洁净度要求选择 |
| 隔热屏 | 钼屏 / 不锈钢屏 / 石墨毡组合 | 反射热量、降低散热损失,减少炉内杂质挥发 |
| 钎焊工装 | 高纯石墨板、陶瓷压板、不锈钢夹具 | 承托与压紧基板叠层,热膨胀与陶瓷、铜匹配 |
| 炉门密封 | 硅橡胶密封圈(可选金属密封) | 决定极限真空度与压升率,影响钎焊气氛纯净度 |
| 真空管路 | 不锈钢管路与阀门 | 减少管路漏率,保证抽速与真空指标 |
说明:工装与隔热屏材质选配与基板规格、钎料体系相关,可结合客户工艺确定。
AMB 覆铜板真空钎焊的一次完整工艺循环分为六个阶段,各阶段参数可编程保存、重复调用。
前处理与叠层:陶瓷基板、钎料与铜箔按叠层顺序装夹,放入料架。
装炉抽真空:关闭炉门,将炉内压力抽至工作真空度。
分段升温:按设定速率升温,低温段可放慢以排出吸附气体。
钎焊保温:在约 800~900℃ 保温设定时长(以钎料牌号为准),完成钎焊。
控速冷却:按工艺控制降温速率,减少基板翘曲与开裂。
出炉与检测:降至安全温度后破真空取件,抽检空洞率与剪切力。
以下为常用型号的实测典型参数,供选型参考。
| 项目 | 参数 | 备注 |
|---|---|---|
| 最高温度 | 1000℃(可选配至 1100℃) | 覆盖 AMB 常用钎焊区间 |
| 极限真空度 | 5×10⁻¹ Pa | 可按工艺要求提高 |
| 工作真空度 | ≤1.3 Pa(钎焊段典型值) | 可根据工艺调整 |
| 压升率 | ≤0.65 Pa/h | 出厂实测 |
| 温度均匀性 | ±5℃(600℃以上,空炉实测) | 可按装炉方式验证 |
| 控温精度 | ±1℃ | — |
| 升温速率 | 0~20℃/min 可调 | 可按工艺设定 |
| 加热元件 | 钼带或石墨(按工艺选配) | 按基板洁净度要求选择 |
| 有效炉膛尺寸 | φ700×900 mm(示例) | 按基板尺寸定制 |
| 装炉量 | 按基板规格核算(示例) | 与料架层数相关 |
| 加热功率 | 80 kW(示例) | 随炉型变化 |
| 冷却方式 | 自然冷却 / 炉冷;可选快冷系统 | 按冷却工艺选配 |
| 电源 | 三相 380V / 50Hz | 可按现场条件调整 |
| 控制方式 | PLC + 触摸屏,钎焊曲线可编程 | 可选配上位机数据管理 |
备注:以上参数为该型号出厂实测典型值,参数可根据客户工艺需求做调整(炉膛尺寸、料架层数、真空度、冷却方式、控制要求等均可定制)。具体配置与报价请以我司技术方案为准。
按应用领域与典型基板列举常见场景,判断是否与您的产品匹配。
| 应用领域 | 典型基板 / 工件 | 工艺关注点 |
|---|---|---|
| IGBT 功率模块 | 氮化铝、氮化硅覆铜基板 | 空洞率、翘曲度、结合强度 |
| 新能源汽车电驱、车载充电 | SiC 模块用陶瓷覆铜板 | 钎焊温度控制、批次一致 |
| 光伏逆变器、风电变流器 | 大面积陶瓷覆铜板 | 温场均匀性、真空防氧化 |
| 轨道交通牵引变流器 | 大尺寸氮化铝基板 | 开裂控制、冷却速率 |
| 激光器与电子封装 | 高导热基板组件 | 气氛纯净、真空度 |
| 电力电子散热组件 | 铜-陶瓷复合件 | 钎焊层致密性 |
说明:具体工艺可行性以客户基板、钎料与试焊结果为准,可安排基板试焊验证。
下列配置按工艺与预算选装,选型时逐项确认。
快冷系统:缩短冷却段时间,提升单炉节拍
气氛系统:充 Ar / N₂ 微正压,真空与气氛可切换
扩散泵机组:极限真空度提升一个数量级
双测温方式:热电偶 + 红外测温互为补偿
上位机数据管理:钎焊曲线存储、导出与追溯
远程监控:局域网 / 远程查看运行状态
安全联锁增强:断水、超温、超压等联锁扩展
钎焊工装定制:按基板尺寸设计石墨板、压板与夹具
隔热屏升级:钼屏 / 钨屏组合,减少散热与杂质挥发
金属密封:提高极限真空度,适用于高洁净工艺
炉膛尺寸定制:按基板规格与批量调整
冷却水循环系统:配置水箱、水泵与管路
真空测量升级:复合真空计,多段量程显示
备件包:发热体、隔热屏、密封圈等易损件
从下单到投入使用的主要环节与约定,均以合同条款为准。
常规型号交期与节点在合同中明确,进度可查询
定制机型按技术方案确定生产周期
关键节点(组装、调试、出厂检验)可到厂见证
出厂前完成极限真空度、压升率、温度均匀性检测并出具报告
可按客户基板安排试焊,附空洞率检测记录
木箱包装,防潮防震处理
运输方式按合同约定,到货后双方共同开箱验收
送货到厂,免费安装调试
培训内容:钎焊曲线设置、操作流程、日常维护与故障排查
随机交付:使用说明书、电气原理图、合格证、备件清单
整机质保 12 个月(以合同为准),质保期内非人为故障免费维修
提供易损件清单与维护保养计划,可签订年度维保协议
长期提供钎焊工艺咨询,协助调整曲线与装炉方案
提供基板与工艺信息,我司给出选型建议、配置方案与报价。
告知基板材质(AlN / Si₃N₄ / Al₂O₃)、尺寸与铜箔厚度
说明工艺要求(钎料体系、钎焊温度、单炉产能、空洞率要求)
需要时安排基板试焊,出具实测数据后再确认配置
方案确认后签订合同,按交付说明执行
服务时间:周一至周六 8:30-18:00(以贵司实际公示为准)