
联系电话
13631572573


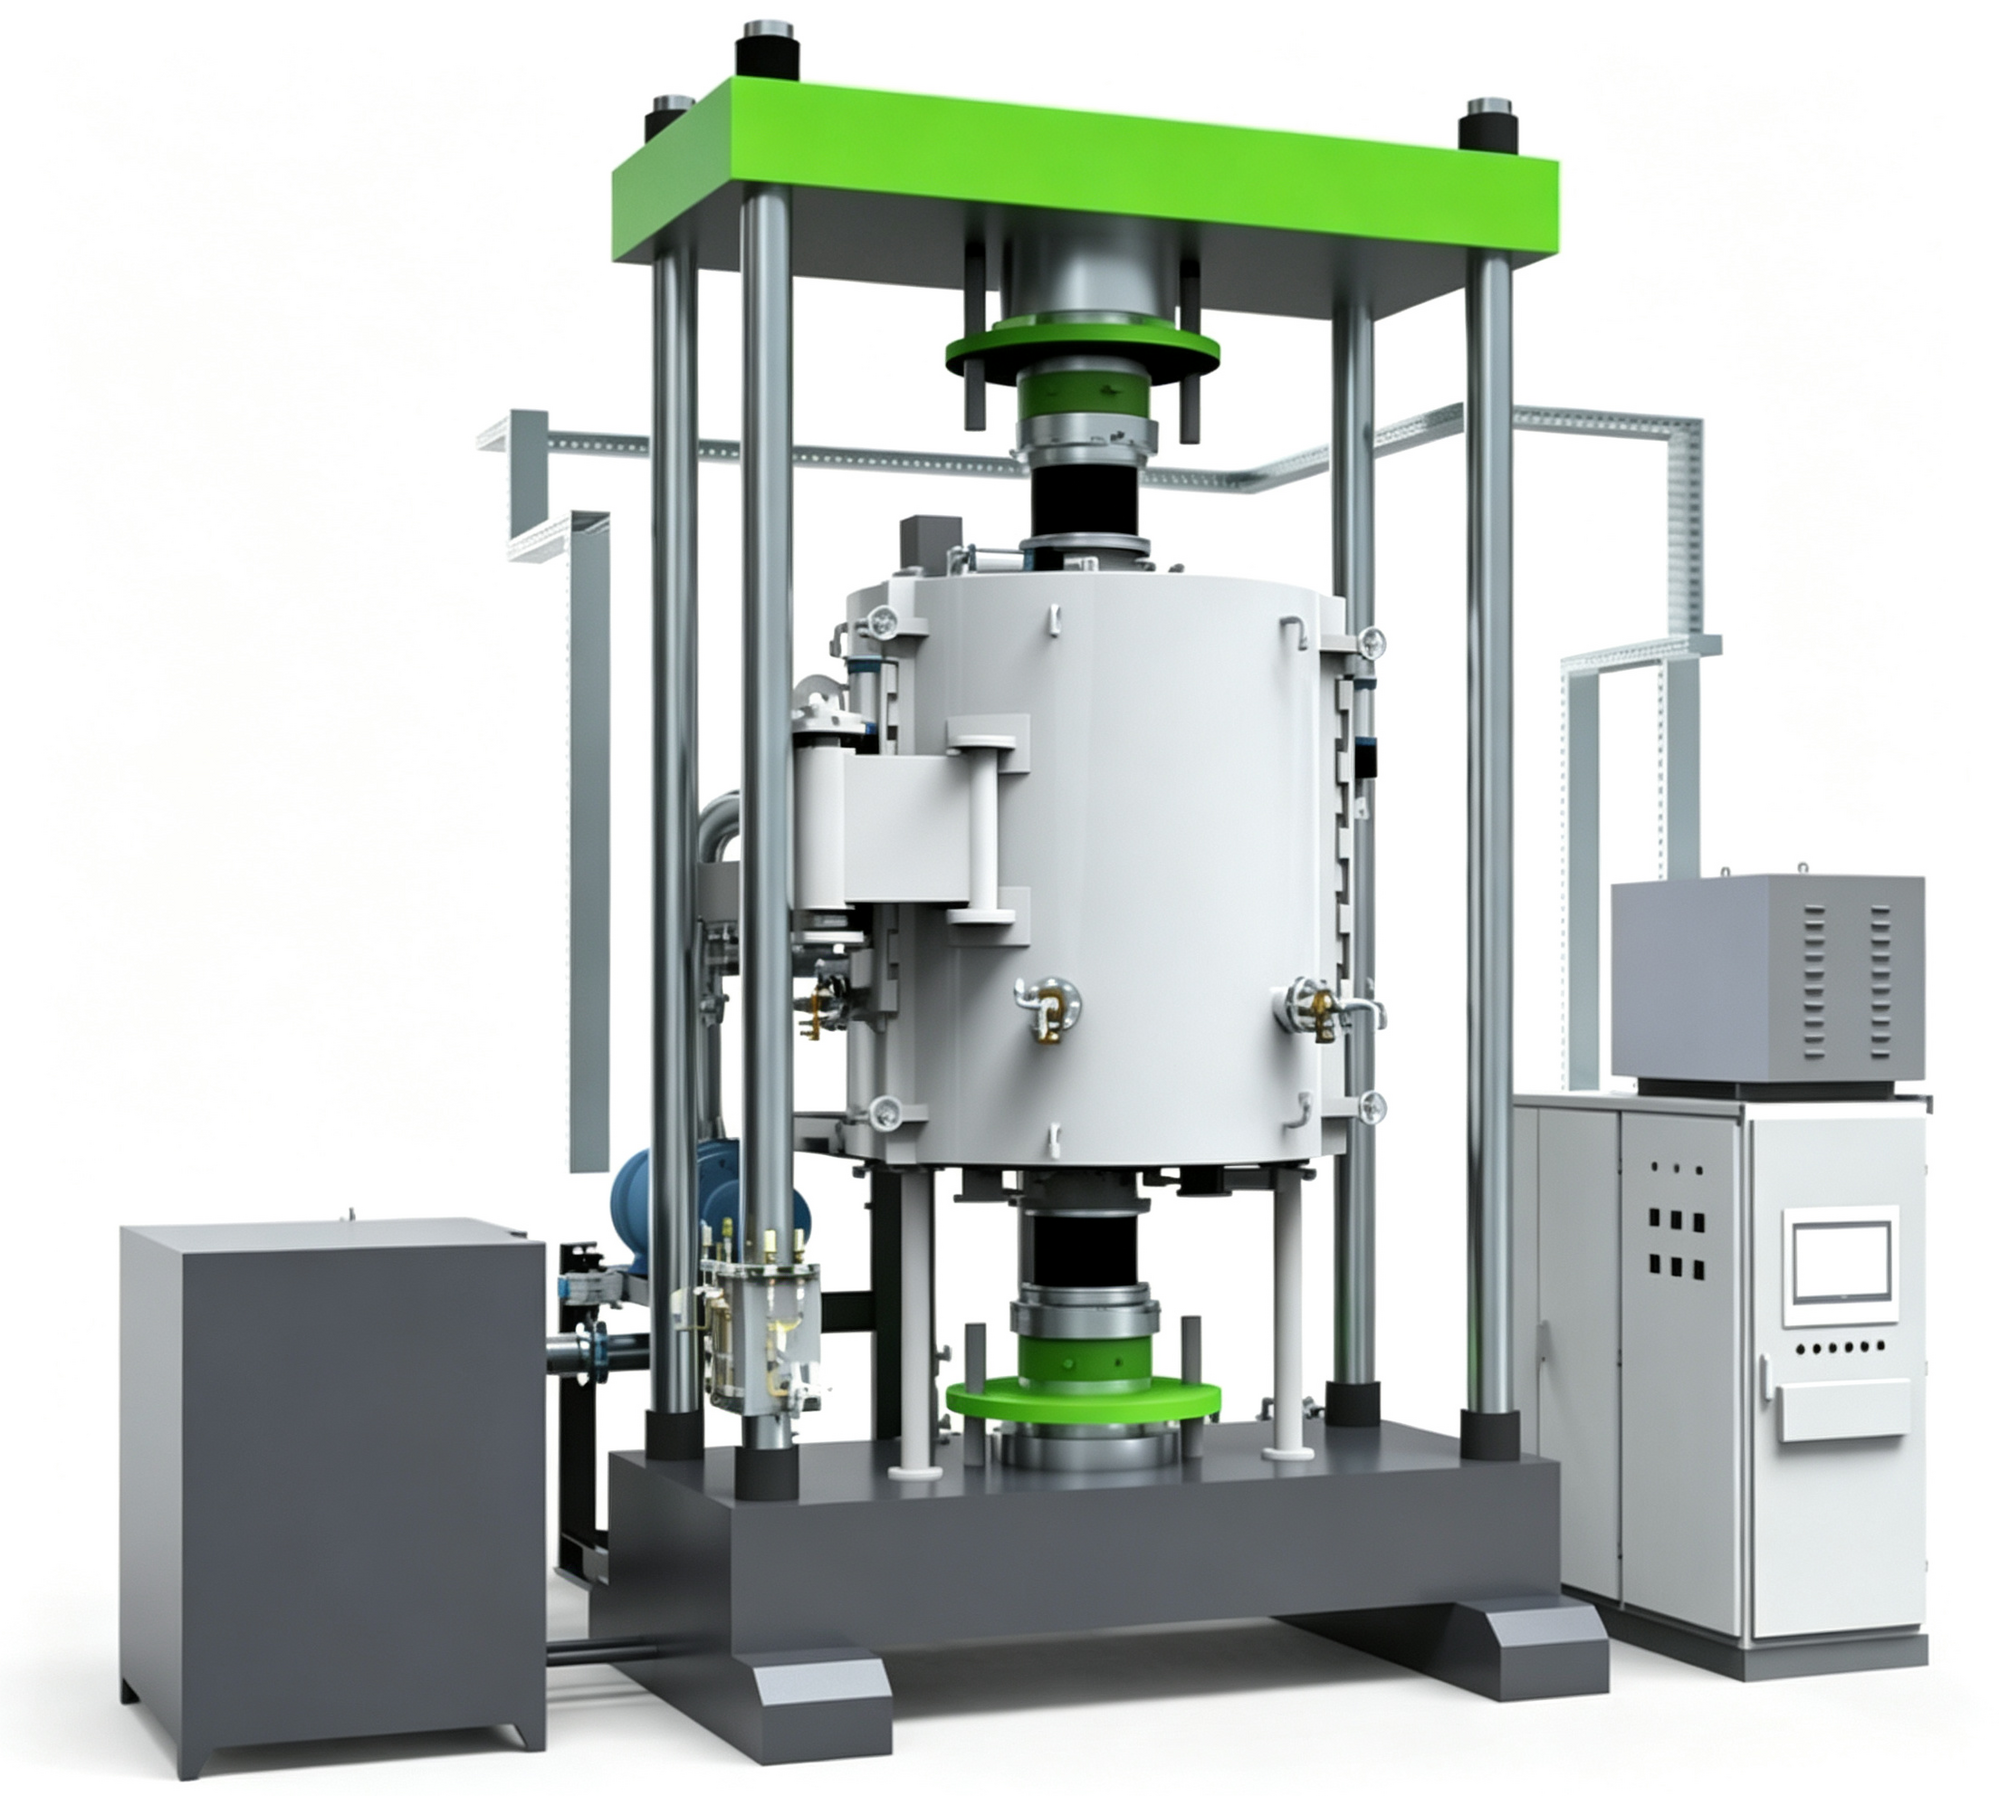
真空炉是一种长期连续运行的精密热工设备,日常检修做得是否到位,直接决定真空度能不能抽上去、元件寿命能不能拉出来。检修不需要等到出故障再做,而是按日、按周、按月形成固定动作。把这些动作写进作业指导书,由专人执行,设备的可用率就能维持在较高水平。下面把常见的日常检修项目整理成几类,方便操作人员对照执行。
对带气镇功能的真空泵,每天开炉前应开启气镇运行约30分钟,把泵油中混入的水分排出去。泵油如果长期带水,抽速会明显下降,真空度也抽不上去。同时要检查冷却水、压缩空气、液压系统的压力,以及冷却水的流动情况,进出水温指示是否在正常区间。
炉门橡胶密封件和法兰面要在关门之前检查一遍,不能有砂粒和杂物。用干净绸布擦拭密封圈和法兰面,再均匀涂一层真空脂,然后再关门。这一步看着简单,却是真空度能否稳定的关键,砂粒压进密封面后会形成细小漏点,长期表现为压升率偏高。
工件入炉前必须清洗干净,油淬处理后浸过油的料框、运载部件上的残油也要一并洗净。残油在高温下会裂解成碳氢气体,污染炉膛和真空机组,严重时还会在冷壁上形成积碳。清洁工序虽然在炉外,却直接影响炉内气氛。
工件表面的水分、切削液和手印也要擦掉。水分进入炉膛后会在抽真空初期被抽走,但如果量大会延长抽气时间,还会在密封件上凝结,加速老化。对批量生产的车间,建议设专门的清洗工位,由专人负责,不要让操作工随手擦一擦就装炉。
风冷电机在真空状态下不能直接启动,必须先充气到常压再启动,并配备电气联锁保护。罗茨泵也有启动真空度要求,一般要在133Pa以上才能开启,同样靠联锁保护。这两项保护不要随意短接,短接一次可能就要花大价钱换元件。
带压缩空气的管路,每天要打开排水阀放掉积水。冷凝水进入气动元件会造成阀门动作迟缓,长期还会锈蚀管路。冷却水也要定期看进出水温差,温差变小往往意味着结垢或流量不足。
运行中要经常留意电极接头、炉门、变压器冷却水管等部位有没有局部升温异常。某一段温度明显偏高,往往意味着接触电阻变大或水流不畅。发现问题及时停机检查,不要带病运行。
真空箱式气氛炉因为开门频繁,密封圈和法兰面的检查频率要更高一些;真空钎焊炉因为工件批量大,料框清洁这一项要写进作业指导书,由专人负责。
除了日常点检,还建议每季度做一次深度检查。打开炉膛检查发热体有无变色、变形,测一次冷态真空度和压升率,把数据和上一季度对比。如果压升率从0.5Pa/h慢慢爬到1Pa/h,说明密封件在老化,提前备一套O圈和盘根,等真到抽不上去再换就来不及了。季度对比数据是判断设备状态最直观的依据。
冬季还要注意冷却水防冻。车间如果夜间不供暖,停炉后要把管路里的水排干净,避免冻裂。夏季则要注意水温别太高,进水温度超过30℃就要检查冷却塔或冷水机。冷却水温度异常往往是最早被发现的故障前兆,把水温纳入日常点检,能避免很多次生问题。
交接班时也要把设备状态说清楚。上一班有没有报警、有没有换过件、真空度曲线是否正常,都要写在交接班记录本上。下一班接手前先看记录,再开机,避免重复踩坑。
日常检修的思路,是把问题消灭在萌芽阶段:真空泵油定期换、密封圈定期查、冷却水定期看、紧固件定期紧。这些动作单看都不复杂,但坚持下来就能让设备长期稳定。具体到每台设备,点检项目和周期还要结合实际运行小时数微调。东莞市志远工业设备有限公司在交付时会配套一份日常点检表,列出每日、每周、每月要做的项目,方便用户照着执行,不漏项、不遗漏。