

联系电话
13631572573


很多人搞不清楚真空烧结炉和普通气氛烧结炉到底差在哪,觉得都是在炉子里面加热材料,为什么真空环境做出来的产品质量就是不一样。其实差别就在炉内气氛这个变量上。志远工业设备做真空热工设备多年,见过不少客户从气氛炉转到真空炉后产品良率明显提升的案例。本文把真空烧结炉的技术特点和实际优势拆开讲。
粉末压坯在真空里烧结,有一个气氛炉比不了的优势:粉末颗粒表面吸附的气体和杂质氧化物能在高温下直接挥发排出。粉末生产过程中表面总会吸附水分、二氧化碳和有机残留,普通气氛烧结靠气流把这些东西带走,但气流速度慢、置换不充分,真空环境下气体分子平均自由程大,挥发物能更快从颗粒表面扩散出去。
这个过程在烧结后期尤其明显。当粉末颗粒已经开始颈部连接、坯体收缩到一定密度后,内部的封闭气孔很难再靠气氛置换排出,真空环境下气孔里的气体可以通过扩散逸出,坯体继续收缩。做硬质合金或者陶瓷材料时,真空烧结的收缩率通常比气氛烧结高2%~5%,致密度也跟着上去。
真空还有一个附带好处:能把硅、铝、镁、钙这些低蒸气压杂质的氧化物在高温下还原挥发掉,相当于在烧结的同时做了一次材料提纯。这对要求高纯度的功能陶瓷和磁性材料来说很关键。
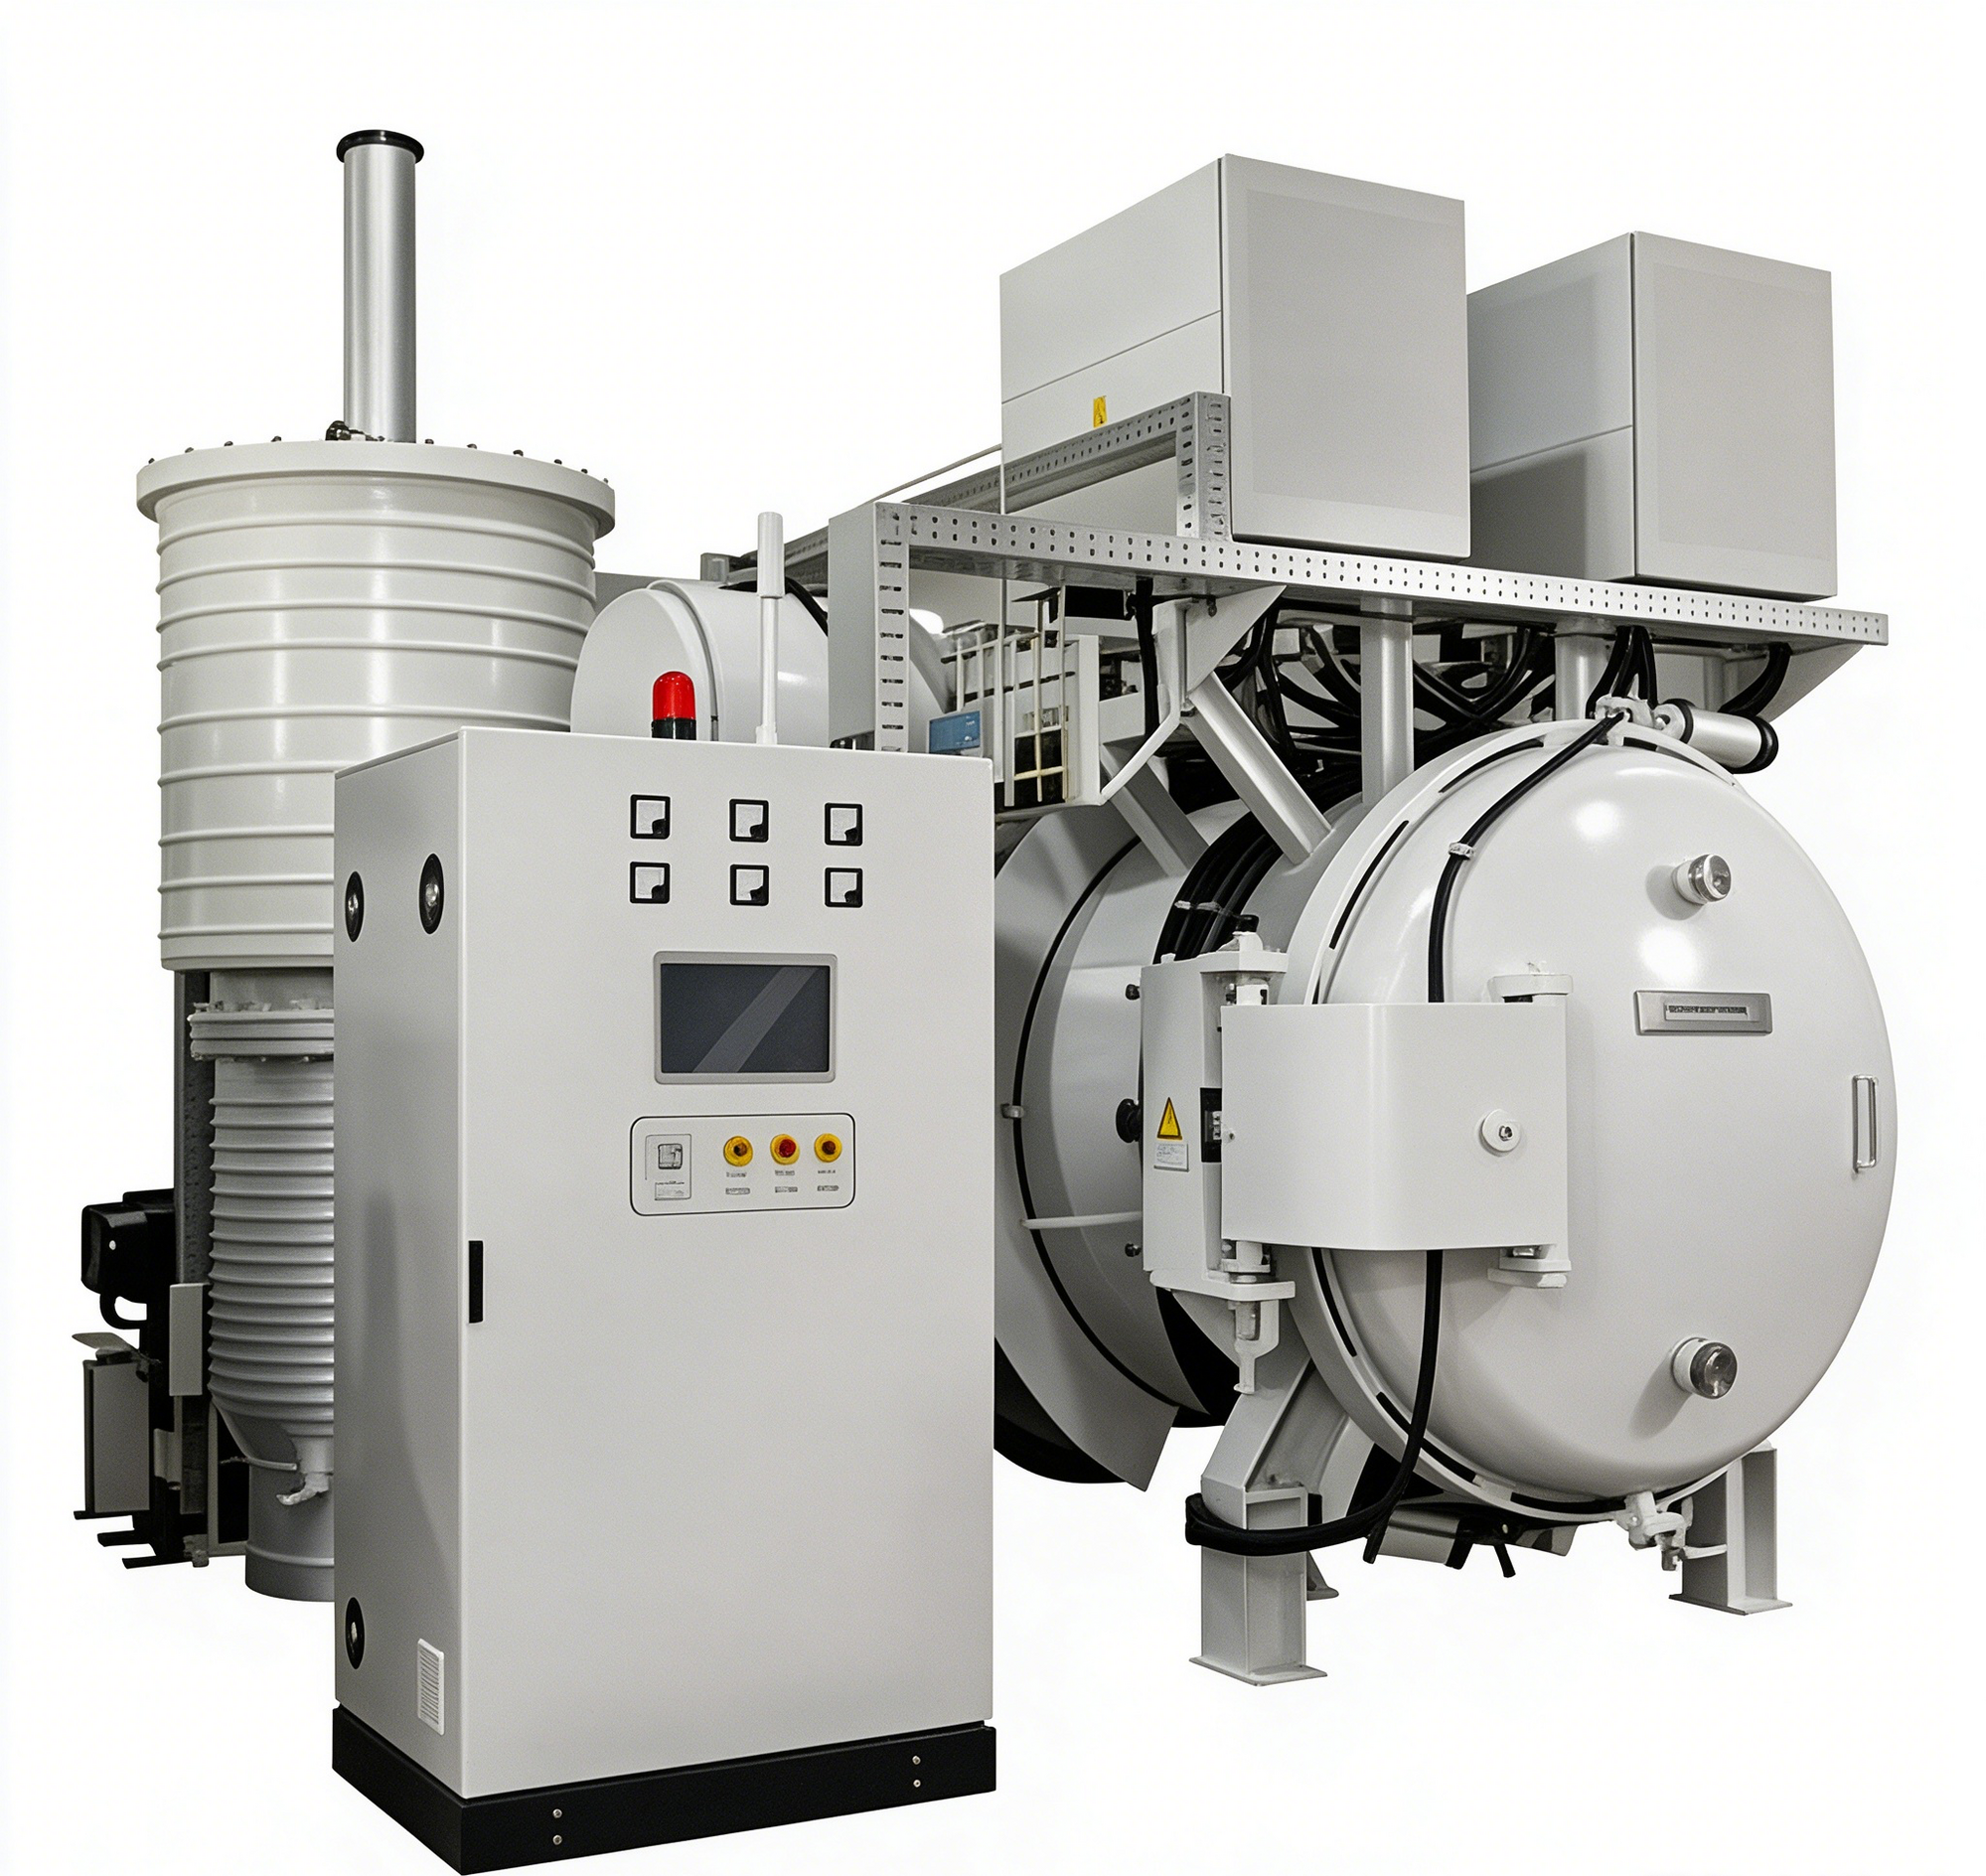
真空烧结炉一般由主机、真空系统、水冷系统和电控系统四部分组成。真空系统配置机械泵加罗茨泵加扩散泵的组合,从粗抽到高抽速逐级切换。水冷系统是保护炉体和电极的命脉,炉壁夹层通水冷却,即使炉内温度到1600℃以上,炉壳外表面也不烫手。
控制系统方面,现在主流设备都配触摸屏,能存几十套工艺曲线,每段升温和保温参数都能单独设定。运行过程中实时显示温度、真空度、功率曲线,历史数据可以导出存盘。做工艺对比实验的时候,把每次的曲线调出来对比,就能看出参数调整后产品性能怎么变化。志远工业设备的真空加压烧结炉在控制精度上做了专门优化,温区均匀性控制在±5℃以内。
第一,产品表面质量好。真空环境没有水汽、氧气、氮气这些气氛杂质,工件烧结后表面光亮不氧化,后续抛光或者镀层工序都可以省掉。做不锈钢或者高温合金制品,真空退火后表面不需要再酸洗。
第二,材料纯度有保障。电解氢气里的含水量要降到露点-40℃已经不容易,而真空度只要抽到几百帕,炉内水汽分压就相当于露点-40℃以下,成本低很多。对容易脱碳或者渗碳的材料,真空环境不会引入多余的碳势,工件表面成分稳定。
第三,工艺重复性好。气氛炉的气体流量和纯度每次都有波动,真空系统的本底状态每次抽完真空都差不多,工艺参数固定下来后,批量生产的一致性更好。做真空箱式气氛炉和真空烧结炉的时候,我们常跟客户强调这一点:工艺稳定比单次温度参数更重要。
| 参数项目 | 参数范围 |
|---|---|
| 最高温度 | 1200~1600℃(金属发热体)/ 2000~2200℃(石墨发热体) |
| 极限真空度 | 6.7×10⁻³~6.7×10⁻⁴Pa |
| 压升率 | ≤0.67Pa/h |
| 温区均匀性 | ±5~±8℃ |
| 控温精度 | ±1~±3℃ |
| 升温速率 | 3~10℃/min |
| 冷却方式 | 自然冷却 / 充氩气强制冷却 |
| 充气压强 | 0.05~0.2MPa |
注:以上为常见配置范围,具体参数可根据客户工艺需求做调整。
案例一:某不锈钢制品厂。该厂原来用箱式气氛炉做不锈钢餐具退火,产品表面有氧化色,需要再做一道酸洗抛光。改用真空退火后,产品出炉表面直接光亮,酸洗工序取消,每吨产品加工成本降低约1200元。
案例二:某磁性材料企业。该企业做钕铁硼磁体的真空烧结,原来用进口设备,后来更换了志远工业设备的真空烧结炉,通过优化抽真空时间和升温曲线,磁体的磁能积一致性从±3%提升到±1.5%,批次合格率提高了4%。
真空烧结炉的核心优势就在于真空环境带来的除气、提纯和表面保护效果。设备本身的控制系统也比传统气氛炉更精细,能实现多段工艺曲线自动运行。选设备的时候不能只看价格,真空系统配置、温区均匀性和售后工艺支持才是长期使用的关键。