

联系电话
13631572573


做微通道液冷板,连接工艺是绕不开的问题。现在主流就是两种:真空钎焊和真空扩散焊。很多人一开始纠结选哪个,其实没那么复杂,看你要什么。要强度高、变形小的选扩散焊;要便宜、产能高的选钎焊。
真空钎焊:靠钎料熔化填充间隙把两块板粘在一起。优点是快,一炉一两个小时就完事,产能高;便宜,不用加压设备,普通真空炉就能做;对工件表面要求没那么严,稍微有点氧化也能焊。缺点是焊缝强度比母材低,有钎料层,微通道太窄的话容易堵。
真空扩散焊:不加钎料,两块板直接贴紧,高温高压下原子扩散,焊成一体。优点是焊缝强度跟母材差不多,甚至更高;没有钎料层,微通道再窄也不怕堵;变形小,焊完几乎不用加工。缺点是慢,一炉要好几个小时,产能低;贵,要加压装置,炉子也贵;对表面平整度要求高,差一点都焊不牢。
微通道宽度影响很大:通道宽度在0.5mm以上,钎焊基本没问题,钎料不会堵。通道窄到0.2~0.3mm,钎料就容易堵在通道里,这时候就得考虑扩散焊了。通道再细的话,扩散焊也有挑战,得用超塑成形工艺。
成本差好几倍:同样一块液冷板,钎焊成本可能就是几十块,扩散焊可能要几百块。不是要求特别高的场景,没必要硬上扩散焊,多花的钱不一定值。
真空钎焊:适合通道较宽(≥0.5mm)、批量大、成本敏感的液冷板产品。真空扩散焊:适合通道很窄(≤0.3mm)、强度要求高、变形要求严、小批量高附加值的产品。
| 对比项 | 真空钎焊 | 真空扩散焊 |
|---|---|---|
| 连接方式 | 加钎料熔化填充 | 原子扩散,不加钎料 |
| 焊接时间 | 1~2小时/炉 | 4~8小时/炉 |
| 焊缝强度 | 为母材的60~80% | 接近母材 |
| 最小通道宽度 | ≥0.5mm | ≥0.1mm |
| 工件变形 | 中等 | 小 |
| 成本 | 低 | 高(3~5倍) |
注:以上参数可根据客户工艺需求调整。
某服务器厂商普通液冷板,通道宽度1mm,量产几千片。用真空钎焊,成本低、产能高,完全够用,没必要上扩散焊。算下来每片成本比扩散焊省了一大半。
某军工研究所微通道散热器,通道宽度0.2mm,强度要求极高。用真空钎焊总是堵通道,后来换了扩散焊,焊出来通道畅通,强度也达标,虽然贵了很多,但客户能接受。
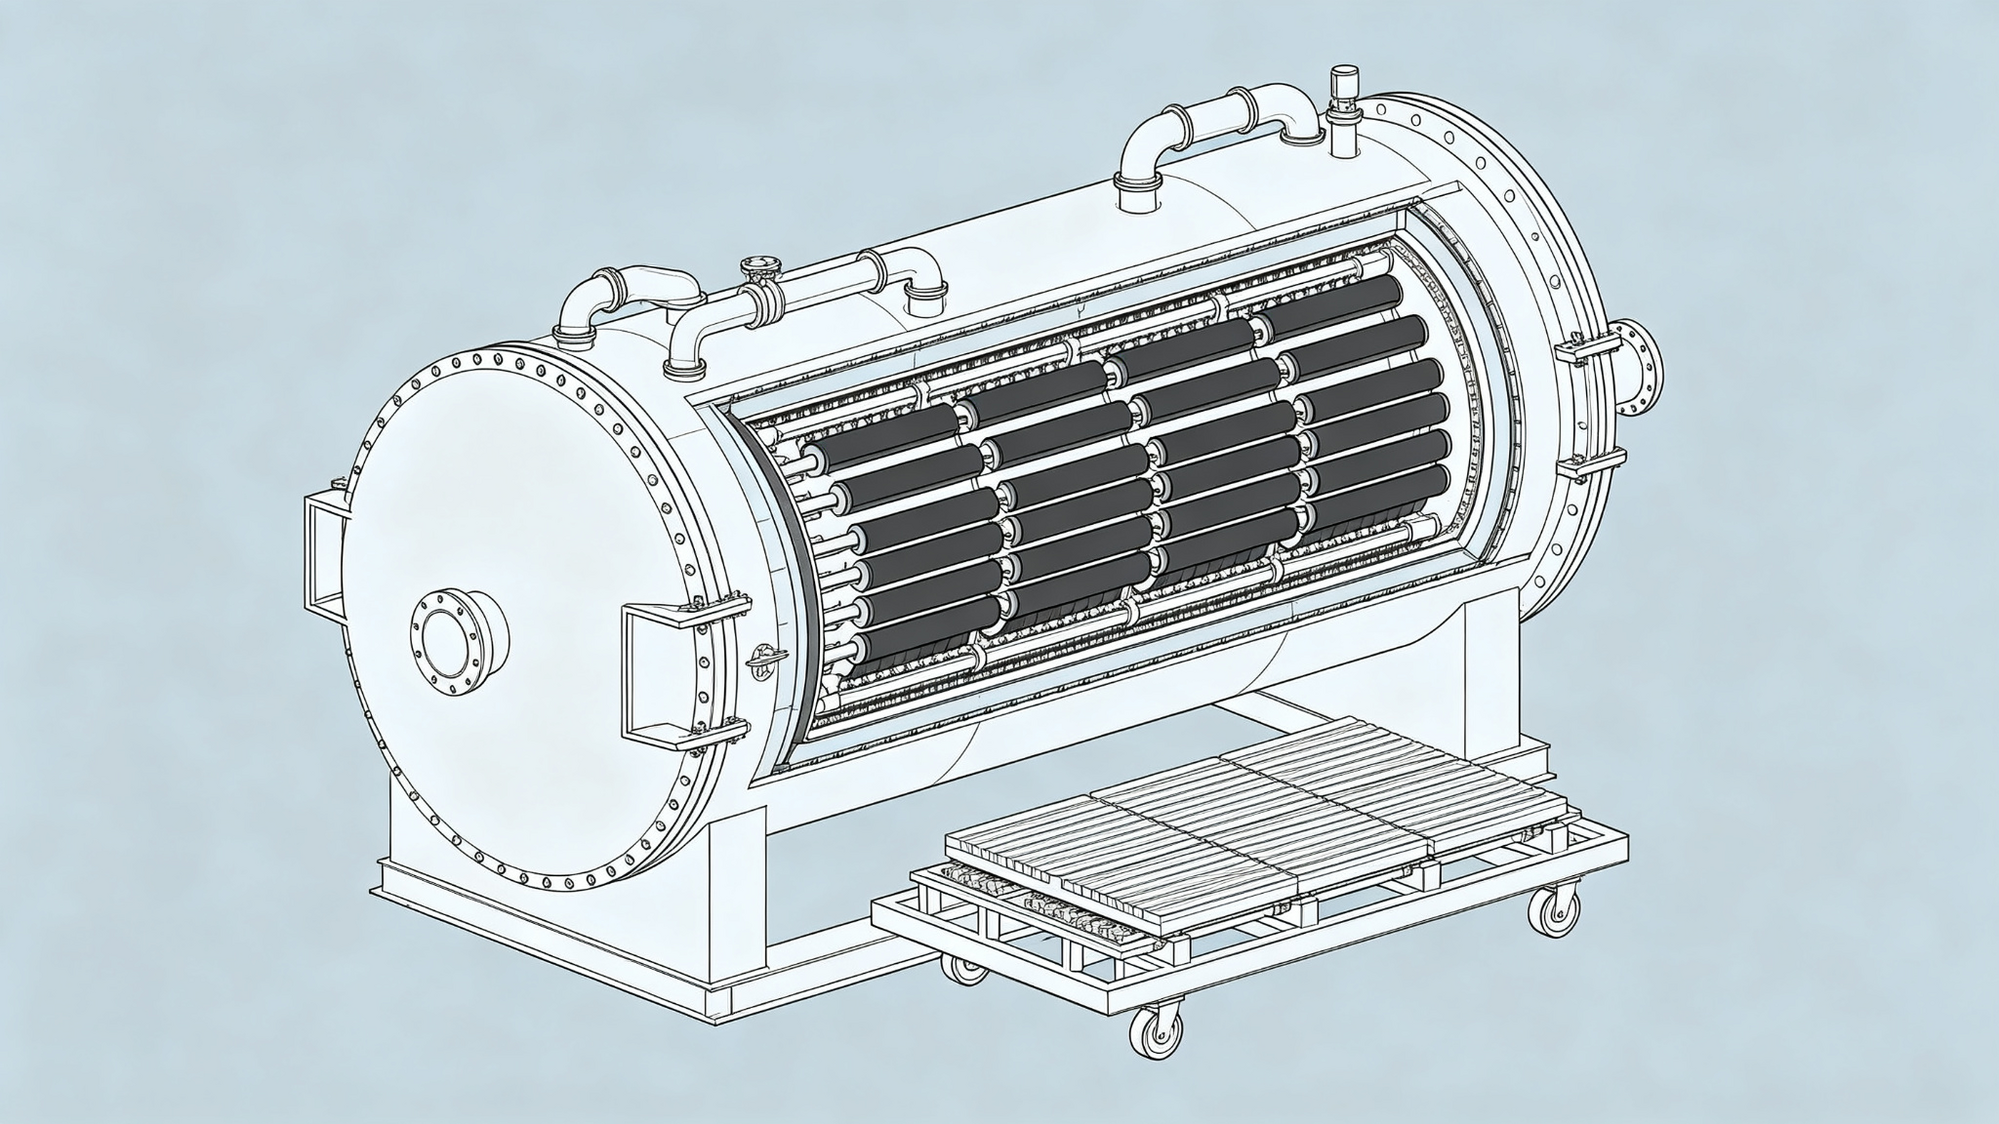
相关产品:液冷真空焊接炉
选工艺别听别人说哪个"更先进"就选哪个。先看自己的产品要求:通道多宽?强度要求多高?产量多大?预算多少?这些搞清楚了,选哪个工艺自然就有答案了。
相关产品:真空钎焊炉