



联系电话
13631572573




所属:真空烧结炉
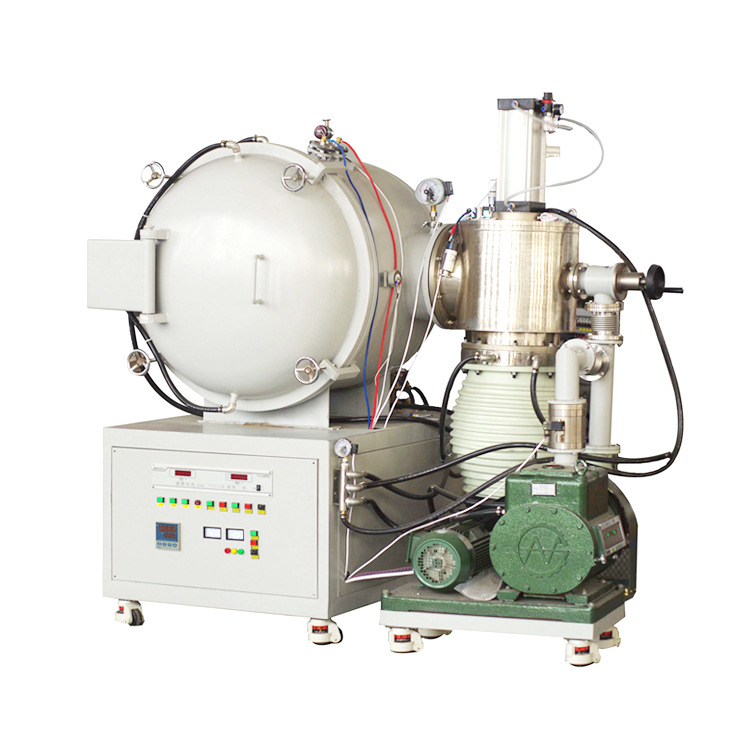
真空烧结炉在真空炉膛内完成粉末冶金类工件的致密化烧结,可替代氢气炉、常压气氛炉等烧结方式,烧结过程受控、可记录、可复现。
工件氧化、脱碳:真空环境氧分压低,烧结后表面光亮,多数工件免抛丸、免酸洗。
批次收缩率波动:分区控温保证温场均匀,同一炉内外位置烧结程度一致。
单炉周期长、能耗高:升温与冷却速率可控,可选高压气冷缩短冷却段。
工艺靠经验、难追溯:可编程曲线加数据记录,换人不换工艺,过程可查。
用于硬质合金、钕铁硼永磁体、MIM 注射件、结构陶瓷等工件的真空高温烧结设备,在低氧分压环境中完成致密化烧结,解决工件氧化、批次不一致、单炉周期长等问题。
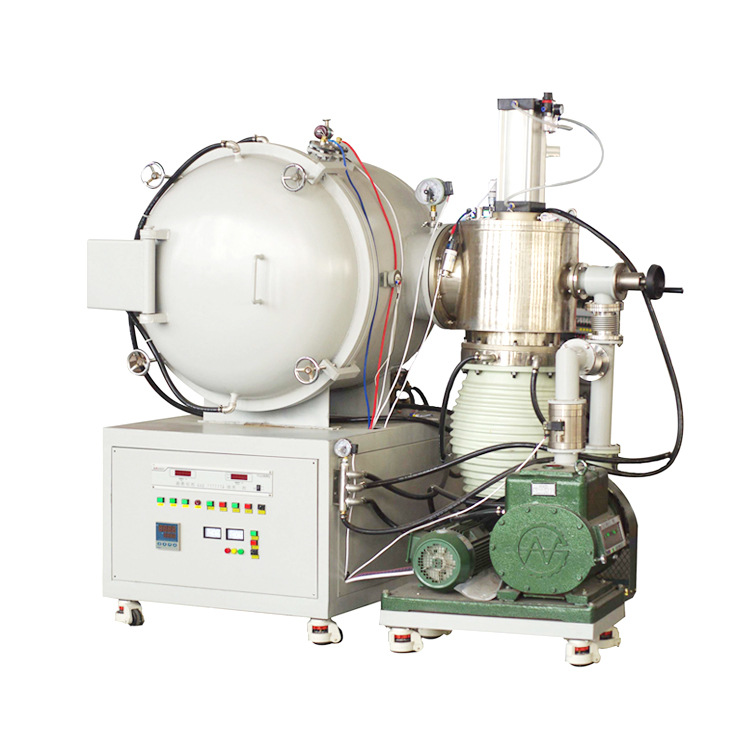
真空烧结炉在真空炉膛内完成粉末冶金类工件的致密化烧结,可替代氢气炉、常压气氛炉等烧结方式,烧结过程受控、可记录、可复现。
工件氧化、脱碳:真空环境氧分压低,烧结后表面光亮,多数工件免抛丸、免酸洗。
批次收缩率波动:分区控温保证温场均匀,同一炉内外位置烧结程度一致。
单炉周期长、能耗高:升温与冷却速率可控,可选高压气冷缩短冷却段。
工艺靠经验、难追溯:可编程曲线加数据记录,换人不换工艺,过程可查。
真空炉膛,工作真空度 ≤1.3 Pa(典型值)
最高温度 1600℃(可选配至 2200℃)
可充氮气 / 氩气微正压,真空与气氛可切换
硬质合金(WC-Co)刀具、模具
烧结钕铁硼永磁体
MIM 注射成形件、粉末冶金结构件
氧化锆 / 氧化铝 / 氮化硅结构陶瓷
金刚石工具胎体
烧结致密度提升,典型达理论密度 96%~98% 以上(视材质与工艺而定)
表面无氧化层,减少后处理工序
批次尺寸一致性与显微组织均匀性改善
硬度、磁性能等关键指标更稳定
以下指标为该型号出厂实测典型值,实际配置按客户工艺确定。
配置:机械泵 + 罗茨泵多级泵组;极限真空度 5×10⁻¹ Pa;压升率 ≤0.65 Pa/h(出厂实测)。
客户实际改变:工件在低氧分压中烧结,表面不氧化、不脱碳,多数工件烧结后免抛丸、免酸洗,减少一道后处理工序。
配置:多区加热、独立 PID 控制;600℃以上温度均匀性 ±5℃(空炉实测)。
客户实际改变:同一炉内上中下、中心与边缘的工件烧结程度一致,装炉量可加大而不牺牲合格率,批次质量更稳定。
配置:升温速率 0~20℃/min 连续可调;控温精度 ±1℃;可存储多条工艺曲线。
客户实际改变:同一产品不同炉次结果一致,操作人员更替不影响工艺质量,验证后的新工艺可直接固化为标准曲线。
配置:内循环水冷;可选高压气冷(2~6 bar),冷却速率按工艺设定。
客户实际改变:冷却段时间可压缩,单炉周期缩短,相同时间内可烧结更多炉次,摊薄单位产品电耗。
配置:真空与微正压(Ar、N₂)可切换,气氛压力按工艺设定。
客户实际改变:需要气氛保护的工艺在同一台设备内完成,减少设备台数投入与车间占地。
配置:多层复合保温(石墨毡 / 金属屏可选),保温层厚度按炉型计算。
客户实际改变:炉壳表面温度低、散热量小,升温到温时间缩短,长期运行电费更低。
配置:超温、超压、断水、真空异常、炉门联锁等多重保护。
客户实际改变:支持夜班少人值守,降低因设备故障造成停产和工件报废的风险。
配置:PLC + 触摸屏控制,温度曲线可编辑、实时记录并可导出。
客户实际改变:烧结过程数据可留存、可导出,满足客户审厂对工序追溯的要求(如 IATF 16949、ISO 9001 体系审核)。
按工件类型与常见材质对照如下,判断参数是否匹配您的工件。
| 工件类型 | 常见材质举例 | 典型烧结温度 | 客户关注结果 |
|---|---|---|---|
| 硬质合金刀具、模具 | YG6、YG8、YN6 等 WC-Co 类 | 1380~1450℃ | 密度、硬度、显微组织 |
| 烧结钕铁硼磁体 | N35~N52、无重稀土配方 | 1050~1120℃ | 剩磁、矫顽力、密度 |
| MIM 注射成形件 | 316L、17-4PH 不锈钢、铁基合金 | 1300~1400℃ | 致密度、尺寸精度 |
| 结构陶瓷 | 氧化锆、氧化铝、氮化硅 | 1500~1750℃ | 致密度、晶粒尺寸 |
| 粉末冶金零件 | 铁基、铜基粉末冶金 | 1100~1250℃ | 密度、抗拉强度 |
| 金刚石工具 | 金刚石锯片、磨轮胎体 | 850~1100℃ | 胎体致密度、把持力 |
说明:上表烧结温度为常见工艺参考值,具体以工件材质、装炉方式与客户工艺试验为准;炉膛尺寸按工件尺寸与装料方式定制。
以下为常用型号的实测典型参数,供选型参考。
| 项目 | 参数 | 备注 |
|---|---|---|
| 型号 | ZY-VSF-60(示例型号) | 按工艺与产能选型 |
| 最高温度 | 1600℃(可选配至 2200℃) | 可根据工艺调整 |
| 极限真空度 | 5×10⁻¹ Pa | 可按工艺要求提高 |
| 工作真空度 | ≤1.3 Pa(烧结段典型值) | 可根据工艺调整 |
| 压升率 | ≤0.65 Pa/h | 出厂实测 |
| 温度均匀性 | ±5℃(600℃以上,空炉实测) | 可按装炉方式验证 |
| 控温精度 | ±1℃ | — |
| 升温速率 | 0~20℃/min 可调 | 可按工艺设定 |
| 有效炉膛尺寸 | φ400×600 mm(示例) | 按工件尺寸定制 |
| 装料量 | 60 kg(示例) | 随炉膛尺寸变化 |
| 加热功率 | 80 kW(示例) | 随炉型变化 |
| 冷却方式 | 内循环水冷;可选高压气冷 2~6 bar | 按冷却工艺选配 |
| 气氛系统 | 真空 / 微正压 Ar、N₂ | 按工艺配置 |
| 电源 | 三相 380V / 50Hz | 可按现场条件调整 |
| 控制方式 | PLC + 触摸屏,曲线可编程 | 可选配上位机数据管理 |
备注:以上参数为该型号出厂实测典型值,参数可根据客户工艺需求做调整(炉膛尺寸、最高温度、装料量、冷却压力、气氛配置、控制要求等均可定制)。具体配置与报价请以我司技术方案为准。
以下为同行业典型应用场景,供参考。
原工艺痛点:氢气钼丝炉烧结,刀片表面发蓝,需抛丸处理;批次收缩率波动约 ±0.4%。
改进方式:改用真空烧结炉,1380~1420℃ 真空烧结,固化工艺曲线。
实际结果:表面光亮免抛丸;密度实测 14.2 g/cm³ 保持稳定;批次收缩率波动收窄至 ±0.15%;单炉周期由约 18 小时缩短至 12 小时。
原工艺痛点:同一炉上中下三层磁性能差异大,剩磁 Br 极差约 120 mT,返烧率偏高。
改进方式:采用分区控温,调整装炉方式与保温段曲线。
实际结果:Br 极差收窄至 40 mT 以内,返烧率下降,同牌号批次一致性改善。
原工艺痛点:气氛炉烧结后表面残留碳黑,密度偏低,单炉装料量受限。
改进方式:真空烧结,脱脂 / 烧结曲线分段优化。
实际结果:装料量由 40 kg 提升至 60 kg,表面无碳黑残留,密度与关键尺寸公差满足图纸要求。
围绕设备采购与使用,按售前、售中、售后三个阶段提供支持。
工艺评估:提供工件材质、图纸与工艺要求,我司给出选型与配置建议。
来料试烧:寄样试烧,出具烧结报告与实测数据,效果确认后再下单。
方案定制:按工件尺寸与装炉方式定制炉膛尺寸、加热配置与气氛系统。
交期明确:合同约定交货期与节点,进度可查询。
出厂验收:出厂前完成空炉 / 满载试烧,提供验收报告,可到厂见证。
安装调试:送货到厂,免费安装调试,并提供操作与日常维护培训。
质保服务:整机质保 12 个月(以合同约定为准),质保期内非人为故障免费维修。
响应机制:电话与远程支持优先处理,东莞及珠三角地区可安排上门服务。
备件与维护:提供易损件清单与维护保养计划,可签订年度维保协议。
工艺支持:长期提供烧结工艺咨询,协助优化升温曲线与装炉方案。