

联系电话
13631572573


新真空炉运到车间,不是接好水电就能直接干产品的。设备从拆箱、就位、管路连接到真正投入生产,中间要经过一整套冷炉调试和热调试。冷炉调试是不带料、不通高温,先把机械、气压、电气各系统的联动走通;热调试是带真空、升温,把真空度和温度场验证到位。这两道关走扎实了,后面生产才不会反复出问题。志远工业设备在安装交付时,会按一套固定的调试流程逐项验收,下面把关键参数和判定标准讲清楚。
冷炉调试的核心是机械、气压、电气联动。先不带工件,手动和自动分别走一遍循环:炉门开关、升降机构、真空阀门开闭、气冷阀门切换,看每个动作是否到位、信号反馈是否准确。机械上检查导轨润滑、链条张紧、各行程开关位置;气压上确认各气动阀动作压力和返回压力;电气上核对传感器信号、PLC联锁逻辑和上位机显示是否一致。
工件传送时间是一个硬指标。带淬火转移功能的炉子,工件从加热室转移到冷却室或者淬火槽的时间要控制在25秒以内。转移慢了,工件在转移过程中温度掉得多,淬火硬度和组织就达不到要求。用秒表实测几次,记录数据。
气冷风扇转速也是冷调项。额定转速一般在1400r/min左右,用测速仪实测,转速偏低说明电机或者叶轮有问题。报警系统要逐一模拟:超温、缺水、气压低、真空度异常、炉门未关,每个报警触发后PLC都要按预设逻辑动作,不能漏报误报。绝缘电阻不低于20千欧,用摇表测炉门和电极部位。最后测压升率:抽真空到规定值后关闭阀门,看单位时间内炉膛压力上升多少,正常应在0.5Pa/h以内,超了说明有泄漏,要查漏点。
冷调通过后进入热调试。热调试第一步是烘炉。新炉膛和新耐火材料里含有水分,直接高温升温会导致材料开裂、真空度抽不下去。正确做法是在炉膛压力约13.3Pa时开始通电,按低温段分段升温烘炉,把水分慢慢赶出来。烘炉曲线一般从低温爬到1300℃左右,中间多个保温段,把耐火材料和发热体充分烧结稳定。
烘炉完成后测极限真空度。空炉抽真空,抽到稳定后的最低压力,一般应达到6×10⁻⁴Pa这个量级(具体以炉型为准)。极限真空度反映了泵组配置和密封水平。再测工作真空度,即在额定升温条件下炉膛能维持的真空度,一般工作真空度应在2.7Pa以内。这两个指标都要记录,作为以后设备状态对比的基准。热调试过程中还要留意升温曲线是否平稳。如果某一段升温特别慢或者温度反复波动,说明发热体布置、热电偶位置或者控温参数有问题,要在交付阶段调整好,不要留给客户去摸索。志远工业设备在真空加压烧结炉热调试时,还会顺带测一下均温性,把热电偶放到炉膛不同位置,看各点温差是否在工艺允许范围内。
| 调试项 | 参考标准 |
|---|---|
| 工件传送时间 | ≤25s |
| 气冷风扇转速 | 约1400r/min |
| 炉门绝缘电阻 | ≥20kΩ |
| 压升率 | ≤0.5Pa/h |
| 烘炉通电真空度 | 约13.3Pa |
| 烘炉最高温度 | 约1300℃ |
| 极限真空度 | ≤6×10⁻⁴Pa |
| 工作真空度 | ≤2.7Pa |
注:以上为常见真空热处理炉的参考范围,具体以设备技术协议为准。
案例一:某厂压升率不达标。设备安装后冷调,抽真空到规定值关闭阀门,压升率测出来有2Pa/h,远超0.5Pa/h的标准。沿管路和炉门逐段查漏,发现炉门密封圈在运输中被磕碰出一道划痕,换了新密封圈后重新测,压升率降到0.3Pa/h,达标。这个案例说明冷调阶段查漏要耐心,密封圈这种小部件往往是关键。
案例二:某厂烘炉后真空度上不去。烘炉按曲线走到1300℃后,空炉抽极限真空度只到几十帕,远低于6×10⁻⁴Pa的要求。检查发现是新耐火材料没烘透,保温段时间偏短,材料里的结合水没赶干净。重新延长低温烘炉段保温时间,又走了一次完整烘炉曲线,极限真空度顺利达标。志远工业设备在真空箱式气氛炉交付时,会把烘炉曲线随设备一起交给客户,不要随意压缩。
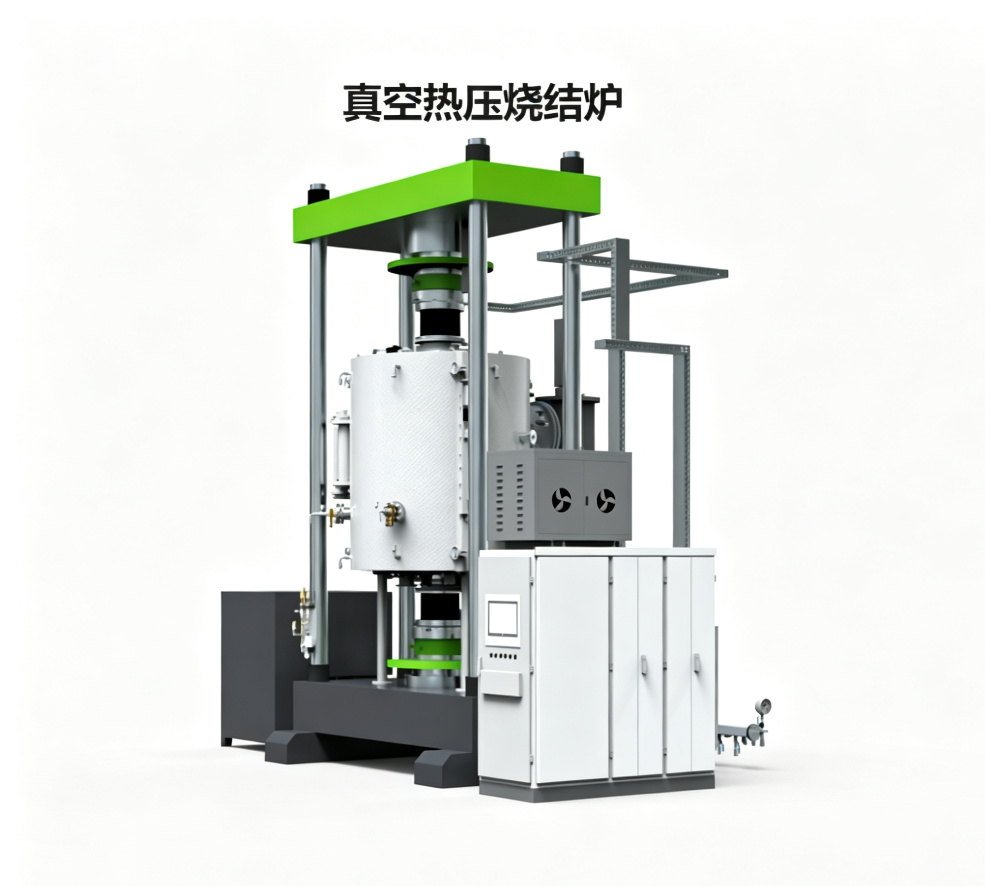
冷调热调过程中的所有数据都要留档。压升率、极限真空度、工作真空度、均温性、传送时间、风扇转速,这些数字是设备的出厂基线。以后设备运行半年一年后,再测一遍对比,就能判断性能有没有退化。很多客户等设备出问题才想起对比数据,其实把调试记录存好,日常维护就有了参照。
冷炉调试和热调试是真空炉从安装到投产的两道必经关。冷调查机械气压电气联动、传送时间、风扇转速、报警、绝缘和压升率;热调试查烘炉曲线、极限真空度和工作真空度。把这些参数逐项验收达标,设备后续运行才稳。志远工业设备在真空热加工设备的安装调试上有成熟流程,欢迎拿具体项目来交流。
上一篇:包头