

联系电话
13631572573


近日,东莞市志远工业设备有限公司为北京沃尔德金刚石股份有限公司完成一批金刚石滚轮的真空钎焊工艺开发,滚轮用于轴承套圈磨削修整。
一、修整滚轮
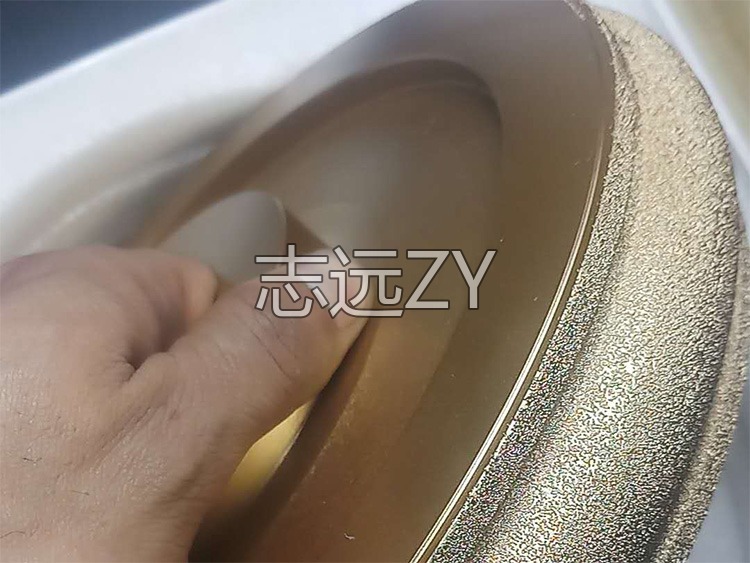
金刚石修整滚轮用于砂轮修整,由金刚石颗粒和钢基体在真空环境下钎焊而成。真空钎焊成型修整滚轮轮廓精度高,金刚石分布均匀,修整寿命长。
修整滚轮对型面精度要求高,金刚石颗粒需要按轮廓均匀排布。钎料常用银铜钛活性钎料,在真空环境下900~950℃钎焊。滚轮基体用合金钢,型面经过精车或精磨后布砂。真空环境保护金刚石不氧化,钎后型面变形小。
| 参数项目 | 典型值 | 说明 |
|---|---|---|
| 滚轮基体 | 合金钢 | 型面精车 |
| 金刚石粒度 | 40/60~100/120 | 按修整要求 |
| 钎料 | AgCuTi | 活性钎料 |
| 钎焊温度 | 900~950℃ | 真空 |
| 型面精度 | ±0.01mm | 修整精度 |
修整滚轮钎焊常见问题有三类。一是金刚石分布不均,主要原因是布砂工艺不稳定,解决办法是改进布砂夹具。二是型面变形,主要原因是冷却不均,解决办法是使用随炉冷却和专用工装。三是修整寿命短,主要原因是结合强度不够,解决办法是优化钎料和温度。
随着轴承、汽车零部件磨削精度提高,金刚石修整滚轮需求持续增长。东莞志远工业设备在修整滚轮钎焊领域积累了丰富经验,配备真空钎焊炉和型面检测设备,欢迎轴承厂和磨床厂来厂试样。
砂轮修整主要有单颗粒笔式修整、滚轮挤压修整和金刚石修整滚轮几种方式。修整滚轮修整效率高、型面精度好,适合大批量生产线上的成形磨削。真空钎焊金刚石修整滚轮比烧结滚轮成本低、更换方便。
在曲轴磨床和轴承磨床上,修整滚轮的型面精度直接决定工件磨削精度。真空钎焊滚轮在使用过程中金刚石不脱落,型面保持时间长。
金刚石修整滚轮真空钎焊合作流程:客户提供滚轮型面图纸→工艺评审→样品打样→型面检测和修整试验→批量交付。东莞志远工业设备出厂附带型面检测报告,配合磨床厂和轴承厂完成验收。
金刚石修整滚轮真空钎焊对型面精度要求高。东莞志远工业设备的真空钎焊炉配备多区温场控制,保证滚轮型面各部位温度一致。工装采用石墨和耐热钢组合,根据滚轮型面设计专用布砂夹具,保证金刚石颗粒按轮廓均匀分布。
质量管控方面,每个滚轮出厂前做型面检测(轮廓仪或投影仪)、外观检查和尺寸复核。关键产品做修整寿命对比试验。每批次附带型面检测报告,配合磨床厂和轴承厂完成验收。
金刚石修整滚轮真空钎焊在轴承和曲轴磨削领域应用稳定。东莞志远工业设备在修整滚轮钎焊领域积累了多年经验,欢迎磨床厂和轴承厂来电咨询或来厂试样。
金刚石修整滚轮在轴承磨床、曲轴磨床和凸轮轴磨床上广泛使用。滚轮型面需要与砂轮型面精确对应,修整后砂轮型面直接复制到工件上。真空钎焊滚轮在使用过程中金刚石不脱落,型面保持时间长,减少了修整频次。
滚轮规格从外径30mm到外径300mm不等,型面形状根据工件图纸设计。东莞志远工业设备在打样阶段会根据滚轮型面设计布砂方案,保证型面各部位金刚石分布均匀。焊后用轮廓仪检测型面精度,确保修整质量。
金刚石修整滚轮除了用于轴承和曲轴磨削,在液冷板加工中的平面磨削也有应用。东莞志远工业设备在修整滚轮钎焊领域积累了多年经验,能够根据不同磨削需求设计合适的滚轮型面和金刚石分布。
磨床厂在选择修整滚轮供应商时,除了关注型面精度,还关注滚轮寿命和交付周期。东莞志远工业设备有稳定的工艺参数和检测手段,能够保证滚轮质量和交付。
对于新开发的滚轮型面,东莞志远工业设备会先打样1~2件供客户修整试验,确认型面精度后再转批量。
金刚石修整滚轮在使用过程中需要定期清洁和检查。东莞志远工业设备在交付滚轮时会附带使用说明,包括推荐修整参数和寿命预期。正确使用和维护修整滚轮可以保证砂轮型面精度,提高磨削质量。
数据中心液冷、储能电池、军工航天、新能源汽车等行业对精密焊接件需求增长快,批量生产中虚焊、变形、泄漏是常见痛点。志远工业设备长期服务这些行业,工艺窗口经过多批次验证,客户打样确认后批量上线,良率波动可控。
炉型怎么选:批量月产500件以下、工件600mm以内选标准卧式炉;月产2000件以上或工件超800mm,建议双室炉或连续线。铝件选580~620℃温区,不锈钢件选1050~1150℃温区,铜件按钎料熔点单独配温区。
工艺打样:客户送样5~10件,志远工业设备在车间现有炉型上试焊3炉,出具温度曲线、焊缝金相、检漏数据,客户确认后再谈设备采购。打样不收费。
交付与售后:标准炉型生产周期45~60天,含安装调试3天、操作工培训2天、工艺工程师驻厂1周。易损件按年消耗免费送一批。质保期1年,非人为故障上门维修不另收费。
和别家差异在哪:同价位段炉子,志远多区温场按±1℃出厂校准,冷却速率0.5~10℃/min分段可调;同行多数±3℃、冷却只有固定两档。薄壁件和大平面件多的客户,冷却曲线差一档,良率就差一截。
采购前确认:先确认工件材质、最大外形尺寸、批量大小和检漏要求四项。材质决定炉温区间,尺寸决定炉膛规格,批量决定单室还是连续线,检漏标准决定真空机组配置。志远销售工程师沟通后2个工作日内给出炉型建议和参考报价。
上一篇:金刚石锯片真空热压焊
下一篇:真空焊接加工工艺