

联系电话
13631572573


近日,东莞市志远工业设备有限公司为三磨所完成一批CBN砂轮的真空钎焊加工,CBN磨粒用于高速钢刀具的精密磨削。
一、磨具特点
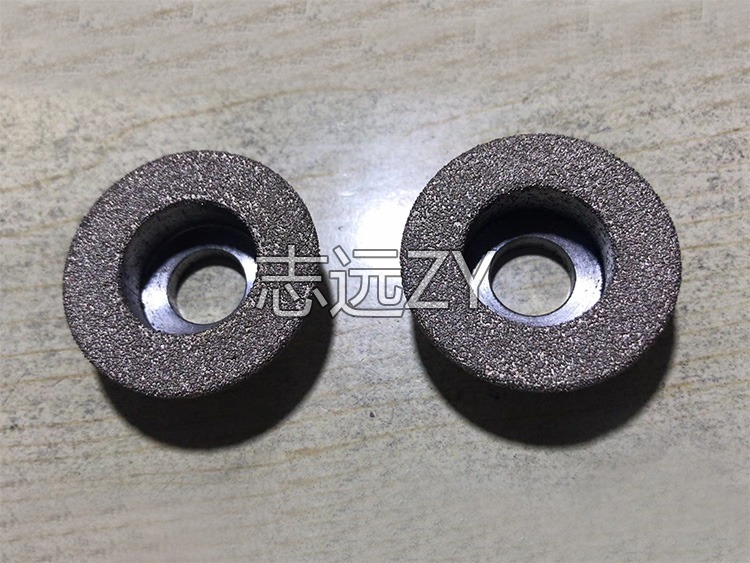
CBN(立方氮化硼)砂轮用于高速钢、淬硬钢等难磨材料的高效磨削。真空钎焊将CBN磨料钎焊到砂轮基体上,单层磨料暴露充分,容屑空间大。真空环境保护CBN不氧化,磨料出刃高度一致。
CBN砂轮钎料常用银铜钛活性钎料,活性元素钛改善CBN表面润湿性。砂轮基体常用45钢或合金钢。CBN磨料粒度根据磨削要求选择,粗磨用40/60目,精磨用120/140目。真空钎焊温度约900~950℃,保温3~5分钟。
| 参数项目 | 典型值 | 说明 |
|---|---|---|
| 基体材质 | 45钢/合金钢 | 砂轮基体 |
| 磨料 | CBN | 立方氮化硼 |
| 钎料 | AgCuTi | 活性钎料 |
| 钎焊温度 | 900~950℃ | 真空环境 |
| 结合强度 | 磨料不脱落 | 磨削试验 |
CBN砂轮钎焊常见问题有三类。一是磨料脱落,主要原因是钎料润湿性差,解决办法是使用活性钎料、磨料预镀。二是砂轮变形,主要原因是加热不均,解决办法是使用专用工装。三是磨料出刃不均,主要原因是磨料排布不均,解决办法是改进布砂方式。
随着数控磨削和刀具制造对CBN砂轮需求增长,真空钎焊CBN砂轮比电镀砂轮结合更牢固、出刃更充分。东莞志远工业设备在超硬材料工具钎焊领域积累了多年经验,欢迎砂轮厂和刀具厂来厂试样。
CBN砂轮制造主要有电镀和真空钎焊两种方式。电镀砂轮靠镍层机械把持磨料,结合力有限,重载磨削时磨料容易脱落;真空钎焊靠冶金结合,磨料把持力强,出刃高、容屑空间大。真空钎焊CBN砂轮在高效磨削中表现更好。
单层钎焊砂轮一次成型,修整次数少,适合大批量生产线上的高效磨削。东莞志远工业设备在打样阶段会做磨削对比试验,验证砂轮性能。
CBN砂轮真空钎焊合作流程:客户提供砂轮图纸和磨削工况→工艺评审→样品打样→磨削试验→批量交付。东莞志远工业设备出厂附带焊缝结合强度抽检记录,配合砂轮厂完成质量体系审核。
CBN砂轮真空钎焊需要精确控制温度和磨料排布。东莞志远工业设备的真空钎焊炉温度控制精度±3℃,保证CBN磨料不过热。布砂采用专用夹具,保证磨料分布均匀。真空系统保证炉内低水汽含量,避免CBN表面氧化。
质量管控方面,每批次砂轮抽测磨料结合强度、外观和尺寸。关键产品做磨削对比试验。每批次附带外观和尺寸检查记录,配合砂轮厂完成质量体系审核。
CBN砂轮真空钎焊在数控磨削和刀具制造领域应用稳定。东莞志远工业设备在超硬材料工具钎焊领域积累了多年经验,欢迎砂轮厂和刀具厂来电咨询或来厂试样。
CBN砂轮在汽车零部件磨削、轴承磨削和刀具制造中应用广泛。CBN磨料对黑色金属化学惰性好,磨削钢件时不粘屑,适合高速钢、淬硬钢和耐热合金的高效磨削。真空钎焊CBN砂轮比电镀砂轮结合强度高,在大切深磨削中磨料不脱落。
砂轮规格从外径50mm的内圆磨轮到外径500mm的平磨轮,不同规格需要不同的工装和布砂方式。东莞志远工业设备在打样阶段会根据砂轮图纸和磨削工况,设计专用工装和布砂方案,确保砂轮批量一致性。
CBN砂轮除了用于高速钢磨削,在液冷板铜材磨削和硬质合金磨削中也有应用。东莞志远工业设备在CBN和金刚石工具钎焊领域积累了多年经验,能够根据不同磨削材料推荐合适的磨料和钎料。
砂轮厂在选择钎焊外协时,除了关注结合强度,还关注磨料分布均匀性和砂轮型面精度。东莞志远工业设备有专用布砂夹具和检测手段,能够保证砂轮质量。
对于批量订单,东莞志远工业设备会建立专用工装和工艺参数档案,保证不同批次之间砂轮质量一致。
CBN砂轮在使用前需要正确修整和静平衡。东莞志远工业设备在交付砂轮时会附带使用建议,包括推荐磨削参数、冷却液要求和修整频次。正确使用砂轮可以延长砂轮寿命,提高磨削表面质量。
数据中心液冷、储能电池、军工航天、新能源汽车等行业对精密焊接件需求增长快,批量生产中虚焊、变形、泄漏是常见痛点。志远工业设备长期服务这些行业,工艺窗口经过多批次验证,客户打样确认后批量上线,良率波动可控。
炉型怎么选:批量月产500件以下、工件600mm以内选标准卧式炉;月产2000件以上或工件超800mm,建议双室炉或连续线。铝件选580~620℃温区,不锈钢件选1050~1150℃温区,铜件按钎料熔点单独配温区。
工艺打样:客户送样5~10件,志远工业设备在车间现有炉型上试焊3炉,出具温度曲线、焊缝金相、检漏数据,客户确认后再谈设备采购。打样不收费。
交付与售后:标准炉型生产周期45~60天,含安装调试3天、操作工培训2天、工艺工程师驻厂1周。易损件按年消耗免费送一批。质保期1年,非人为故障上门维修不另收费。
和别家差异在哪:同价位段炉子,志远多区温场按±1℃出厂校准,冷却速率0.5~10℃/min分段可调;同行多数±3℃、冷却只有固定两档。薄壁件和大平面件多的客户,冷却曲线差一档,良率就差一截。
采购前确认:先确认工件材质、最大外形尺寸、批量大小和检漏要求四项。材质决定炉温区间,尺寸决定炉膛规格,批量决定单室还是连续线,检漏标准决定真空机组配置。志远销售工程师沟通后2个工作日内给出炉型建议和参考报价。
上一篇:真空焊接加工工艺
下一篇:金刚石锯片真空钎焊工艺