

联系电话
13631572573


真空钼带炉加热原理与技术优势详解真空钼带炉是一种在高真空环境下以高纯钼带作为加热元件的高温热处理设备,广泛应用于真空钎焊、不锈钢退火、钛合金去应力、硬质合金烧结、磁性材料处理等对工件表面洁净度要求较高的工艺环节。与传统的电阻丝加热炉和石墨加热炉相比,钼带炉凭借无碳挥发、温场均匀、升温速率快、工件表面光亮等特点,在液冷板钎焊、医疗器械、航空航天结构件加工等领域获得越来越多的应用。
本文从加热原理、结构组成、技术优势、工艺参数、选型要点等维度,系统梳理真空钼带炉的技术要点,供工艺工程师和设备采购方参考。
带炉真空钼带炉,顾名思义,是指加热元件采用金属钼带(或钼箔)、在真空或保护气氛环境下工作的工业电阻炉。钼带通常被加工成带状、筒状或带状叠层结构,布置在炉膛四周和上下端面,形成包围工件的辐射加热场。炉膛外围是多层金属隔热屏(纯钼、钼镧合金TZM或不锈钢组合),把热量反射回加热区,同时保护炉壳不受高温烘烤。
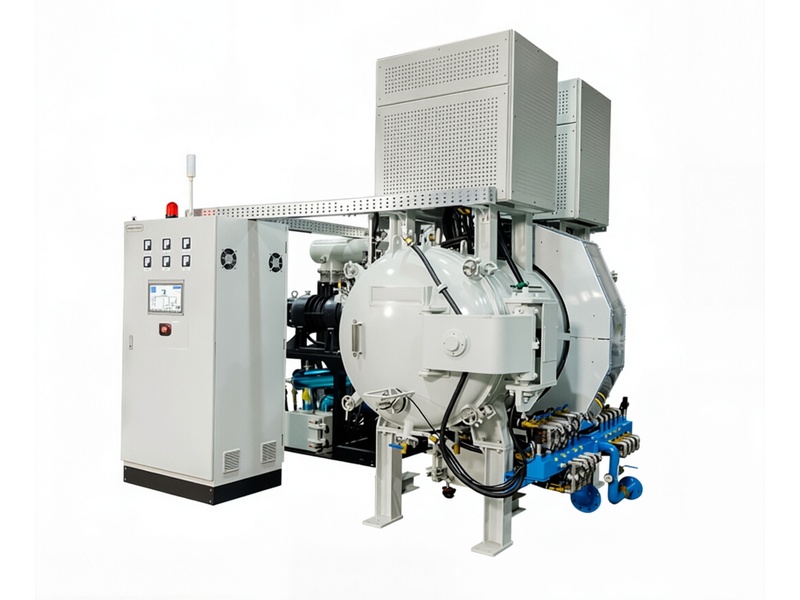
整台设备由炉体(双层水冷结构)、加热室(钼带+隔热屏)、真空机组(机械泵+罗茨泵+扩散泵或分子泵)、充气与气冷系统、电气控制系统(PLC+热电偶+固态继电器或晶闸管)五大部分组成。工作时先抽真空到设定真空度,再按工艺曲线分段升温、保温、降温,全过程在密闭炉腔内完成,工件不与空气接触,因此不会产生氧化皮、脱碳层或表面污染。
按最高工作温度划分,钼带炉常见规格有1100℃型、1300℃型、1500℃型和1600℃型;按冷却方式划分,可分为自然冷却型、充气对流冷却型和高压气淬型(5~10bar);按用途划分,又可分为真空钎焊型、真空退火型、真空烧结型和气淬型。不同型号在加热室尺寸、泵组配置、冷却风量上差异较大,选型时需要结合工件材料、工艺温度和批量节拍综合判断。
钼带加热的物理基础是电阻焦耳热。电流通过钼带时,钼材料本身具有一定电阻,电能在钼带内部转化为热能,使钼带自身温度迅速升高。由于钼的熔点高达2620℃,在1300~1600℃的工作区间内仍能保持足够的力学强度和化学稳定性,因此可以长期稳定地作为加热体使用。
在真空环境下,热量传递主要依靠热辐射,而不是空气对流。高温钼带发出的红外线和可见光辐射到工件表面,被工件吸收后转化为工件自身的热能。这种辐射加热方式有两个特点:一是加热均匀,只要钼带布置合理,炉膛上下左右的辐射通量基本一致;二是升温速率快,钼带热容量小、热响应快,配合大功率变压器可以实现每分钟十几到二十几度的升温速率。
钼带的宽度、厚度和搭接方式直接影响电阻值和功率分布。工程上通常把钼带剪裁成几十毫米宽、零点几毫米厚的条带,对折或绕制后串联/并联成加热回路。带片之间留有均匀间隙,既方便热膨胀,又避免高温短路。加热回路一般分成上、中、下三区独立控温,通过热电偶实时采集温度反馈给PLC,再由固态继电器或晶闸管调节输出功率,实现闭环控温。
钼带在真空中长期使用会发生再结晶,材料会变脆。为了延长寿命,现代钼带炉普遍采用钼镧合金(TZM或Mo-La)作为加热元件,在高纯钼中掺入少量氧化镧或钛、锆、碳等合金元素,细化晶粒、提高再结晶温度和高温抗蠕变性能。TZM钼带在1400℃以下长期工作,寿命可以比纯钼带提高2~3倍。
炉的核心技术优势1. 无碳污染,工件表面光亮。这是钼带炉相对石墨炉最突出的优势。石墨加热体在高温下会持续释放碳氢气体和微小碳颗粒,这些碳会附着在不锈钢、钛合金等对碳敏感的工件表面,形成渗碳层或黑膜,影响后续焊接、电镀和装配。钼带和金属隔热屏在真空中放气率低,不会释放碳,处理后的工件表面保持金属本色,钎焊后焊缝光亮均匀,不需要二次清洗。
2. 温场均匀性好。钼带沿炉膛四周均匀布置,配合多层金属隔热屏的反射作用,炉膛内温度均匀性可以控制在±5℃以内,高精度机型可达±3℃。对于液冷板、分水器这类多接头、大平面工件,温场均匀直接决定钎料润湿一致性和氦检合格率。3. 升温速率快,节拍短。
钼带热容量小、加热功率密度高,从室温升到1000℃通常只需要30~60分钟,比井式电阻炉和箱式炉快得多。配合高压气冷(10bar以上),整炉钎焊周期可以控制在3~4小时,适合中等批量的连续生产。4. 真空度高,氧化风险低。金属屏钼带炉的极限真空可达6.7×10⁻⁴Pa,压升率≤0.67Pa/h,工作真空通常在10⁻²Pa量级。
这个真空度足以防止不锈钢铬氧化膜再生、钛合金吸氢吸氧,满足镍基钎料、银铜钎料的润湿要求。5. 清洁度高,适合医疗与半导体零件。钼带加热室不产生灰尘和碎屑,隔热屏也是金属层叠结构,没有石墨纤维脱落问题。处理后的医疗器械、半导体结构件表面无需喷砂清洗,直接进入下道工序。
6. 加热元件寿命长、可局部更换。高纯钼带在1300℃以下、真空环境中正常使用寿命可达3~5年,TZM合金寿命更长。钼带是模块化装配,局部损坏可以单独更换,不需要整体更换加热室,维护成本相对可控。
钼带加热炉石墨加热炉电阻丝加热炉最高工作温度1500~1600℃1800~2400℃1100~1200℃碳污染无有无温场均匀性±3~5℃±5~10℃±10~15℃工件表面亮度光亮一般一般设备造价较高较低低加热体寿命3~5年1~2年1~2年典型适用材料不锈钢、钛合金、镍基合金铜、铝、硬质合金普通钢、铁基件从上表可以看出,钼带炉并不是在所有指标上都占优。
它的优势集中在洁净度、表面质量和温场精度上,适合不锈钢镍基钎焊、钛合金去应力、医用零件除气等对表面要求高的工艺;而石墨炉胜在温度上限高、造价低,适合铜基钎焊、铝合金钎焊和硬质合金烧结;电阻丝炉则是经济型方案,用于普通钢件真空退火。选型时不应盲目追求钼带炉,而应根据工件材料和工艺要求匹配加热方式。
1. 不锈钢液冷板与分水器钎焊。AI数据中心和新能源汽车的液冷板、分水器普遍采用304/316L不锈钢,搭配镍基钎料(BNi-2、BNi-5)在1050~1100℃真空钎焊。这类工件对焊缝亮度和气密性要求高,钼带炉处理后焊缝银亮、氦检漏率可达1×10⁻⁶Pa·m³/s,不需要后续酸洗。
2. 钛合金结构件真空退火与钎焊。TC4、TA15等钛合金在高温下极易与氧、氮、氢反应形成脆化层,必须在高真空中处理。钼带炉无碳污染,配合大抽速分子泵,处理后的钛合金件表面呈银灰色金属本色,力学性能不受影响。3. 高温合金与硬刀具钎焊。航空发动机叶片、硬质合金刀具与钢刀体的真空钎焊,通常使用铜基或银铜钎料在1100~1200℃完成。
钼带炉温场均匀,刀具变形小,焊缝强度稳定。4. 磁性材料与电子零件真空除气。钕铁硼永磁件、电子管零件、真空开关管等需要在900~1000℃下长时间除气,钼带炉洁净无碳,不会污染磁体表面和电极。5. 不锈钢与铜合金真空退火。冷轧不锈钢带、铜波纹管、无氧铜管在再结晶退火时需要光亮表面,钼带炉处理后表面无氧化色,可直接进入冲压或焊接工序。
| 参数项目 | 技术指标 |
|---|---|
| 钎焊温度 | (通常1050~1100℃) |
| 钎焊温度 | 保温15~30分钟,让钎料充分润湿、毛细填充焊缝 |
| 保温时间 | 过长会引起母材晶粒长大,过短则填充不饱满。冷却阶段:保温结束后充入高纯氩气(99.999%),启动风机强制对流冷却,冷却速率控制在5~15℃/min,避免不锈钢变形和碳化物析出敏感 |
随着新能源、半导体、航空航天行业对洁净热处理需求增长,真空钼带炉正在往几个方向升级。一是更大炉膛,液冷板和航空结构件尺寸越来越大,炉膛从600炉向800、1000甚至1200炉发展,对应加热功率到500kW以上。二是更高真空,为了满足钛合金和高温合金除气要求,极限真空从10⁻³Pa向10⁻⁴Pa甚至10⁻⁵Pa发展,分子泵替代扩散泵成为主流。
三是更智能,现代钼带炉标配工艺数据记录、远程监控、故障自诊断,和工厂MES系统对接,实现工艺追溯。四是更节能,通过优化隔热屏结构、回收冷却气体热量,炉子整体能耗下降15%~20%。五是更清洁,全无油真空系统、低放气隔热材料,工件处理后不需要任何后清洗。
国内钼带炉制造这些年进步很快,早期依赖进口的局面已经改变。国产设备在性价比、交付周期、本地服务上有明显优势,性能上和进口设备的差距在缩小,中低端市场已经基本国产化。高要求市场(航空级、半导体级)仍有部分核心部件依赖进口,但整体趋势是国产替代。
志远工业设备有限公司生产的ZY-M系列真空钼带炉,采用高纯钼带+多层钼/不锈钢复合隔热屏,最高工作温度1350℃,温场均匀性±5℃,极限真空6.7×10⁻⁴Pa,压升率≤0.67Pa/h,加热功率从45kW到300kW覆盖多种规格。设备支持不锈钢液冷板、分水器、钛合金件、硬质合金刀具等工艺,可根据工件尺寸非标定制炉膛。
更多参数可参考真空钎焊炉产品页。
FAQ问1:真空钼带炉和石墨炉怎么选?答:处理不锈钢、钛合金、镍基合金等对碳敏感的材料选钼带炉;处理铜、铝、硬质合金等温度上限高或不介意碳污染的材料选石墨炉。实际生产中很多工厂是两种炉型搭配使用。问2:钼带炉最高能到多少度?答:常规钼带炉最高工作温度1350℃,采用TZM合金钼带和钨屏隔热可以做到1600℃,再高就要用钨加热体了。
问3:钼带加热元件寿命一般多久?答:在1300℃以下、真空度稳定的工况下,纯钼带寿命约2~3年,TZM钼带可达4~5年。频繁接触空气或超温使用会明显缩短寿命。问4:钼带炉处理不锈钢钎焊需要多高真空?答:工作真空建议优于5×10⁻²Pa,压升率≤0.67Pa/h。
真空度不够会导致焊缝氧化、钎料润湿不良。问5:钼带炉可以做铝合金钎焊吗?答:铝合金钎焊温度约600℃,钼带炉可以做,但通常没有必要——铝合金对碳不敏感,用价格更低的石墨炉或镍铬丝炉更经济。问6:钼带炉温场均匀性为什么比石墨炉好?答:钼带沿炉膛四周连续布置,辐射场均匀;石墨加热棒是点状辐射,边缘和中心温差较大。
钼屏的反射作用进一步提升了温场均匀性。问7:钼带炉漏气了怎么判断?答:观察压升率。正常压升率≤0.67Pa/h,如果明显升高,检查密封圈、观察窗、热电偶法兰和钼带引出电极。问8:钼带炉能做高压气淬吗?答:可以,5~10bar高压气淬型钼带炉用于不锈钢、工具钢的真空淬火,冷却气体通常用氮气或氩气。
问9:钼带炉加热室为什么要用金属屏?答:金属屏(钼屏+不锈钢屏)不放气、不掉渣、无碳污染,配合钼带加热才能实现真正的洁净炉膛。石墨炉用碳毡隔热,必然有碳挥发。问10:钼带炉装炉有什么讲究?答:工件不能直接遮挡钼带辐射面,要放在料架上,预留上下辐射间隙;薄壁件要用工装压紧防止变形;同炉工件要尽量厚度接近,避免温差。
问11:钼带炉能耗怎么样?答:钼屏反射效率高,比石墨炉节能约15%~20%,但钼带本身材料贵,设备一次性投资较高,长期运行能耗成本更低。问12:钼带炉适合小批量多品种吗?答:适合。钼带炉升温快、工艺切换灵活,打样和中小批量生产都合适,大批量标准件才考虑连续炉。
问13:钼带炉需要日常做哪些维护?答:定期检查真空泵油、清洁密封圈、清理隔热屏表面沉积物、测量钼带电阻判断老化、检查冷却水路是否通畅。问14:钼带炉处理钛合金要注意什么?答:钛合金吸氢吸氧敏感,必须保证炉腔高真空和低漏率,冷却用气要用高纯氩,不能用氮气(高温下氮会与钛反应)。
问15:一台钼带炉投资大概多少?答:根据炉膛尺寸和配置,小型打样机型十几万到二十几万,中型生产机型三四十万到七八十万,大型定制机型上百万。具体要根据工艺要求报价。本文内容亦参考自志远真空钎焊炉产品页的设备资料与工艺说明,供采购方对照核实。