

联系电话
13631572573


真空烧结炉用石墨做发热体的很常见,石墨耐高温、电阻稳定、加工方便,是1600℃到2000℃区间发热体的主力选择。但石墨这东西有个脾气:怕氧化、怕热震、怕应力集中,用着用着就会出断裂或者掉粉的问题。很多车间的维护习惯是"断了才换",结果频繁换棒,停机时间拉长,成本也上去了。其实石墨发热体的失效是有过程的,提前检查、按标准更换,比坏了再抢修划算得多。把断裂和氧化掉粉这两种失效形式分清楚,再把检查周期和更换标准定下来,维护就有章法了。
一、断裂和掉粉是两种不同的失效
石墨发热体断裂,常见有三种原因。第一种是热应力开裂,升降温太快,尤其在800到1200℃这个脆性转变区间,发热体内外温差大,热应力超过石墨抗拉强度就裂了。第二种是机械应力集中,安装螺栓拧得过紧,或者热膨胀留的间隙不够,升温时发热体伸长无处伸缩,就在某个薄弱处断开。第三种是氧化连锁反应:石墨在400℃以上和残余氧反应,局部逐渐变薄,变薄后电阻升高,电阻一高局部更热,氧化更快,恶性循环下来最终烧断。
氧化掉粉的表现和断裂不一样。发热体表面出现一层灰白色疏松层,用手指蹭一下,原本的黑石墨蹭下来变成灰白色粉末。这说明石墨已经被氧化腐蚀,有效导电截面在缩小。掉粉严重的发热体,电阻会持续升高,升温越来越慢,还会在局部形成热点,把附近的隔热屏烤坏。掉粉一般是真空度不够或者密封不良导致的,不是单次事故,而是长期累积的结果。
区分这两种失效很重要。断裂是突发性的,断了就不能用;掉粉是渐进性的,还能用一段时间但性能在下降。断裂要查原因,是热震、安装还是氧化连锁;掉粉要查真空系统,为什么残余氧含量高。
二、按炉次和累计小时做双轨检查
石墨发热体的维护不要只按"每月一次"排,因为不同车间生产节奏不一样,有的一个月跑几十炉,有的跑几炉。建议按炉次和累计加热小时双指标管理。每次开炉后做目视检查:看发热体表面有没有新裂纹,看有没有明显掉粉,用压缩空气把表面积碳吹掉。这个检查每次花几分钟,能发现大部分早期问题。
每50到100炉次,做一次电阻测量。把发热体拆下来,或者在炉内断电状态下测单根电阻,和新发热体的初始值比对。电阻变化在10%以内属于正常衰减,可以继续用;变化到15%左右列入观察名单,下次检查时重点看;变化超过20%就该预更换了,不要等到真断了再换。整组发热体电阻要一致,单根偏差大的那根往往是快要坏的。
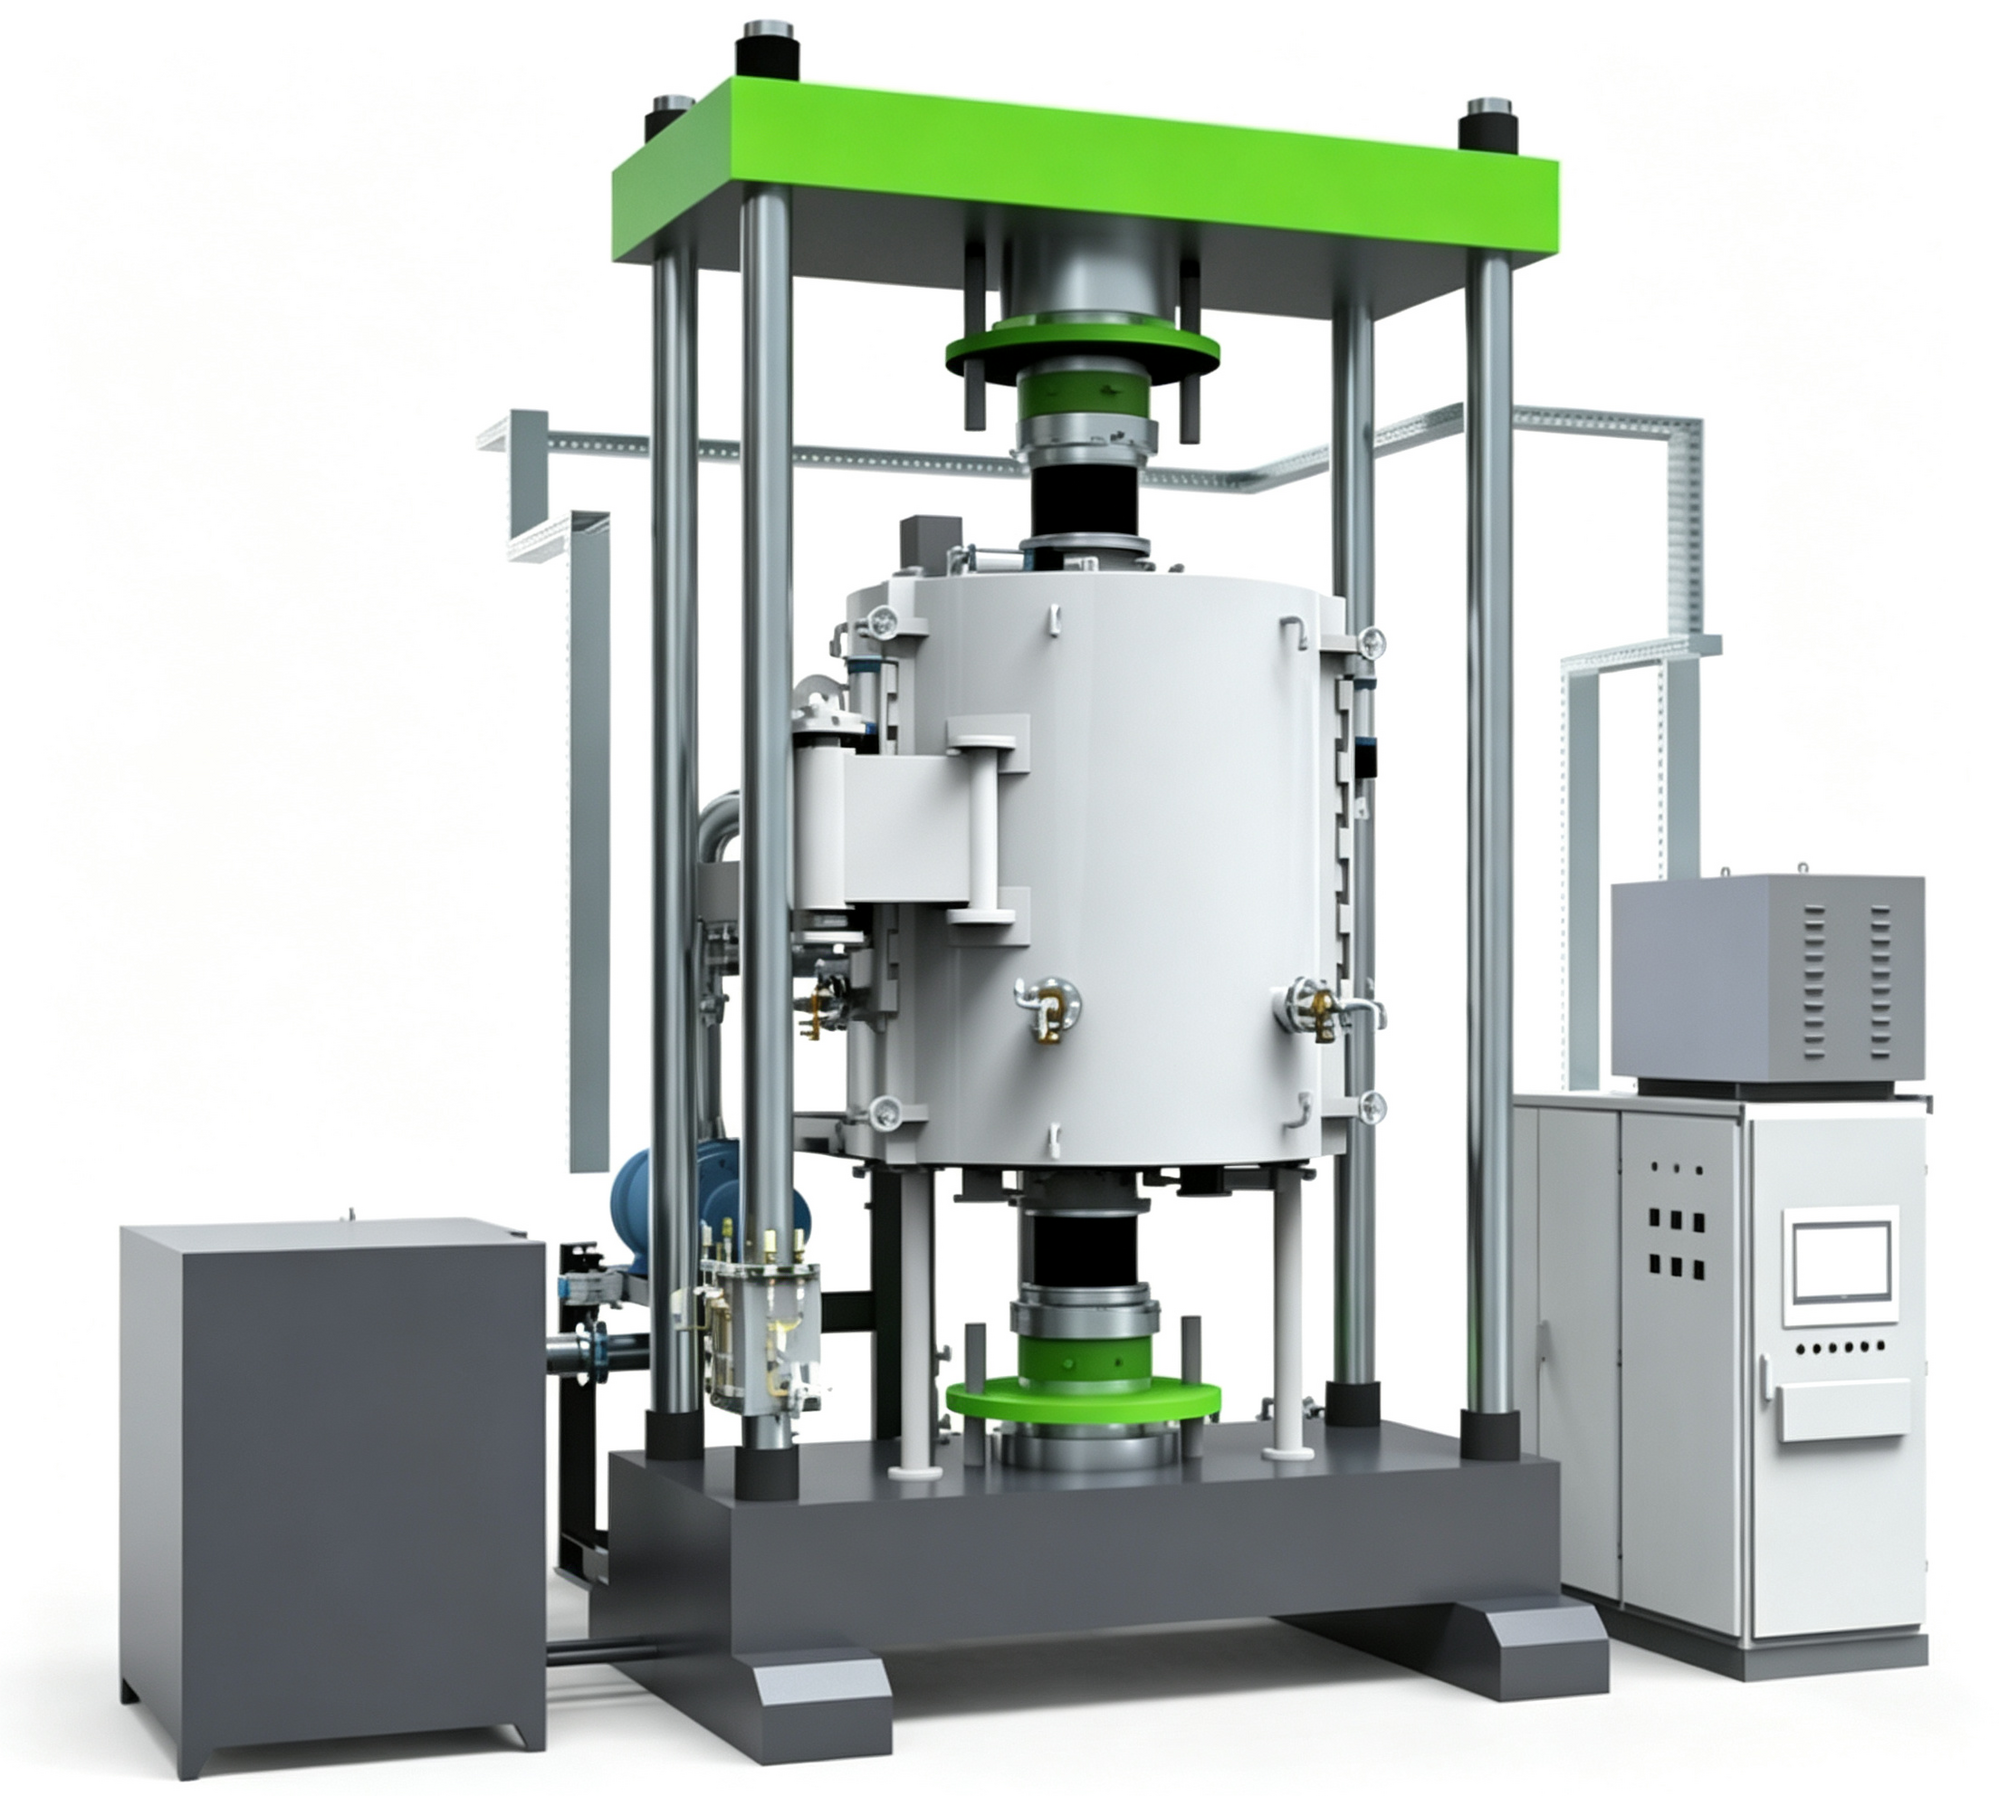
每三个月做一次绝缘检查,测承力石墨件和炉壳之间的绝缘电阻。石墨粉掉在绝缘件上会降低绝缘性能,时间长了会造成漏电。每半年清理一次隔热屏表面积碳,看石墨毡有没有塌陷。年度大修时把整个热场拆出来,每根发热体都测电阻,记录在案,建立寿命曲线,下次换件时就有参考。 这一环节通常需要配合真空铝钎焊炉等专用设备来保障工艺稳定性。
三、更换标准怎么定
石墨发热体到什么程度必须换?有几个硬指标。第一,表面有贯通裂纹,特别是裂纹横过电流方向,必须换。第二,直径比新的时候细了20%以上,说明氧化严重,电阻已经偏高,继续用会形成热点。第三,单根电阻比初始值大20%以上,或者同一组里单根电阻偏差超过15%。第四,掉粉严重,手一摸就掉灰白色粉末,说明氧化层已经深入本体。
换发热体要整组换,不要只换坏的那根。新旧发热体电阻不一样,电流分配会失衡,新换的那根可能因为电阻小、电流大而过载,很快又坏。整组换虽然一次性投入大,但长期看更划算。换的时候顺便检查石墨连接件和电极接触状态,有氧化发黑的一起处理。
换下来的旧发热体不要随便丢。石墨材料可以回收再加工,虽然做不了发热体,但可以做隔热件或者坩埚。按工业固废处理,不要和普通垃圾混在一起。
四、延长发热体寿命的几个做法
延长石墨发热体寿命,关键在控制氧化和热震。控制氧化就是把真空度维持好,不要在残余氧含量高的状态下升温。每次开炉后先抽真空,达到工作真空度再升温,不要边抽边升。炉门密封圈定期换,压升率控制住,残余氧就少。
控制热震就是规范升降温速率。不要为了赶产量把升降温拉到最快,石墨虽然耐高温但抗热震能力一般。按设备说明书推荐的速率走,800℃以下和以上分阶段控制,减少热应力冲击。装炉量也要均匀,不要一半满一半空,否则温场不对称,发热体局部过热。
石墨发热体是真空烧结炉的核心耗材,维护得当用两三年没问题,维护不好半年就坏。把检查周期和更换标准定清楚,按炉次执行,既能延长寿命又能避免突发故障。东莞市志远工业设备有限公司在真空烧结炉热场设计上,把发热体检查和更换的操作空间留出来,随机手册里也写了详细的维护周期和更换标准,方便客户日常执行。 公司产品覆盖真空渗碳炉、真空热压炉等多种类型,欢迎咨询了解。