

联系电话
13631572573


真空烧结炉在粉末冶金和陶瓷生产线上跑久了,最容易出问题的地方就三个:真空度抽不下去、升温越来越慢、温度显示和实际对不上。这三个问题单独看都不算大毛病,但凑在一起就会让产品良率波动。很多车间的维护习惯是"坏了再修",结果就是真空度突然掉、加热突然慢、温度突然飘,每次都停炉抢修,生产计划被打乱。其实这三类故障都有前期征兆,日常巡检时把三个排查动作做扎实,大部分问题能在变大之前发现。
一、真空泄漏排查:从静态保压到动态定位
真空泄漏最典型的表现是抽真空时间变长,或者高温段真空度维持不住。很多人一上来就拆炉门密封圈,其实泄漏点不一定在炉门上。正确的排查顺序是先做静态保压测试:把炉子抽到工作真空度,关掉所有真空阀门和泵组,静置两小时,看真空度下降多少。新炉子压升率一般在0.13帕/小时以下,如果测出来超过0.5帕/小时,说明确实有泄漏。
静态测试只能告诉你"漏不漏",不能告诉你"哪里漏"。下一步是定位。大漏点用肥皂水就能找出来:把可疑接头处抹上肥皂水,有气泡冒出的地方就是漏点。小漏点肥皂水看不出来,要靠氦质谱检漏仪。用吸枪沿着炉门密封槽、观察窗法兰、电极引入处、规管接头这些位置慢慢扫,吸枪接到氦气浓度升高的位置就是漏点。注意扫的时候要慢,氦气扩散需要时间,扫太快会漏掉。
炉门密封圈是最常出问题的部位。密封圈长期在高温和反复压缩下工作,外观看着没坏,其实弹性已经下降,密封面贴不紧。建议每六个月主动换一次,不要等漏率超标再换。换的时候密封槽要用无水乙醇擦干净,旧圈压出来的凹槽如果有毛刺,用细砂纸轻轻打磨,新圈装上去以后不要立刻压死,先空压几次让圈就位,再正式锁紧。
二、加热元件老化的判断和更换
加热元件老化最直观的表现是升温慢。以前一小时能升到1500℃,现在要一个半小时,而且高温段功率拉满也冲不到目标温度。这时候先别怀疑供电,打开炉盖看发热体。石墨发热体长期高温运行,会逐渐变细,局部出现裂纹。用卡尺量一下发热体直径,如果比新的时候细了20%以上,就该整组更换。
判断发热体老化程度,除了看外观,还可以测电阻。同一组发热体,每根电阻值应该接近。如果某一根电阻比其他大很多,说明这根已经内部损伤,虽然还能发热,但寿命快到了。换发热体要整组换,不要只换坏的那根——新旧发热体电阻不一样,功率分配会失衡,新换的那根很快也会过载烧坏。
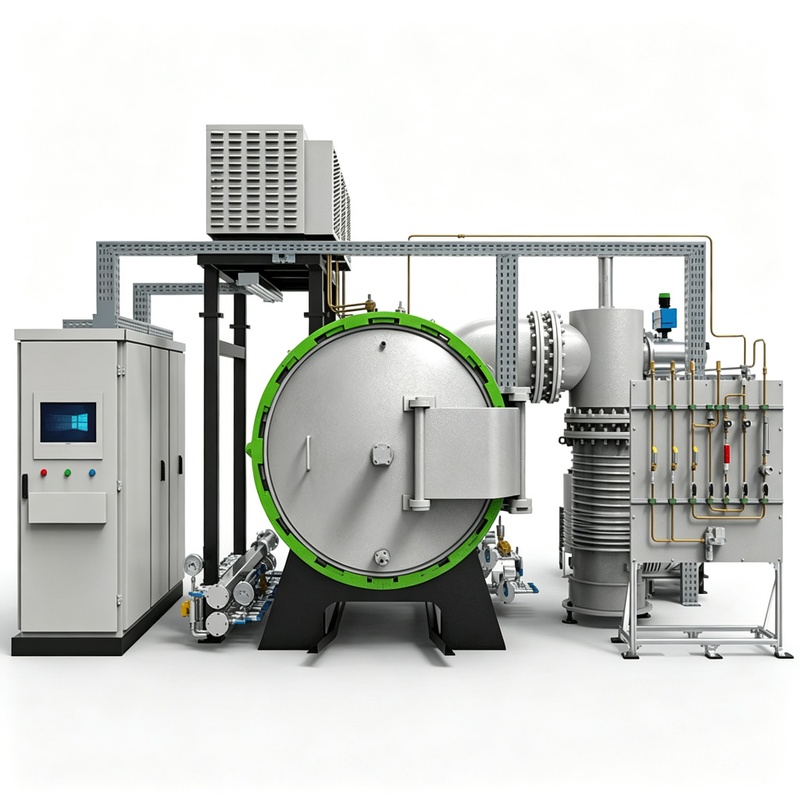
炉腔积碳也是影响加热效率的因素。粉末烧结过程中挥发物冷凝在隔热屏和发热体表面,形成一层黑灰。这层灰既影响热辐射,又增加热阻,还会让隔热屏传热变快,炉外壁温度升高。清理积碳要在冷炉状态下进行,用毛刷和吸尘器配合,把隔热屏表面和发热体之间的灰扫干净。不要用压缩空气吹,粉尘飘到电气柜里会造成短路。 类似工况下,真空管式炉能够提供稳定的作业环境。
三、控温偏差的来源和校准
控温偏差指的是仪表显示温度和工件实际温度不一致。偏差小的时候产品还能凑合用,偏差大了烧结工艺就乱了。偏差来源主要有三个:热电偶老化、热电偶位置不对、PID参数漂移。
热电偶在高温下长期使用,热端会逐渐漂移。铂铑热电偶在1600℃以上用几千小时,读数可能偏几十度;钨铼热电偶在还原气氛里也会老化。判断热电偶是否漂移,最简单的办法是用一支标准热电偶插到工件附近,和炉上的控温偶对比,两个读数差超过5℃就该换。热电偶更换要选和原型号一致的,不要随便拿一支凑数,分度号不对读数全错。
热电偶位置也会影响读数。有些炉子热电偶插在炉壁上,测到的是炉气温度,不是工件温度。做重要工艺时,最好在工件附近再布一个测温偶,对照炉壁偶读数,找出实际温差。如果温差稳定,可以在仪表里做偏移补偿;如果温差随温度变化,说明温场有问题,要查发热体。
PID参数漂移是容易被忽略的点。换了发热体或者调整了装载量以后,炉子的热惯性变了,原来的PID参数就不匹配了,表现为升温过冲或者温度震荡。这时候重新做一次PID自整定,让仪表参数和当前炉子状态匹配,控温精度会明显改善。
四、把三个排查动作排进日常
真空泄漏、加热元件老化、控温偏差这三类问题,都不是突然出现的,而是长期小损耗累积。建议把排查动作分成三个频次:每次开炉后看一眼密封圈外观和发热体状态;每周做一次压升率测试,记录数值;每月校验一次热电偶,清理炉腔积碳。把这些数据记在设备日志里,趋势比单次数值更有参考价值。
日常维护做扎实了,非计划停机就会少很多。真空烧结炉的稳定性直接关系到产品良率,与其坏了再抢修,不如把巡检做在前面。东莞市志远工业设备有限公司在交付真空烧结炉时,会把这些排查要点写进操作手册,调试阶段也会带客户操作人员走一遍完整流程,让设备在客户现场能长期稳定运行。 公司产品覆盖真空箱式气氛炉、真空铝钎焊炉等多种类型,欢迎咨询了解。