

联系电话
13631572573


新真空炉运到车间,很多人以为接好水电就能直接上产品,其实不然。设备从拆箱就位、接管路到真正投产,中间要过冷炉调试和热调试两道关。冷炉调试不带料、不升温,先把机械、气路、电气各系统的联动走通;热调试再带真空、带温度,把真空度和温度场验证到位。这两道关走扎实了,后面生产才不会三天两头出问题。不少客户图快,跳过调试直接烧产品,结果要么真空度抽不下去,要么温度不均匀,返工更费时间。
一、冷炉调试先把机械和气路走通
冷炉调试的核心是机械、气压、电气三方面的联动。先不放工件,手动和自动分别走一遍完整循环:炉门开关、升降机构、真空阀门开闭、气冷阀门切换,看每个动作到不到位、信号反馈准不准。机械上查导轨润滑、链条张紧、各行程开关位置对不对;气路上确认每个气动阀的动作压力和返回压力;电气上核对传感器信号、PLC联锁逻辑和上位机显示是不是一致。这一步看着琐碎,却是后面所有自动运行的基础。
有几个硬指标要拿表实测。带淬火转移功能的炉子,工件从加热室转移到冷却室或淬火槽的时间要控制在25秒以内,转移慢了工件在途中降温多,淬火硬度和组织就达不到要求,拿秒表多测几次记数据。气冷风扇额定转速一般在1400转每分钟左右,用测速仪实测,转速偏低说明电机或叶轮有问题。报警系统要一个个模拟触发:超温、缺水、气压低、真空度异常、炉门未关,每个报警触发后PLC都得按预设逻辑动作,不能漏报误报。绝缘电阻用摇表测炉门和电极部位,不低于20千欧。
最后测压升率:抽真空到规定值后关阀门,看单位时间内炉膛压力涨多少,正常应在每小时0.5帕以内,超了说明有泄漏,得查漏点。漏点往往出在密封圈、法兰接头和电极穿引处,用检漏仪分段排查,找到后重新紧固或换密封件。
二、热调试从烘炉开始
冷调通过后才进热调试。热调试第一步是烘炉,这步急不得。新炉膛和新耐火材料里含水分,直接高温升温会让材料开裂、真空度抽不下去。正确做法是炉膛压力抽到约13.3帕时开始通电,按低温段分段升温烘炉,把水分慢慢赶出来。烘炉曲线一般从低温爬到1300度左右,中间设多个保温段,让耐火材料和发热体充分干燥。烘炉过程中真空度会反复波动,这是正常现象,等水分排干净,真空度才会稳下来。
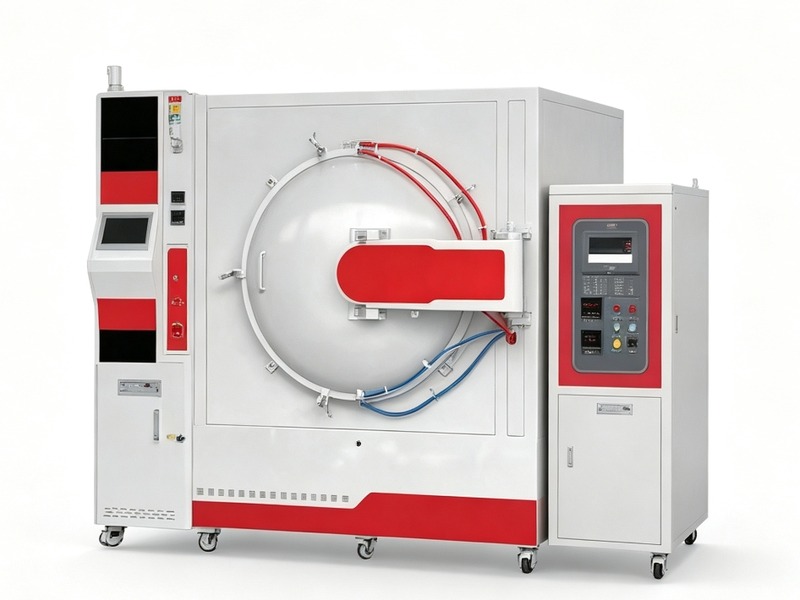
烘炉结束后做真空度验证。空载抽到极限真空,看能压到多少、保压一段时间漏率多少,和冷调时的压升率对照。然后做温度场测试,在有效加热区内布几组热电偶,升到工作温度保温,测各点温度偏差。一般要求有效加热区内温度均匀性控制在正负5度以内,超了就要调发热体排布或控温分区。升温速率和控温精度也要实测,看实际曲线和设定曲线贴合得怎么样。 批量生产时,真空加压烧结炉的连续作业能力可以提升整体效率。
温度场测试这一步容易被忽略,但直接决定后面产品的一致性。有些厂家只在中心点放一支热电偶,显示到温就算过了,这样测出来的均匀性没有参考价值。正规做法是按有效加热区的几何形状布点,上中下、前后左右都要有测点,保温一段时间后同时读数,再取最大偏差。如果边角温度偏低,通常是发热体布置或隔热屏结构的问题,需要在热调阶段就调出来,不要等到批量生产时才发现同一炉产品有的合格有的不合格。
三、验收时客户要盯哪些参数
设备验收不是走个过场,客户最好把几个关键参数逐项核一遍。真空度方面,极限真空和压升率是硬指标,直接关系到产品氧化和挥发控制。温度方面,有效加热区尺寸、温度均匀性、控温精度、最高工作温度,都要拿实测数据说话,不能只看设备铭牌。气冷方面,气冷压力、风扇转速、从高温降到设定温度的时间,影响淬火和冷却效率。
除了性能参数,安全联锁和操作便利性也要验。急停按钮、超温保护、缺水保护、炉门联锁这些保护功能,一个个试。操作界面是不是直观,报警信息是不是清楚,维护门好不好开,这些细节后面天天用,现在不发现,用起来才知道麻烦。验收合格后,厂家会把调试报告、实测数据、操作维护资料一起交给客户,这些资料后面做工艺和维护都用得上。
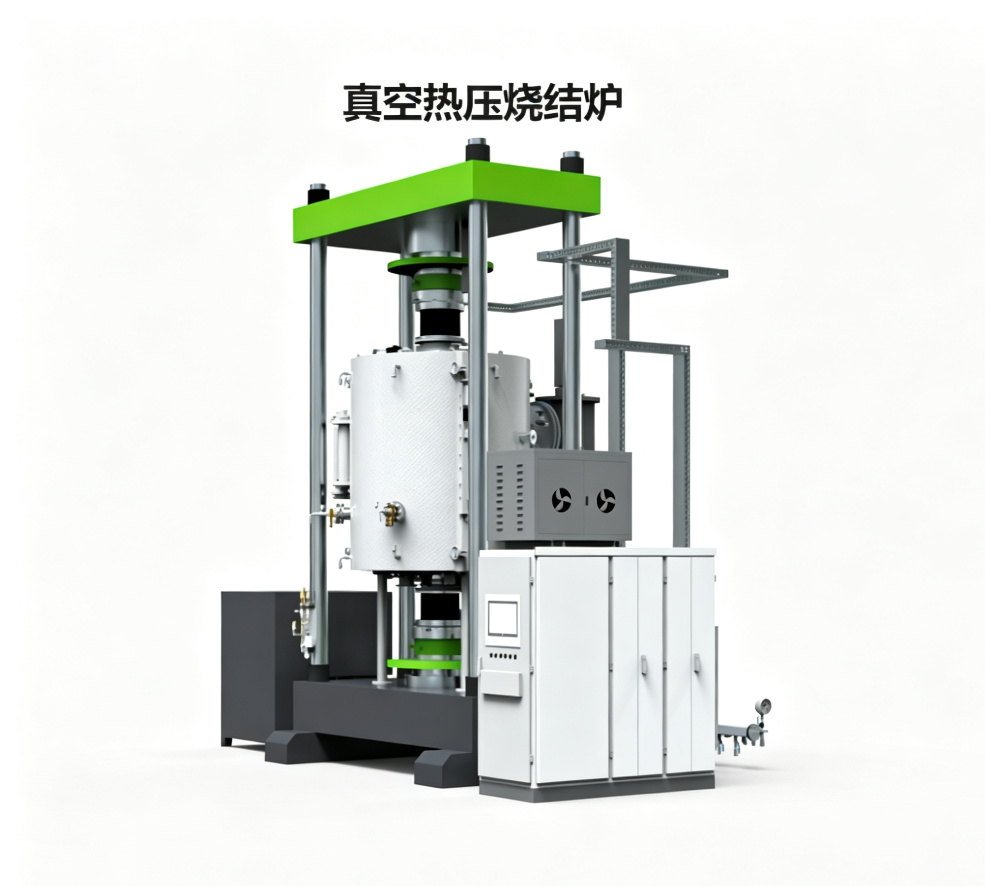
冷炉调试和热调试做扎实,是一台真空炉能不能长期稳定运行的前提。很多现场问题追根溯源,都是当初调试时没查到位。东莞市志远工业设备有限公司在安装交付时,会按一套调试流程逐项验收,把真空度、温度场、转移时间这些关键参数实测记录,交到客户手里的是一份能对得上的调试报告,而不是一台只跑过空机的设备。 东莞市志远工业设备有限公司主营真空管式炉、真空渗碳炉等系列产品,可根据客户工艺需求定制方案。