

联系电话
13631572573


在金属热处理和钎焊车间里,真空炉算得上对状态最敏感的一类设备。它靠密闭炉膛和抽气系统营造低压环境,一旦密封件老化、泵组进水或者压力参数漂移,整炉工件的质量就跟着波动。不少工厂把精力放在排产赶货上,日常检修只做表面清洁,等炉内压升率超标、极限真空度抽不下去才回头找原因,这时候往往已经耽误了一批料。设备厂家交付时都会把日常检修清单随设备一起交给客户,下面把这套维护要点和真空炉本身的工艺优势捋清楚。
一、气镇泵排水和油液检查
第一项是气镇泵排水。机械真空泵在抽除含蒸气的气氛时,水蒸气容易在泵腔内凝结成水,和泵油乳化在一起,时间一长抽气效率明显下降。正确做法是每天或每班结束前开启气镇阀运行一段时间,让泵内温度升高把凝结水带走,再看油窗油色决定要不要换油。油液发白、变浑浊就是乳化信号,不能凑合用。泵油要按周期更换,别等抽速明显掉了才换,那时候泵体内部可能已经磨损。
换油时要注意把旧油放净,再用少量新油冲洗泵腔,把底部沉积的油泥和金属屑冲出来,最后加注到油窗上下刻线之间。油加得太满,泵运转时会把油往外飞溅;加得太少,又会影响润滑和密封。不同牌号的泵油不要混加,混用后性能会打折扣。现场不少师傅图省事,看到油位低了就补一点,长期下来油里杂质越积越多,泵的寿命也跟着缩短。
二、水、气、液压三路压力日常确认
第二项是冷却水、压缩空气和液压系统压力检查。水冷是真空炉发热体和炉壁带走热量的主要途径,水流量不足会导致升温曲线漂移、密封件过热老化。每班开机前看一眼进水压力表和回水温,流量稳定在额定值附近。压缩空气负责驱动气动阀和密封圈的密封动作,压力低于设定值时阀门动作不到位,抽气流程会卡在中间环节。液压系统服务于炉门压紧和升降机构,压力不足会让炉门贴合不紧,直接造成压升率超标。这三路压力每班开机确认一遍,花不了几分钟,却能挡住大半日常故障。
三、密封件维护和工件清洗
第三项是炉门密封件擦拭涂真空脂。炉门密封圈是真空炉漏气的高发点,每次装出料后,用干净纱布把密封圈和密封面擦一遍,除去金属屑和氧化皮,再薄薄涂一层真空硅脂。脂层不能太厚,太厚反而吸附灰尘形成颗粒,破坏密封。密封圈出现龟裂、压扁变形要及时更换,不能靠加脂硬撑。
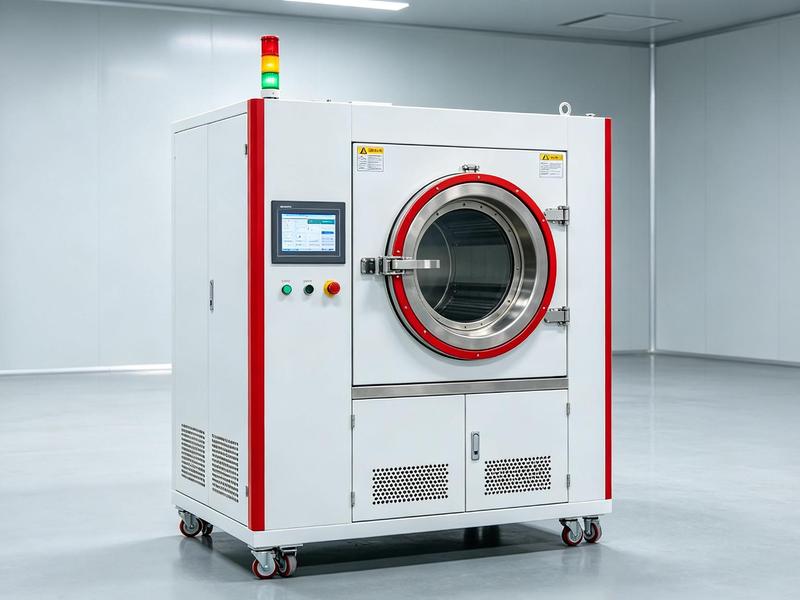
第四项是工件清洗。工件入炉前必须把切削液、防锈油和手印油污清理干净,油污在高温真空下挥发,不光污染炉膛和泵油,还会在工件表面留下黑斑。复杂内腔件尤其要注意,盲孔里的残油很难靠抽气带走,必要时先做超声清洗和烘干。把清洗工位和上料工位连起来,能减少二次污染。 类似工况下,真空烧结炉能够提供稳定的作业环境。
四、风冷电机启动和电气绝缘检查
第五项是风冷电机充气启动。带真空气冷功能的炉子,气冷风扇在真空环境下启动负载大,直接启动容易烧电机。正确做法是先充入一定压力的保护气,再启动风扇,让电机在有气体介质的条件下运转。这个顺序不能省,否则风扇电机寿命会大打折扣。第六项是电气绝缘检查,定期测炉门和电极部位的绝缘电阻,低于规定值说明绝缘件受潮或积碳,要及时处理,防止漏电打火。
五、日常维护背后的工艺优势
把这些维护做到位,真空炉的工艺优势才能真正发挥出来。真空环境下加热,工件表面不氧化、不脱碳,热处理后变形小,很多工件做完真空热处理直接就能用,省去后续打磨。真空炉还能做到气氛可控,充入不同保护气就能实现钎焊、烧结、退火不同工艺,一台炉子顶好几台用。这些优势不是买来就有,而是靠日常维护把真空度和温度场稳定住,工艺质量才会一批比一批稳。
对比一下就更清楚。普通空气炉做热处理,工件表面必然有氧化皮,出炉后要喷砂或酸洗清理,工序多一道,成本也上去。真空炉做出来的工件表面光亮,钎焊完焊缝致密,没有气孔夹渣,后续基本不用再加工。对于要求高的航空件、医疗器械、精密模具,这种表面质量是硬指标。设备维护跟不上去,真空度一天天变差,这些优势就一点点流失,最后做出来的产品和空气炉没两样,钱就白花了。

日常检修做在平时,比出了故障再抢修划算得多。把气镇排水、三路压力、密封件、工件清洗、风冷启动、绝缘检查这六项养成习惯,设备停机时间能压下来,产品质量也更稳。东莞市志远工业设备有限公司在交付真空钎焊炉和真空箱式气氛炉时,会把这套检修清单随设备交给客户,现场带着操作工过一遍,让维护动作真正落到日常。 公司产品覆盖真空钎焊炉、真空箱式气氛炉等多种类型,欢迎咨询了解。