

联系电话
13631572573


真空退火炉用久了,故障率会慢慢往上走。一开始可能只是真空度不如以前,抽速慢了一点;再用半年,加热元件发红不均;再过一阵,密封圈开始漏气,工件烧出来颜色发花。很多车间是等到炉子跑不动、烧出来的料不合格才想着修,这时候小毛病拖成大问题,维修成本高,还耽误生产。其实真空退火炉是台吃保养的设备,定期做维护,故障能少一大半。这篇把日常保养的几个重点环节讲一讲,给一线维修工和车间设备管理员一份实操参考。
一、日常清洁和表面维护
清洁看着不起眼,其实最影响炉子状态。真空退火炉工作时,工件表面的油污、氧化皮、残留成形剂会挥发出来,一部分被泵抽走,一部分沉积在炉膛内壁、加热件和保温层上。时间长了,这些沉积物会影响热辐射,还会在下次升温时重新挥发污染工件。所以每烧几十炉,要打开炉门检查炉膛,用吸尘器把碳粉、碎屑吸干净,保温层表面如果结了一层硬壳,要小心清理,别把碳毡弄破。
炉门密封圈是清洁的重点。每次开关炉门,密封圈表面都会沾一点灰尘和油污,不清理干净,关炉时压不紧,真空度就保不住。用干净软布蘸酒精擦密封圈,把沟槽里的脏东西抠出来。密封圈不能用硬物刮,橡胶一旦有了划痕或者压痕,密封就废了。冷却水也要定期看,炉壁夹层和电极通水冷却,水走久了会结垢,水流变小,壁面温度就上去,密封件老化加快。半年检查一次水质,必要时换一次冷却水。
二、真空系统怎么查
真空系统是退火炉的命门。每次开机先看极限真空度能不能抽到以前的水平,抽速是不是变慢了。抽速变慢,多半是机械泵油脏了。泵油用久了会变黑变稠,里面混着挥发出来的工件油脂和水分,抽气效率直线下降。按厂家建议的周期换泵油,换油时把旧油放空,泵腔里擦一擦,再灌新油到油标线中间,不能多加也不能少加。罗茨泵和分子泵如果有,按各自要求维护,分子泵轴承有寿命,到时间要返厂保养。
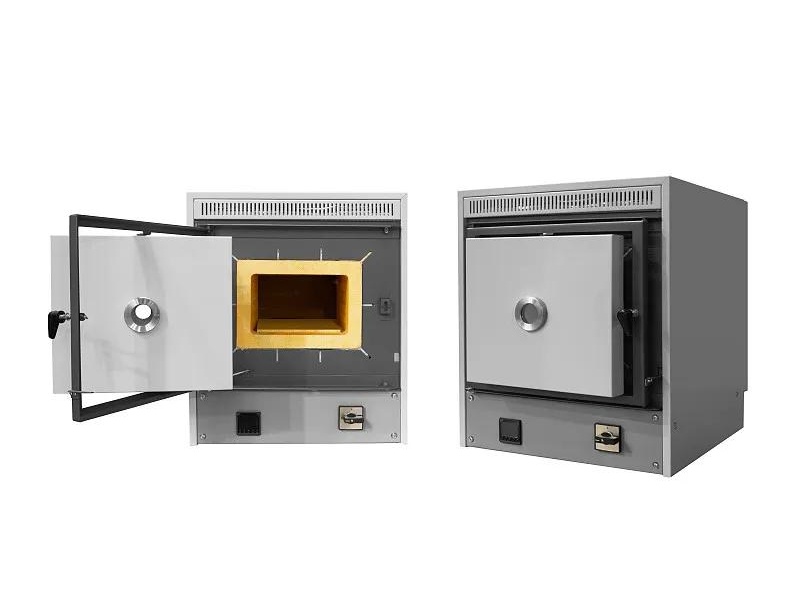
除了泵,还要查漏率。停泵以后关阀门,看真空度每小时掉多少,压升率比以前大,说明哪里在漏。炉门密封圈、电极穿墙处、波纹管、观察窗都是常见漏点。小炉子可以用酒精涂抹法定位:在可疑位置喷一点酒精,如果真空计读数突然波动,那个位置就是漏点。真空阀门的密封面也要看,阀板上有划痕就关不严,时间长了阀座要研磨或者更换。真空计本身要定期校准,读数不准,维护就失去了依据。 类似工况下,真空铝钎焊炉能够提供稳定的作业环境。
三、加热元件和测温元件更换
加热元件是消耗件。石墨加热带用久了表面会烧损、变细,电阻变大,表现就是升温变慢、同样功率下温度爬不上去。每次开炉检查时,看加热件有没有发红不均的地方,某一段特别亮或者特别暗,就是老化信号。石墨件要成组更换,不能只换一根,新件旧件电阻不一样,负荷分配不均,新件很快又烧。钼加热件在真空高温下会挥发变脆,断了就要换,换的时候注意别碰伤保温层。
测温元件同样要换。热电偶长期在高温下漂移,测出来的温度跟实际差几十度,工艺就跟着跑偏。把热电偶抽出来检查保护管有没有鼓包、渗碳,偶丝有没有变细发黑。按经验,几个月到半年抽测一次,偏差大了就换。红外高温计的镜头要擦,发射率设定要跟工件材料对应,换了材料忘了改设定,温度读数就不准。换加热件和测温件的时候,顺手把接线端子紧一紧,接触电阻大了会发热烧端子。
四、润滑、安全和台账
炉门升降机构、液压站、传动辊这些活动部件,要按润滑图定期加油。润滑油要选耐温、干净的型号,不能随便拿黄油往上抹,油污挥发到炉子里会污染工件。液压站的油也要定期过滤或者更换,油脏了比例阀会卡。维护的时候安全永远第一:开炉门前确认炉内温度降到室温,断电挂牌,泵组和加热回路都断了再动手。带氢气或者氨分解气的退火炉,维护前要先用氮气置换干净,检测仪确认炉内没有可燃气体残留再进人。
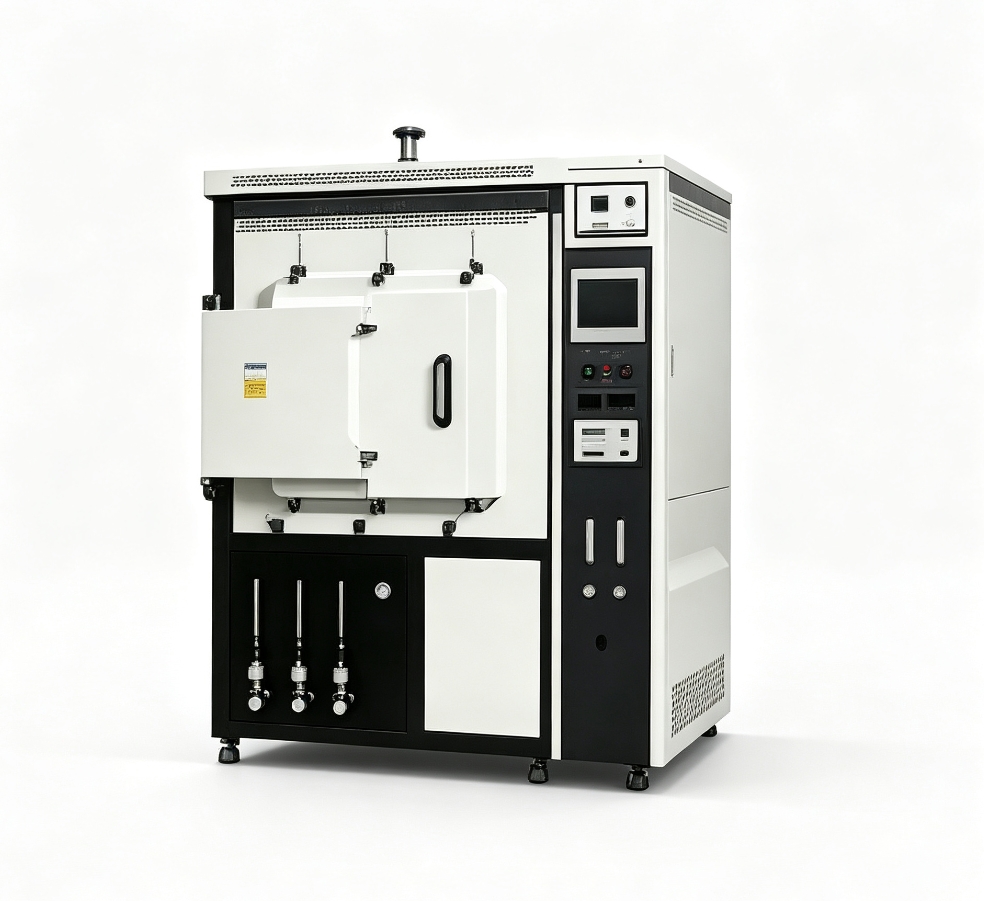
建议建一本维护台账,把每台炉子什么时候换过泵油、换过密封圈、换过加热件、热电偶校过几次都记下来。跑上一年,每台炉子的易损件寿命就清楚了,维护从坏了再修变成按计划换。东莞市志远工业设备有限公司在真空退火炉、真空箱式气氛炉的设计上,把加热件、密封圈、泵接口这些易损部位做成易拆易换结构,不用大拆大卸就能做日常保养,客户照着这本指南走,炉子能用得久、工件质量也稳。 东莞市志远工业设备有限公司主营真空箱式气氛炉、真空铝钎焊炉等系列产品,可根据客户工艺需求定制方案。