

联系电话
13631572573


传统焊接不管是电弧焊还是激光焊,都得把母材熔化了再凝住,焊缝那地方化学成分、金相组织跟母材对不上,气孔裂纹偏析这些毛病防不胜防。真空扩散焊走的是另一条路——不熔化,靠原子在高温高压下互相串门,把两块金属焊到一起。不锈钢做真空扩散焊尤其常见,换热器、微通道散热器、波纹管这些复杂结构件,熔焊根本伸不进去手,扩散焊正好派上用场。下面从工艺要点、装备配置和应用难点三块拆解。
一、表面状态和装配精度决定成败
扩散焊说白了就是让两块金属表面贴紧了,原子跑过去形成冶金结合。表面要是有氧化膜或者脏东西,原子就过不去。所以焊前处理是第一道坎:机械抛光把表面粗糙度做到Ra 0.8 μm以下,丙酮酒精超声清洗去掉油污,必要时再做一次真空退火把表面氧化膜分解掉。表面越干净越平整,扩散焊时间越短,接头质量越稳。
装配定位也不能马虎。散热片跟基板对位偏差超过50微米,流道就歪了。0.1到0.3毫米厚的薄壁翅片阵列,装配的时候手一抖就塌一片。夹具用石墨或者陶瓷做,既要耐高温又不能跟工件粘。焊接温度一般在不锈钢熔点的0.6到0.8倍,大概950到1100℃,压力5到20 MPa,保温30到120分钟,翅片越高保温时间越长。真空度得抽到10⁻³ Pa以下,不然高温下表面氧化,扩散焊直接失败。
二、多区控温和伺服加压是核心装备
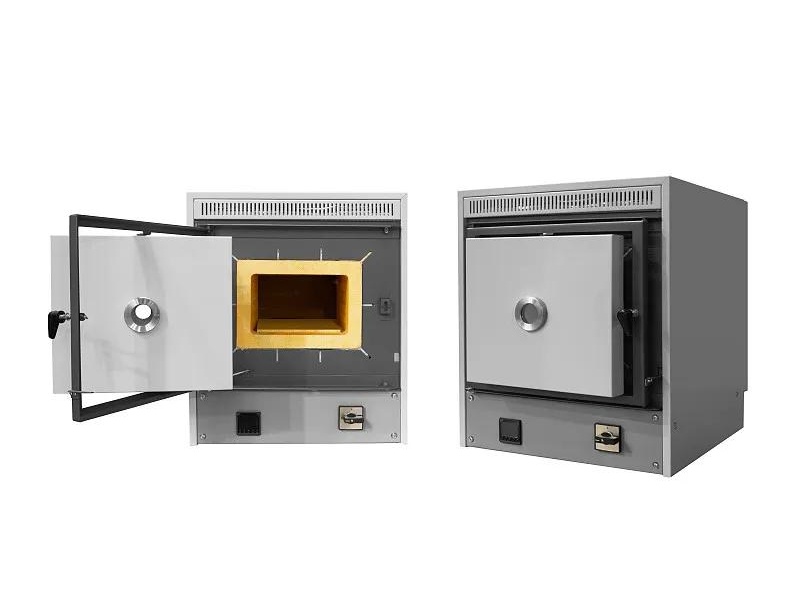
设备这边,真空炉用钼丝加热体加多层隔热屏,温场均匀性做到±5℃,薄壁件最怕局部过热,红外测温跟热电偶复合监控才能把温度盯准。加压系统用液压加机械复合机构,压力分辨率到0.1 MPa,三维压力补偿能力应对翅片阵列的应力分布——不同位置刚度不一样,压力分布得跟着调。
真空系统用分子泵加罗茨泵组,10分钟内达到工作真空度,残气分析仪实时盯着,防止泵油蒸汽返上来污染工件。控制系统能自动补偿装炉量变化带来的温度偏差,数字孪生技术把焊接过程可视化,温度压力真空度曲线全程记录。某企业做燃料电池双极板,用机器视觉引导自动装夹,定位精度±0.05 mm,等离子体辅助活化把表面处理时间砍了一半,焊接直通率从85%提到95%。
三、薄壁件塌陷和异种材料连接的应对
薄壁翅片在高温高压下容易塌,直接加压就变成薄片压饼。解决方案是纳米氧化铝定位涂层在高温下当临时支撑,配合分阶段加压——先5 MPa低压让界面初步扩散,再升到15 MPa高压做致密化,这样既保形又焊透。异种材料连接更麻烦,不锈钢跟铜或者铝热膨胀系数差一截,焊完冷却时界面应力能把焊缝撕开。用Ni-Cu复合箔做梯度中间层,缓解膨胀差,界面再做纳米结构化处理增强扩散动力学。 这一环节通常需要配合真空铝钎焊炉等专用设备来保障工艺稳定性。
聊几句量产线上的实操问题。扩散焊批次一致性靠表面处理质量把关,清洗线的水质、清洗剂浓度、超声时间都得每天检测。装配车间得控温控湿,不然表面吸附水汽,焊完界面出气泡。焊后检测也是必要环节,超声探伤看结合率,剖切看界面组织,气密性测试看漏不漏。某散热器厂刚开始做批量扩散焊,良率只有七成半,后来发现是清洗工序偷了工——超声波时间从15分钟缩到5分钟,表面油污没去干净,界面结合率上不去。把清洗参数规范回去之后,良率爬到九成五。夹具设计也有讲究,长期高温使用夹具变形会影响定位精度,定期校验夹具平面度和尺寸公差。
再补一段关于接头检测的经验。扩散焊接头做无损检测用超声水浸法,结合率低于95%的判废。剖切取样做金相,看界面有没有未结合区和微裂纹。拉伸试验测接头强度,合格线一般是母材强度的80%以上。某换热器厂刚开始批量做,超声合格率只有80%,后来排查发现是夹具压力不均导致边缘压力不够,重新设计夹具让压力分布更均匀,合格率提到97%。小批量试制阶段建议每批都做剖切验证,工艺稳定后再减少抽检比例。
设备选型方面,扩散焊炉的加压方式要跟工件结构匹配。薄板件用均压板让压力均匀分布,复杂形状工件做专用压头,局部压力不够就结合不上。真空度恢复速度也很关键,抽气快了工件表面挥发物来不及排,慢了影响产能。某换热器厂换了大抽速泵组后,抽真空时间从30分钟降到15分钟,日产能翻了一倍。
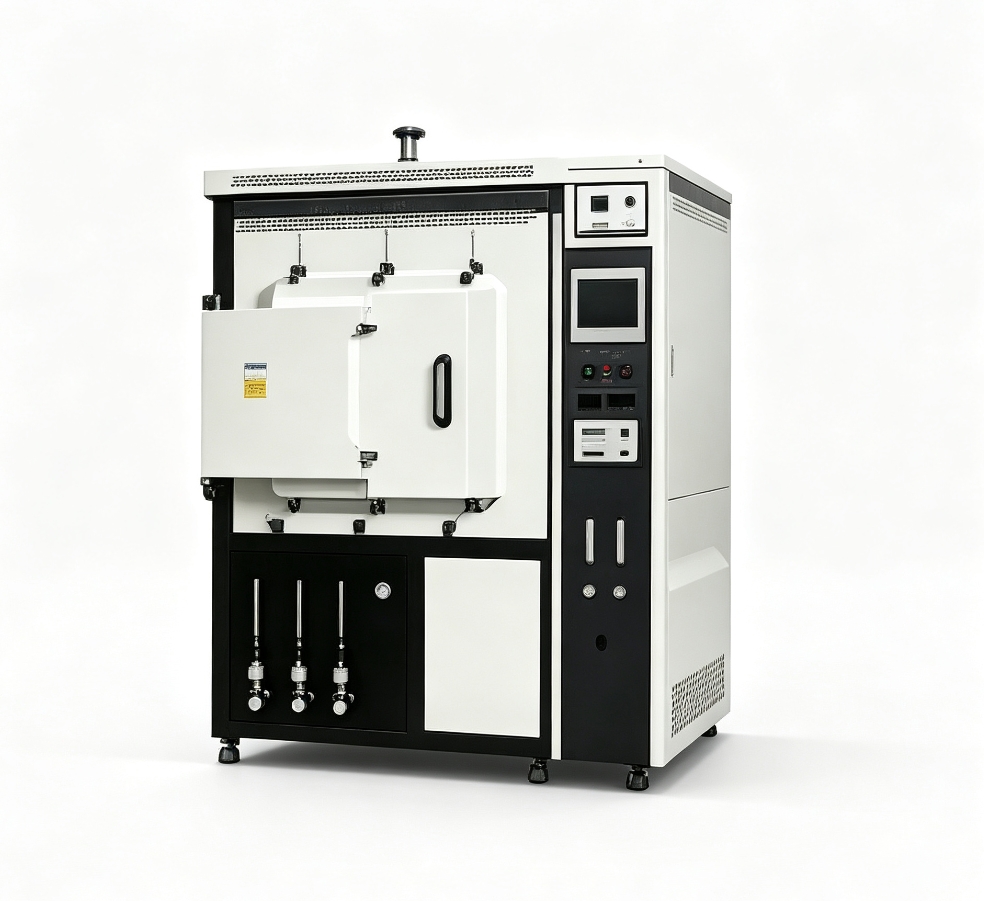
应用场景这几年扩得很快:IGBT水冷板、卫星相变散热器、发动机再生冷却结构、Massive MIMO天线散热模组、质子治疗加速器真空腔体,这些结构复杂、内部流道细小的零件,熔焊做不了,扩散焊正好。行业里还在往复合能场辅助方向走,超声振动辅助能把焊接温度降两成,电磁脉冲加压实现毫秒级压力调控,瞬时液相扩散焊把连接时间从小时级压到十分钟级。东莞市志远工业设备有限公司在真空扩散焊炉和真空钎焊炉配套方面有成熟的工程经验,可针对不锈钢换热器等复杂构件提供工艺装备方案。 志远工业设备提供真空加压烧结炉、真空钎焊炉等设备,配套完善的售后技术支持。