

联系电话
13631572573


碳化硅(SiC)是一种高性能陶瓷材料,具有高强度、高硬度、耐高温、耐腐蚀、抗氧化等特性,广泛应用于航空航天、核能、半导体、机械制造等领域。真空热压工艺是制备高性能碳化硅陶瓷的关键技术之一,以下从工艺原理、工艺流程、关键装备及技术挑战等方面进行解析。
真空热压(Vacuum Hot Pressing, VHP)是一种将高温烧结与机械压力成型相结合的工艺,其核心原理包括三点:一是真空环境,排除氧气和杂质气体,避免材料氧化并促进致密化;二是高温烧结,通过电阻加热或感应加热使碳化硅粉体颗粒间发生扩散和晶界迁移;三是机械压力,施加单向或双向压力(通常为10至50 MPa),通过塑性流动和颗粒重排消除孔隙,提升致密度。
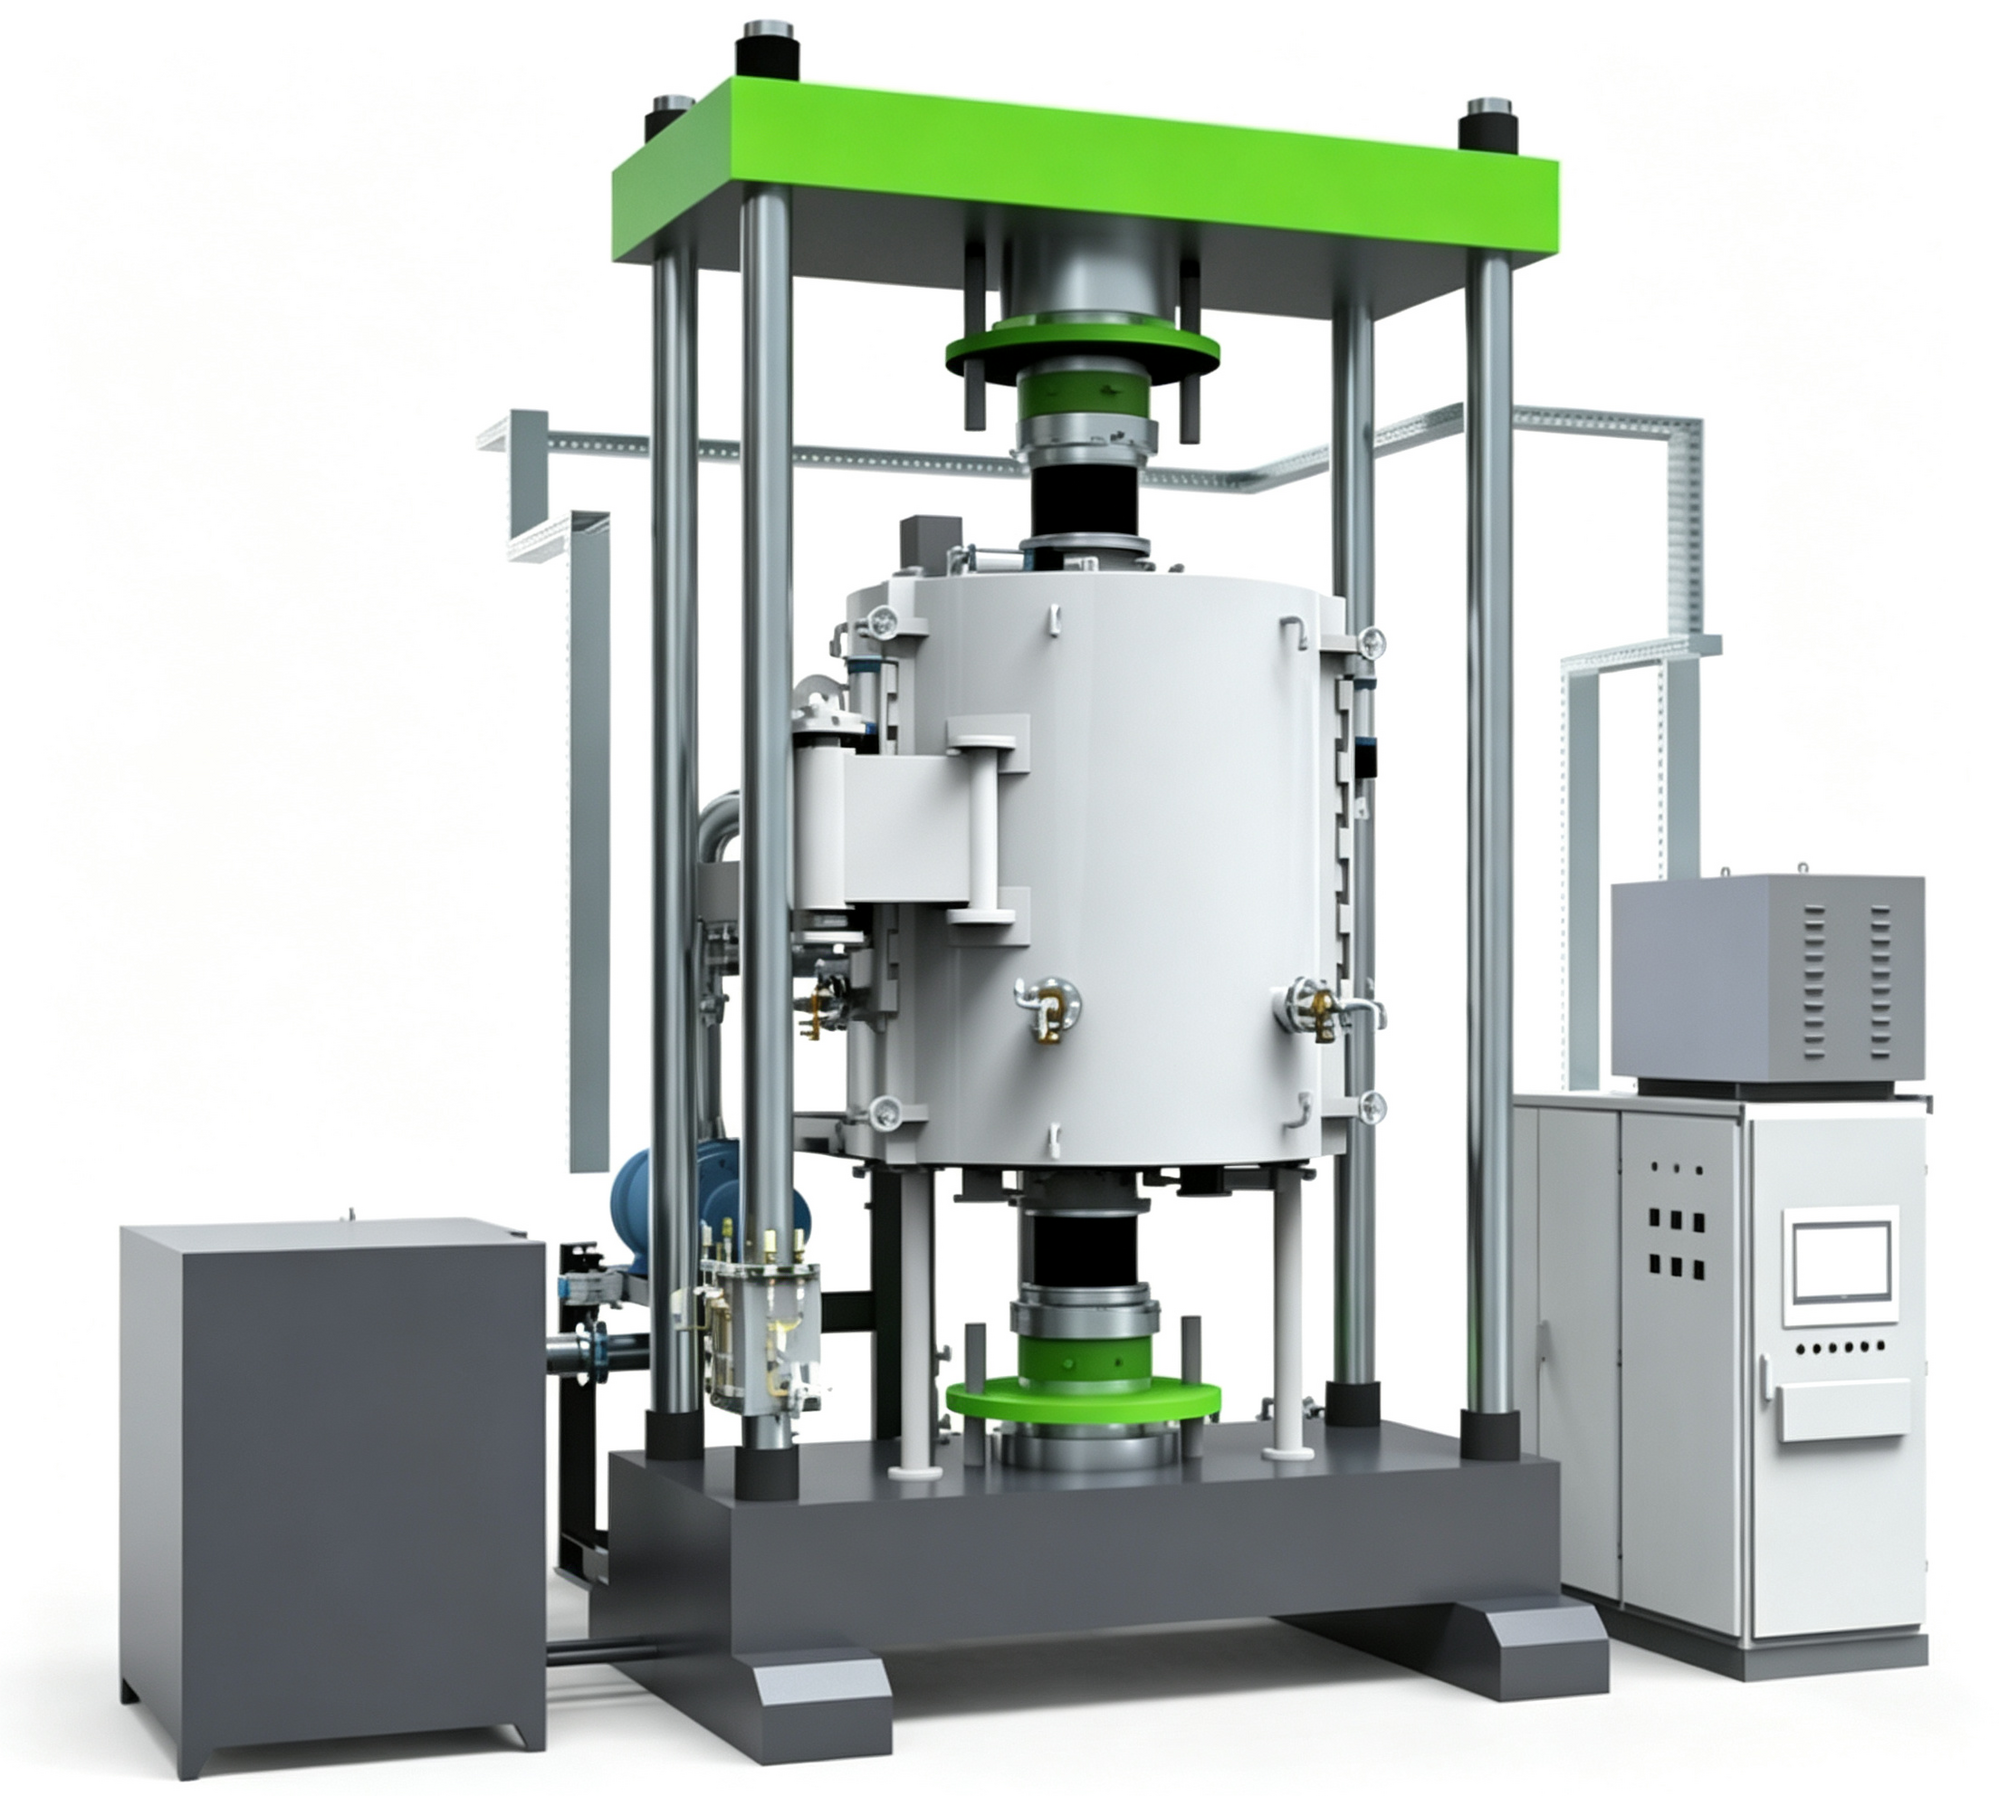
从工艺流程看,第一步是原料预处理:碳化硅粉体需达到高纯度(不低于99.9%)和超细粒度(亚微米级),并添加烧结助剂(如Al₂O₃-Y₂O₃、B₄C等)以降低烧结温度;粉体经混合均匀后通过球磨或超声分散优化颗粒分布。第二步是装模与预压:将粉体装入石墨模具(耐高温、抗热震),进行冷压预成型以减少后续收缩。第三步是真空热压烧结:升温阶段在真空或惰性气体(如Ar)保护下升温至1700至2200℃(具体温度取决于添加剂和粉体特性);加压阶段在高温下施加恒定压力,保压时间通常为30分钟至数小时;冷却阶段缓慢降温以避免热应力开裂,卸压后取出坯体。第四步是后处理:通过机加工(磨削、抛光)满足尺寸精度,必要时进行表面涂层处理以提高耐腐蚀性或功能性。
从工艺过程看,碳化硅真空热压包括粉体预处理、装模、抽真空、升温加压、保温和降温等环节。粉体通常需经球磨、除杂和造粒处理,保证粒度分布和流动性的稳定;装模时石墨模具内壁需涂覆隔离层,防止制品与模具粘连。升温过程中,温度达到设定值后逐步施加压力,压力过高或施加过早可能造成模具损坏,压力不足则致密化不充分。
在工艺参数方面,烧结温度、压力和保温时间的组合决定碳化硅陶瓷的致密度与晶粒尺寸。较高的温度和压力有利于致密化,但温度过高会引起晶粒长大,降低强度;通过优化参数,可在获得较高致密度的同时保持细晶组织。烧结助剂体系的选择同样重要,适量的助剂可促进液相烧结,但过量助剂可能形成晶界相,影响高温性能。
从装备要求看,真空热压炉需在高温下稳定施加压力,加热系统、加压系统和模具材料均需满足高温使用条件。石墨模具的强度随温度升高而下降,需通过结构设计和材料选择保证使用安全。随着碳化硅陶瓷在半导体、航空航天和耐磨领域的应用拓展,真空热压装备的需求保持增长。
关键装备方面,真空热压炉的主要组成包括:炉体结构上,真空腔室为不锈钢材质,配备高真空泵组(机械泵加分子泵),真空度可达10⁻³至10⁻⁴ Pa,隔热层采用多层石墨或碳纤维复合材料以减少热损失;加热系统上,电阻加热采用石墨发热体(最高温度可达2200℃),适用于大尺寸工件,感应加热则通过高频电源配合石墨或钼制线圈,升温速率快、控温精度高;压力系统上,通过伺服电机或液压缸施加压力,范围10至100 MPa,石墨模具需耐高温耐磨损;控制系统对温度、压力、真空度实时监控,通过PID算法实现闭环控制,并具备数据记录与故障报警功能。
从应用领域看,半导体领域用于SiC单晶生长用坩埚、外延衬底;航空航天用于耐高温结构件(如涡轮叶片、燃烧室内衬);核工业用于核燃料包壳、中子吸收材料;光电领域用于大尺寸光学反射镜基板。总体而言,碳化硅真空热压技术通过高温、高压与真空环境的协同作用,可实现材料的高致密化。其核心装备真空热压炉需兼顾高温稳定性、压力精度和真空控制能力,随着制造业对高性能陶瓷需求的增长,该技术仍在持续发展。
针对此类高温烧结场景,真空烧结炉配合气氛与温场管控,有助于稳定提升制品致密度与批次一致性。