

联系电话
13631572573


一、碳纤维的材料定位
碳纤维是把聚丙烯腈(PAN)、沥青或粘胶等有机原丝,在1000℃以上惰性气氛里碳化,把非碳元素赶走,最终得到含碳量90%以上的无机纤维。它比强度高、比模量高、密度只有1.7到2.0g/cm³、耐高温、耐腐蚀、抗疲劳、热膨胀系数小,导电导热都不错。这些特点让它在航空航天、风电叶片、压力容器、体育器材和汽车轻量化里都成了关键材料。
碳纤维的结构本质上是沿纤维轴向排列的石墨微晶,这种取向排列赋予了纤维很高的轴向强度和模量。横向性能就弱很多,所以实际使用时必须用编织或铺层方式把不同方向的性能补上。复合材料设计时,铺层角度和铺层顺序直接决定构件的各向异性表现。
二、从原丝到石墨化的流程
PAN基碳纤维用得最广。第一步是聚合和纺丝,把聚丙烯腈做成纤度均匀的原丝,原丝质量基本决定了后面碳纤维的性能天花板。原丝里的微量杂质、纤度波动、表面缺陷,都会在碳化后被放大成强度离散。第二步预氧化,在200到300℃空气里让原丝发生环化、脱氢和氧化,纤维变成不熔不燃的耐热结构。
第三步碳化,在1000到1500℃氮气保护下把非碳元素(氮、氢、氧)以气体形式排掉,含碳量提到90%以上,纤维取向和强度上来。做高模量产品还要第四步石墨化,在2000到3000℃下让碳层堆叠更规整,弹性模量进一步提高。最后表面处理和上浆,是为了让纤维跟树脂基体结合得更好。
三、产品分级与应用市场
以东丽产品为例,T300、T700、T800属于标准模量系列,拉伸强度逐级提高;M40J、M55J属于高模量系列。小丝束(1K到24K)性能高、价格贵,主打航空航天和专业体育器材;大丝束(48K以上)成本低,在风电叶片、氢能储瓶、汽车和建筑加固里放量快。
全球产能过去集中在少数几家大型企业手里,国内这些年通过原丝技术突破和扩产,自给率在提升。价格随产能释放往下走,推动碳纤维从航空航天向风电、氢能、汽车这些成本敏感领域渗透。风电叶片大型化和IV型储氢瓶是当前增量最大的两块。
四、碳化炉与工艺控制要点
碳纤维生产的核心装备是预氧化炉、碳化炉和石墨化炉。预氧化在空气气氛下200到300℃进行,温区和时间必须严格控制,温度不均会并丝,时间不够氧化不充分。碳化在氮气保护下1000到1500℃,要把挥发分排干净又不能让纤维氧化;石墨化在2000℃以上,温度越高模量越高,但设备成本也越大。
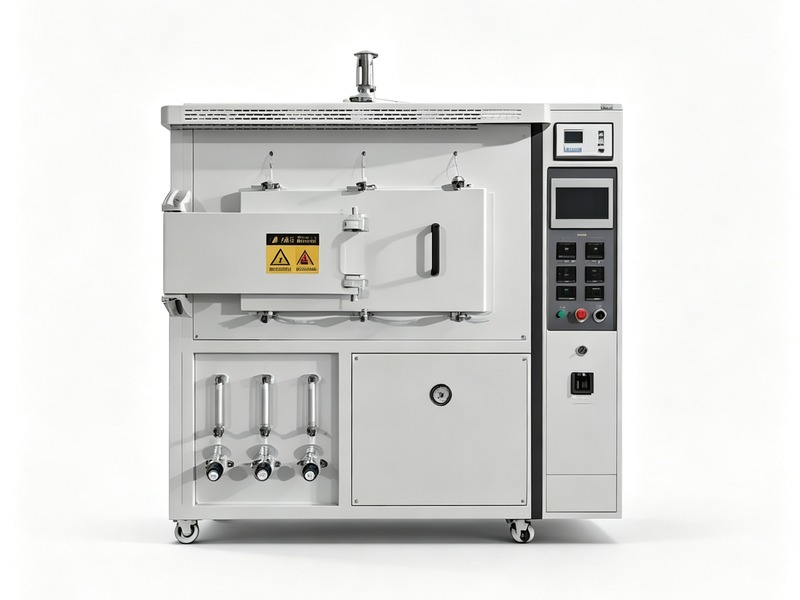
炉体的温区设计、气氛纯度、纤维张力控制和收丝速度,共同决定最终产品的强度离散性。做碳纤维工艺放大时,温场均匀性和气氛残留是两个最容易被忽视、又最影响批次一致性的点。东莞市志远工业设备有限公司在高温碳化炉、真空石墨化炉和气氛管式炉的设计上有较多工程积累,可以配合碳纤维和碳材料企业做工艺验证与设备定制。
从原丝角度看,PAN原丝的聚合度、分子量分布、纺丝牵伸比,直接决定了碳纤维的最终强度。原丝中如果有一个大颗粒杂质,碳化后那里就是一个缺陷,整束纤维强度从那个点开始往下掉。所以原丝车间对洁净度要求较高,跟半导体车间差不多。 类似工况下,真空烧结炉能够提供稳定的作业环境。
从碳化工艺看,低温碳化和高温碳化是两段不同的炉子。低温碳化主要释放HCN、NH3等挥发物,温度从300℃升到800℃;高温碳化在1000到1500℃,主要释放残余氮氢。两段炉子之间要密封衔接,防止空气窜入氧化纤维。
从应用拓展看,碳纤维除了做结构件,还在做电磁屏蔽、发热体、摩擦材料这些功能件。随着成本下降,风电叶片主梁、储氢瓶、汽车车架、桥梁加固都在批量使用碳纤维。国内大丝束碳纤维产能上来之后,这些民用领域的用量会快速增长。
从表面处理看,碳纤维表面惰性大,跟树脂基体结合不牢。碳化之后要做电化学氧化或等离子处理,在表面引入含氧官能团,提高层间剪切强度。上浆剂一般用环氧树脂体系,保护纤维在后续编织和铺层时不受损伤。
从复材工艺看,碳纤维制品要先做预浸料,把树脂胶膜跟碳纤维铺到一起,再按设计铺层、真空袋封装、热压罐固化。热压罐温度一般120到180℃,压力0.3到0.6MPa,保温保压几小时。整个复材成型过程也是一个热工过程。
从国内产业看,吉林、江苏、山东都在建万吨级碳纤维产线。T700级已经批量供货,T800级正在推进,T1000级还在实验室阶段。价格还在持续下降,民用市场用量逐年攀升。
从标准体系看,碳纤维有国标和航空行业标准,对拉伸强度、弹性模量、断裂伸长率、体密度都有明确分级。T系列和M系列对应不同模量等级,采购时要按标准测试方法抽检,不能只看供应商标称值。
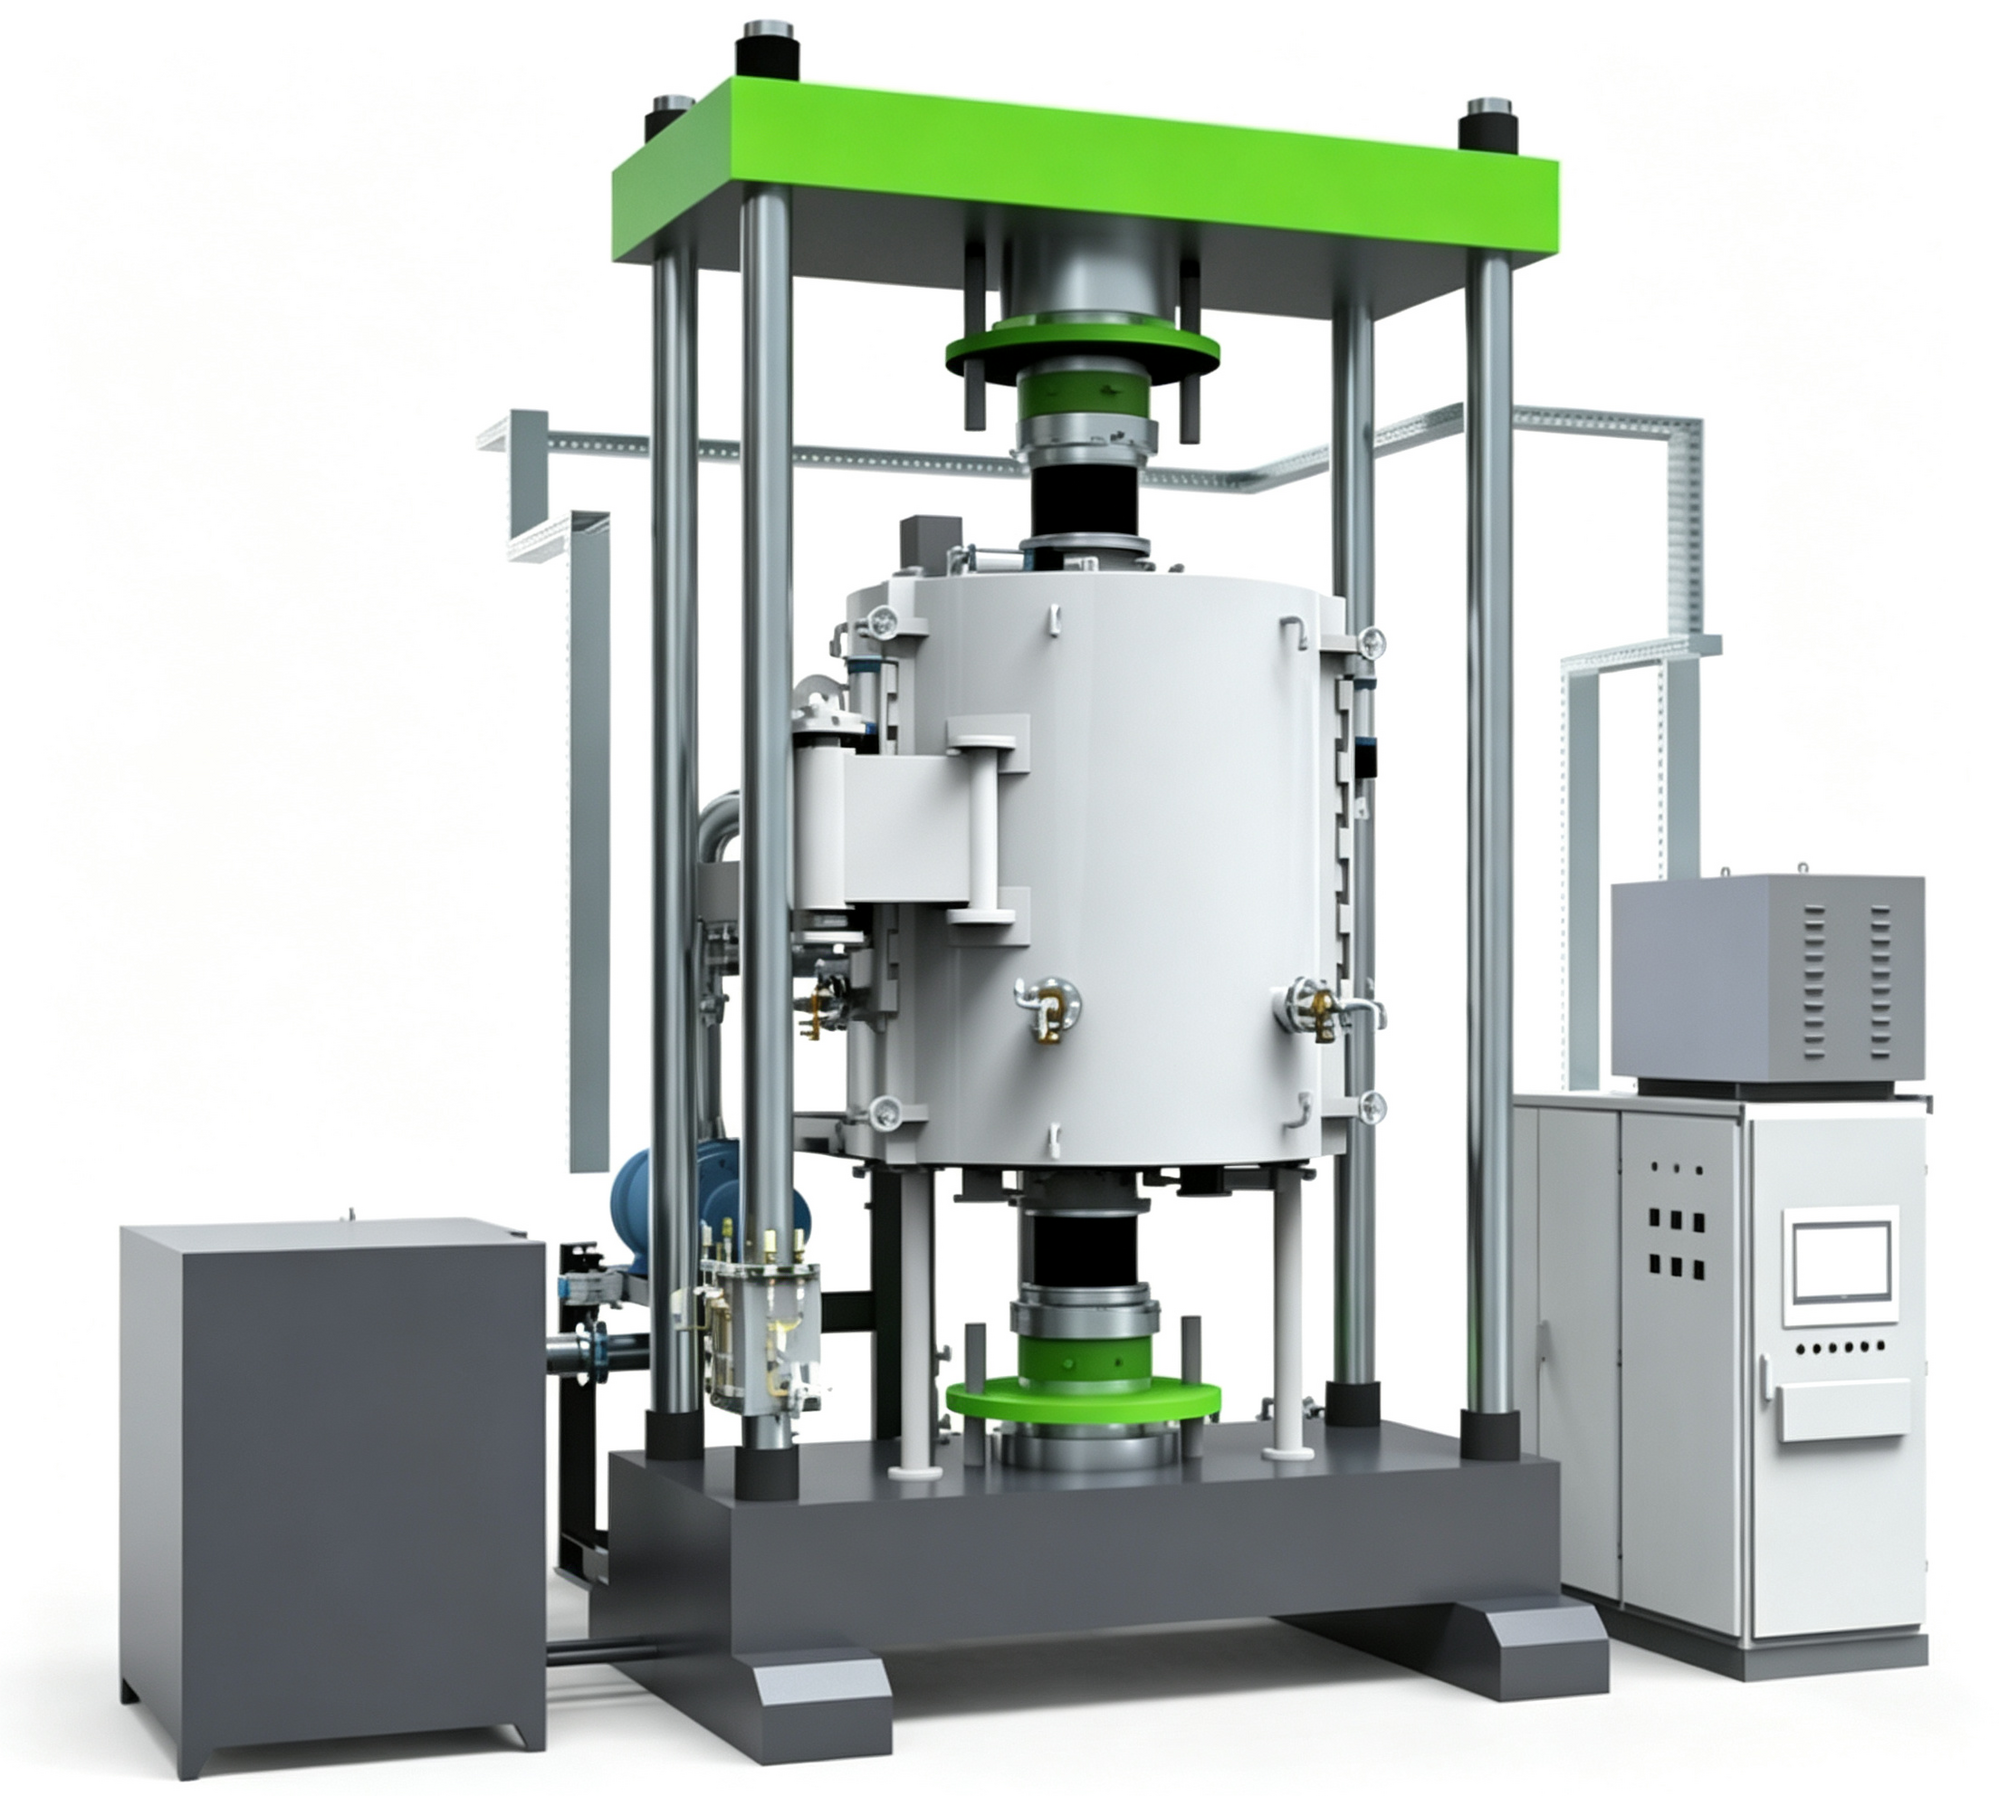
从回收角度看,废旧碳纤维复合材料回收也是个方向。热解回收碳纤维可以再做成短切纤维,用于注塑增强和风电叶片补强。回收碳纤维性能比原生丝低一些,但成本只有原生丝的几成,在低端民用市场有竞争力。 东莞市志远工业设备有限公司主营真空热压炉、真空烧结炉等系列产品,可根据客户工艺需求定制方案。