

联系电话
13631572573


锂离子电池主要依靠锂离子在正负极材料中嵌入与脱逸传递能量。根据适用设备及场所的不同,锂离子电池有圆柱形、长条形和方块等外形,但都含有以下五个部分:正极、负极、电解质、有机隔膜、外壳。
在锂电池主要组成及成本方面,正极由活性物质(NCM、LFP等)、导电剂、粘结剂组成,活性物质含量约90%,导电剂7%至9%,粘结剂3%至4%;负极由活性物质(石墨、钛酸锂等)、导电剂、粘结剂组成,活性物质含量约90%,导电剂4%左右,粘结剂6%至7%;电解质由锂盐、有机溶剂和添加剂组成,主要包括LiPF6、EC/PC/DMC等。
废弃锂电池具有显著的资源性,含有大量有价金属(钴、锂、镍等),如借以科学的技术手段进行回收利用,可以同时实现环境效益、社会效益与经济效益。同时,废旧锂离子电池的电极材料一旦进入到环境中,电池正极的金属离子、负极的碳粉尘、电解质中的强碱和重金属离子将造成环境污染:与水、酸等反应产生有害金属氧化物;重金属钴污染改变环境酸碱度;粉尘遇明火或高温发生爆炸;强腐蚀性,遇水产生HF等有害物质;氟污染改变环境酸碱度;水解产生醛和酸,燃烧产生CO/CO2;可与氟、强酸、强碱等反应产生HF;燃烧产生CO、醛等。
针对废旧锂离子电池的金属回收工艺主要有物理分选法、火法冶金法及湿法冶金法三种。
物理分选法是以物料的粒度、密度、磁性等物料性能差别为基础的分选方法,主要有筛分、重力分选、浮选、磁选等。其优点是工作原理简单、操作简便,可实现99%以上的高效率,产量高;缺点是人工强度大,容易损坏有价金属。
从回收价值看,废弃锂离子电池中含有锂、镍、钴、锰等有价金属和铜铝集流体,回收利用可缓解资源供应压力并减少环境污染。不同电池体系的金属含量差异较大,三元电池中镍钴含量较高,磷酸铁锂电池以锂为主要回收对象,回收工艺需根据电池类型选择。
从技术路线看,退役电池处理包括预处理、热解和湿法冶金等环节。预处理通过放电、拆解、破碎分选获得黑粉和金属;热解在无氧气氛中脱除粘结剂与电解液,提高浸出效率;湿法冶金通过酸浸、除杂、萃取和沉淀回收有价金属。近年来,直接再生正极材料和选择性浸出等短流程技术受到关注,可降低酸碱消耗和能耗。
从产业化看,动力电池回收企业正通过渠道建设、规模化处理和工艺升级提高竞争力。回收产线的自动化程度、环保设施和金属回收率是核心指标,白名单管理推动行业规范化。随着退役电池规模扩大,回收产业的市场空间和资源价值持续提升。
湿法冶金法采用预处理(拆解、破碎、分选、热处理等)技术使得废弃锂离子电池的集流体与电极材料分离,再用沉淀法、萃取法、离子交换法、电沉积法等方法分离提纯钴。其缺点是湿法生产过程中添加了强酸、强碱、大量氨水等,如处理不当会对空气、水、土壤造成污染。
火法冶金法需要剥去电池外壳,将电池内芯与焦炭、石灰石混合,经还原焙烧得到金属锂、钴、镍、铝等组成的合金;电解质中的氟、磷等被固化在炉渣中,可用于建筑材料或混凝土的添加剂,然后进行深加工处理,整个过程在高温下完成。其缺点是需要较高的能耗以及产生大量的废气。
针对火法冶金法存在能耗高、回收有价材料困难、废气难以治理等行业共性问题,行业内热工装备企业采用独特的污染物控制技术,研制了废弃锂电材料清洁回收处理系统。该系统的技术特征包括:自动化连续式生产,处理效率高;原料热解充分,余热利用率高,运行能耗低;连续低温无氧热解生产工艺,可实现电解液低温挥发无害化处理;整个处理过程采用独特的污染物控制技术,无二次污染;有价金属材料回收率达90%以上。
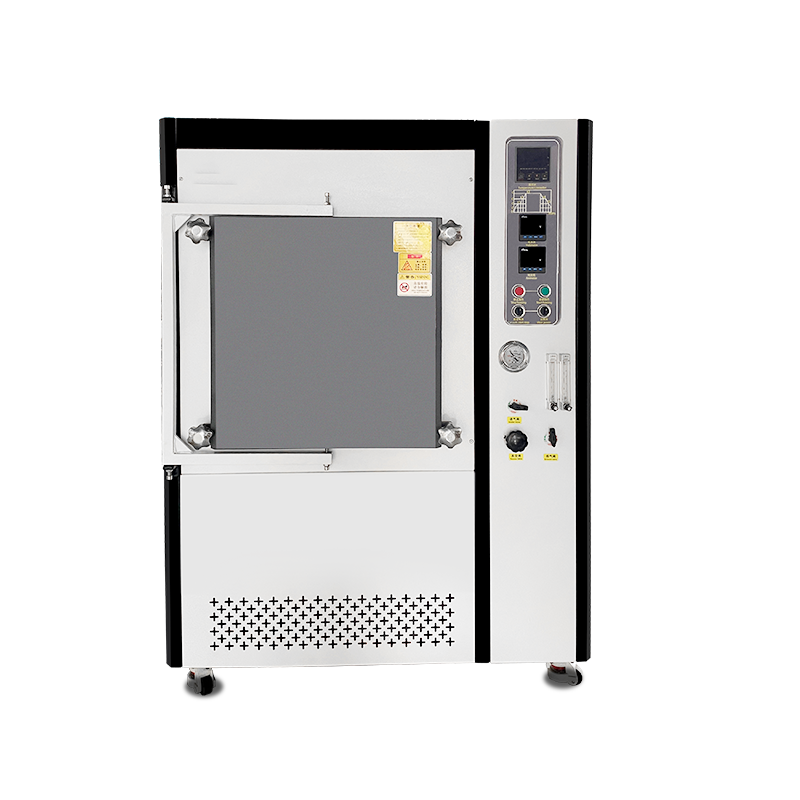
面向上述烧结需求,可选用专业的真空烧结炉设备,配合多段工艺曲线实现稳定致密化。
面向上述工艺需求,可选用专业的真空管式炉设备,实现气氛与温场精确控制。
设备温场均匀性对最终产品质量影响明显,选型时应重点评估。
稳定的真空度环境是减少缺陷、保证界面结合质量的重要前提。
制品致密度直接影响材料性能表现,需通过工艺参数优化稳步提升。
批量生产中批次一致性是良率的重要保障,工艺曲线应保持稳定可控。
工艺稳定性直接决定生产良率与交付效率,装备选型需要统筹考虑。
合理的工艺参数组合,是获得稳定热处理效果的关键环节。