

联系电话
13631572573


做航空航天或者精密仪器的车间,常碰到传统焊接搞不定的材料——钛合金焊完变脆,异种金属界面长出脆性相,焊缝气孔裂纹不断。真空扩散焊换了个思路:不熔化母材,在真空里把两块工件贴紧加热,让原子自己跨过界面扩散过去,形成没有明显焊缝的冶金结合。它到底比传统焊接改善了哪些地方,下面从几个方面说透。
一、接头干净:真空把氧化夹杂挡在门外
传统熔焊在空气里进行,焊缝区域空气中的氧、氮、水蒸气都往熔池里跑,形成氧化物夹杂和气孔。真空扩散焊把炉内抽到6.7×10⁻³Pa以下,氧含量不到1ppm,工件表面氧化膜在高温下分解挥发,界面上没有外来杂质。焊出来的接头组织干净致密,拉伸强度能到母材的九成以上。做高温合金和钛合金接头的客户,用扩散焊后一次合格率从八成出头提到九成五以上,返修率下来一大截。
二、晶粒细、热影响区小
传统电弧焊、激光焊焊接区温度梯度大,熔池附近的母材经历急热急冷,晶粒容易粗化或者出现淬火组织。真空扩散焊加热时间长但温度均匀,工件整体慢慢升到焊接温度,没有局部急热急冷,晶粒尺寸基本跟母材保持一致。焊铝合金、镍基合金、钛合金时,这种晶粒稳定直接体现在接头抗拉和抗腐蚀上,焊后强度跟母材持平,不像熔焊接头在热影响区塌一块。
热源集中在焊缝一点,温度梯度大,热影响区宽,容易攒残余应力。扩散焊整个工件在炉膛里均匀受热,温差小,热影响区基本可以忽略。焊后残余应力比熔焊小一个量级,后续不用再去应力退火,工件变形也小。做薄壁件、精密结构件的客户特别看重这点——焊完平面度不用校,直接进下道工序。
三、气孔裂纹少、能焊的材料宽
熔焊的气孔裂纹,根源在熔池快速凝固时气体来不及跑,加上热应力大拉裂焊缝。扩散焊没有熔化过程,原子扩散是平稳进行的,不存在熔池快凝的问题,真空环境又把界面气体抽走了,没有气源形成气孔。焊出来的接头过X光和着色检查,内部缺陷率比熔焊低不少。做密封要求高的工件,比如真空钎焊封接件、航空液压接头,气密性表现稳定。
能焊的材料范围也宽。钨、钼这类高熔点金属,传统熔焊熔化温度太高不好控,扩散焊在1000℃上下就能结合。高温合金、钛合金、不锈钢、铜合金,甚至陶瓷跟金属的异种连接,都能用扩散焊做。航空结构件、核工业零件、电子器件封装里不少难题,到了扩散焊这里就有了方案。
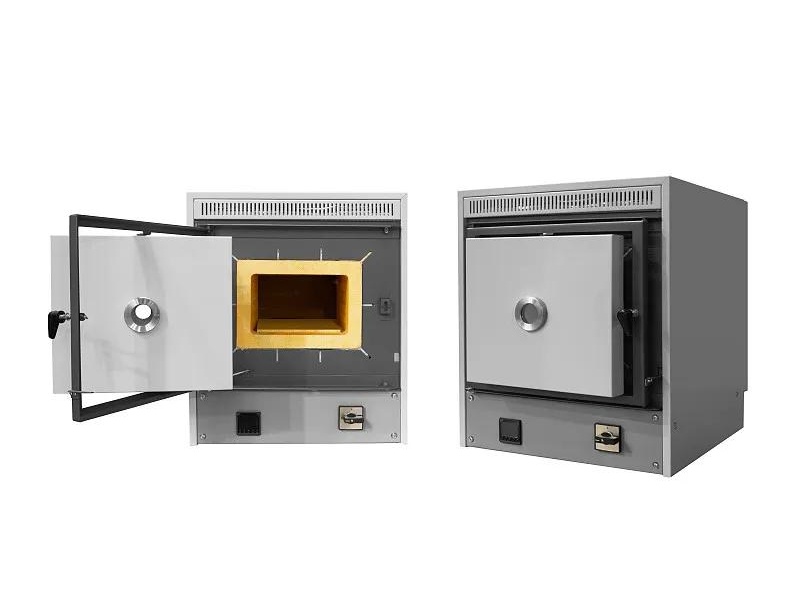
四、工艺细节决定接头成色
扩散焊看着不熔化、不填丝,好像挺简单,实际对接头表面粗糙度、焊接温度、压力、保温时间都有讲究。表面要磨到足够光洁,贴紧后靠压力保证接触,温度和时间要跟着材料扩散系数走。参数没摸准,接头就成了“贴在一起”而不是“焊在一起”。
一台TC4钛合金结构件,原来氩弧焊焊缝附近晶粒粗化,疲劳强度只有母材六成;改用扩散焊在930℃、5MPa下保温两小时,疲劳强度回到母材八成五,X光探伤没有气孔裂纹。这就是工艺对路之后的变化。 实际生产中,真空渗碳炉的温控精度对最终结果影响较大。
焊前准备也很关键。两个待焊面的粗糙度要低,贴合后整体间隙尽量小,否则靠压力和温度也填不平。工装夹具要能在高温下保持夹紧力,松了接头就分层。每次开炉先做一件试样,测一下抗拉和气密,合格了再批量,这一步省下的返修费远大于几块试样的成本。
真空扩散焊炉的价值,在于把界面结合这件事从“熔化填充”改成“原子互溶”,接头质量上一个台阶。不过它也不是万能:工件表面光洁度要够,贴紧时间隙不能大,否则原子够不着对方;大尺寸、复杂形状件还得配合适的加压工装,保证整个面都压到。前期把工件尺寸、批量和接头形式跟供应商对清楚,设备才能真正发挥作用。
异种材料扩散焊还要考虑热膨胀系数差。两种材料胀缩不一样,冷却时界面会攒残余应力,严重的直接分层。设计时把焊接温度降一降、保温时间拉长一点,或者中间加一层过渡材料缓冲,接头才不至于焊完就裂。
焊后检测也别省。重要接头每炉抽一件做拉伸和金相,确认界面没有未结合区。靠外观和无损探伤不能代替破坏性抽检,数据攒够了,工艺才算真正定型。
装炉时工件和工装之间别留金属直接接触,该垫石墨纸就垫,不然焊完两件粘在一起掰都掰不开。细节看着小,返工起来很磨人。
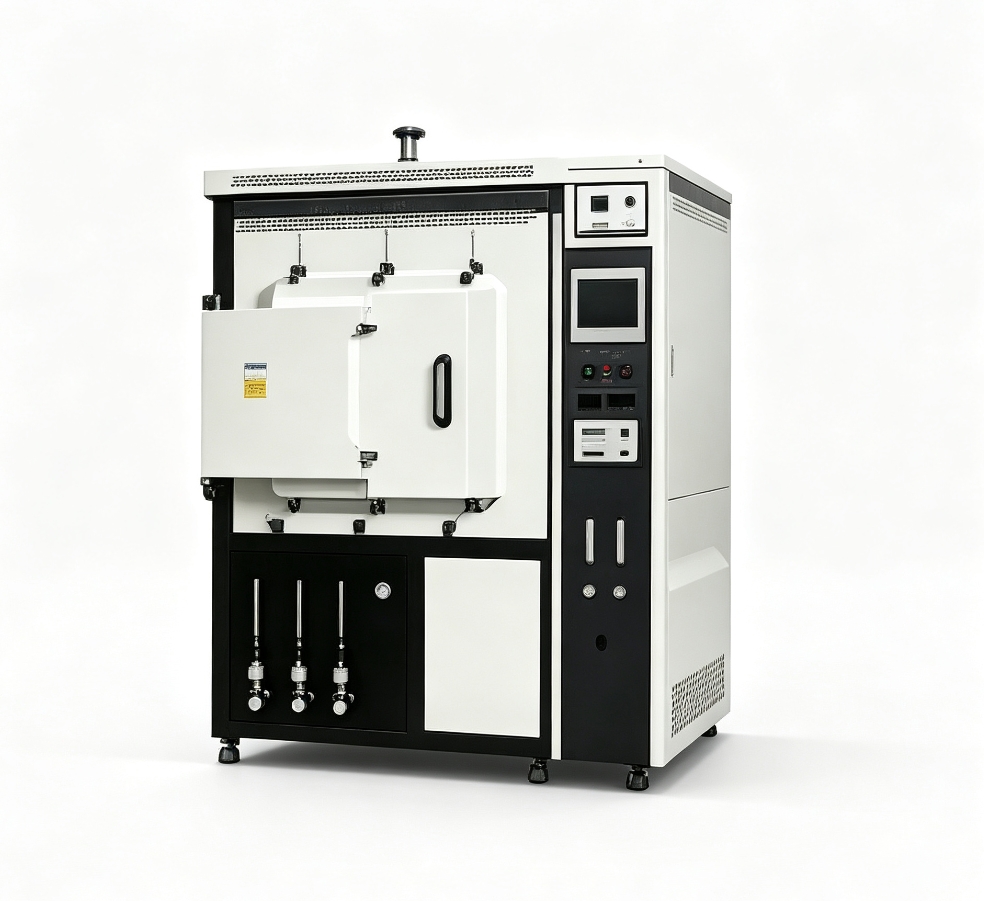
东莞市志远工业设备有限公司在对接焊接工艺客户时,会先按材料和工件尺寸定温度、压力和真空度方案,再配对应的真空扩散焊炉或真空钎焊炉,让工艺和设备对上号。 东莞市志远工业设备有限公司主营真空铝钎焊炉、真空加压烧结炉等系列产品,可根据客户工艺需求定制方案。