

联系电话
13631572573


同样一种粉末,为什么有人烧出来强度高、性能稳,有人烧出来偏脆、尺寸飘?真空烧结炉做材料,说到底是在两件事上较劲:把孔隙尽量闭上(致密化),把杂质和气体尽量去掉(纯度控制)。这两件事做不好,配方再好也白搭。下面把这两块的要点拆开讲,再说说均匀性和数据怎么管。
一、致密化:从颗粒接触到整体致密
烧结初期靠颗粒重排和粘性流动把开口孔填上,中期靠扩散和蒸发—凝聚把颈长粗,后期靠闭孔收缩把残余孔隙挤掉。真空烧结在后期往往卡住,因为闭孔里包着气体,外压不够就缩不动。
应对思路几个:一是提高烧结温度,但温度一高晶粒就长,得权衡;二是加活化烧结元素,降低扩散激活能;三是配合气氛加压或微量液相,让致密化走得更顺。实际生产里常做梯度升温,中温多停一会儿让气孔排干净,再升到高温致密,比一路冲到高温更稳。看密度曲线,是“慢慢爬上去”还是“一下冲上去”,前者更可控。
二、纯度控制:氧、碳、氮这三样最麻烦
真空炉里最怕氧和水汽。粉末表面那层氧化膜不去掉,原子扩散就被挡住。所以真空度要够,脱气要充分,升温前段慢一点让气体跑出来。
碳含量控制靠炉内气氛和石墨发热体的碳势,做硬质合金尤其要盯,碳多了渗碳体、碳少了脱碳,性能都偏。氮对某些材料是有害杂质,对氮化硅之类反而要主动控氮。每一批料都要把氧氮碳分析做掉,不然今天出好件、明天出次品,都不知道哪一步变了。炉体每次开炉后进的空气量也要控制,开门时间尽量短,关门后先抽够再升温。
三、均匀性:同炉不同位置别差太多
一炉装好几层料,上下左右温度不一样,致密化程度就差。测温要在料堆里插几根热电偶,别只看炉壁那一支。
加热元件分组控制、炉气循环或者搅拌,能把温差压下来。工件摆放也要讲究,别把大件堆在温区中心,小件贴边,结果中心过烧、边缘欠烧。装炉量和摆法要标准化,每炉都按同一套来,数据才可比。同炉取上下、左右、中心几个点测密度,差值稳定在1%以内,温场就算过关。
四、从测试反推工艺
致密化和纯度都是可以量化的:密度、晶粒尺寸、氧含量、碳含量、力学性能。把每炉数据记下来,和温度曲线、真空度、装炉方式对应起来,几次下来就能看出哪一步是关键变量。
很多客户一开始凭经验调,后来靠数据说话,良率自然就稳了。出现一次异常批次,别急着报废料,先查记录——是真空度掉了、装料摆法变了,还是粉末批次换了,把原因找出来,下次就不会再犯。 这一环节通常需要配合真空热压炉等专用设备来保障工艺稳定性。
每季度做一次全流程复盘,从粉末进厂到成品出库,哪个环节波动最大就盯哪个,持续改进,良率才稳步往上走。把问题列成表,逐条改。
炉体材料和工件反应也会影响纯度。石墨加热体高温挥发,碳气氛会渗到工件里。做要求低碳的材料,要在工件和加热体之间加屏蔽罩,或者改用钼加热体。每次开炉看工件表面颜色,发灰发黑往往就是污染了,要查气氛和屏蔽。
材料纯度还和坩埚、模具材料有关。石墨模具在高温下会和某些材料反应,渗碳或者生成化合物。选模具材质要和材料体系匹配,做活泼金属用钼模具或者涂涂层。每次用完检查模具内壁,有反应层就清理干净,不然会污染下一炉料。
炉体气氛控制还有个细节,就是气体纯度。充的氩气要是纯度不够,本身带氧带水,抽得再干净也白搭。买高纯氩,注意瓶口气路密封,别在充瓶时掺了空气。有些客户用工业氩,结果产品表面发暗,换高纯氩就好了,这种问题不在炉子,在气源。
烧结出来不等于完事。有时候密度差一点,靠后续热等静压补一道能救回来,但成本就上去了。所以前道烧结要尽量把孔隙控制在小尺寸、少数量的状态,后道HIP才好处理。机加工余量也要留,烧结件尺寸公差大,留够余量才能磨到图纸要求。把烧结、后处理、机加工串起来算,总成本才真实。
批次稳定性靠管理,不全靠设备。每批粉末进厂做粒度、氧含量、碳含量检测,和上一批对比,波动大的先做小样试验。炉子每次开门进空气量要控制,开炉后先抽真空再升温,别在大气状态下等着装料。热电偶按周期校准,温漂几个摄氏度,致密化结果就差一截。把这些环节管起来,产品一致性自然就上去了。
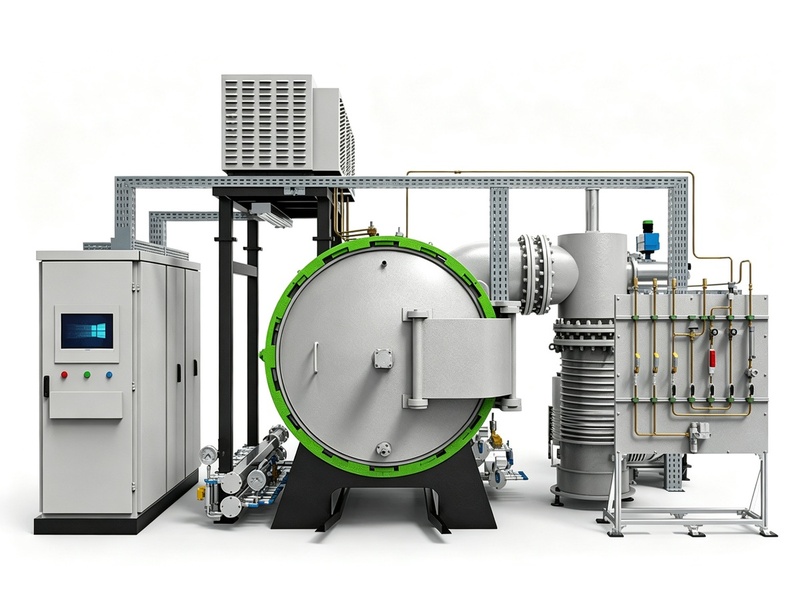
真空烧结炉提性能,不是换个大功率加热就完事,是把致密化节奏和纯度控制一点点抠出来。东莞市志远工业设备有限公司在真空烧结炉的设计和调试上,能帮客户把温区、真空和气氛一起配,把这两件事打底。 东莞市志远工业设备有限公司主营真空热压炉、真空烧结炉等系列产品,可根据客户工艺需求定制方案。