

联系电话
13631572573


热压烧结炉长期使用后如果保养不当,会出现升温变慢、真空度下降、加热不均等问题。规范的维护保养可以有效延长设备寿命、保持加工精度。以下梳理六项日常维护要点。
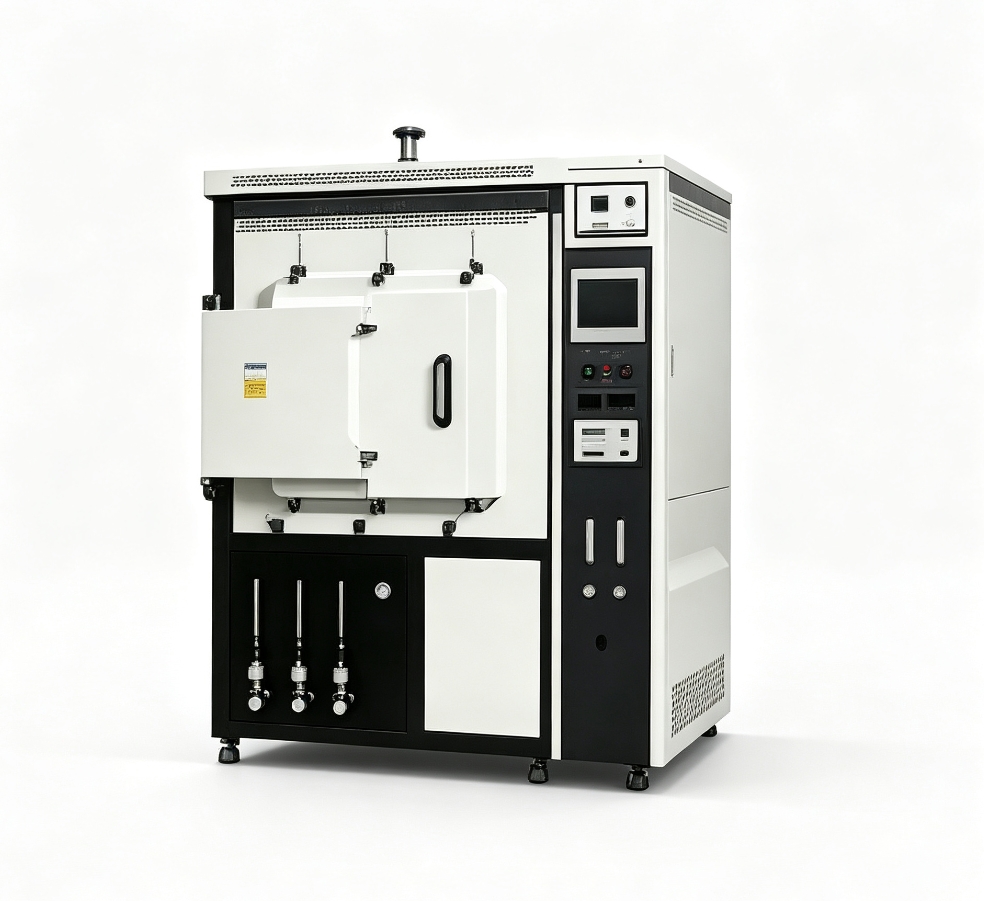
炉子初次使用或长期停炉后再次启用,必须先进行烘炉。先在120℃保温一小时排出吸附水分,再升到300℃保温两小时进一步干燥保温层。不烘炉直接升温,炉膛材料在高温下容易开裂。运行时炉温不要超过设备最高允许温度,否则会损坏加热元件和炉衬。
烘炉过程中应全程抽真空,将烘炉析出的水汽和挥发物及时抽走,避免在炉内凝结。烘炉结束后不要立即投入高温生产,建议先以额定温度的50%至60%进行一至两炉空载运行,让保温层和发热体逐步适应热循环。新炉投产前还应记录一条空载升温曲线,作为日后判断温场变化的基准。
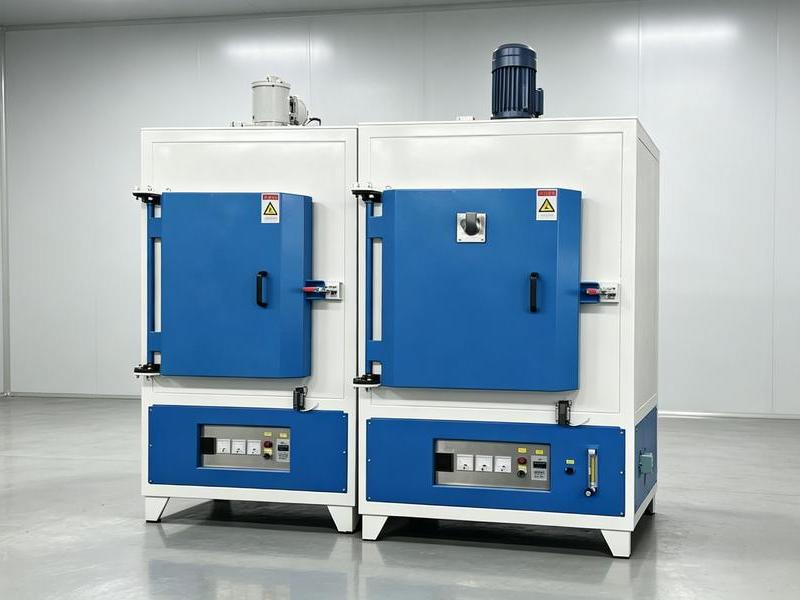
定期检查搅拌风机轴承冷却套和水冷管路是否正常,调整各部分间隙。传动皮带在高温环境下会因蠕变逐渐伸长,每月检查一次张紧度,发现打滑严重及时更换。设备表面经常擦拭保持清洁,电气接头每次开炉前检查是否紧固。拆装炉体零件时先用酒精或丙酮清洗,干燥后涂真空油脂再组装。
皮带更换时应成组更换,避免新旧皮带混装造成受力不均。风机轴承每运行2000小时补加一次高温润滑脂,补脂量不宜过多,否则会因发热导致轴承温升异常。水冷管路的过滤器每季度拆洗一次,发现水垢或杂质堵塞时用稀醋酸循环清洗,再用清水冲净。
冷炉启动时炉膛本身要吸收大量热量,低温段升温速率不能太快,各温段之间的速率差也不能过大。设置升温程序时要考虑烧结材料的物理化学性质,避免挥发物急剧释放造成喷料污染炉管。加热过程中如果炉内真空度低于27Pa,立即停止升温——这是因为工件或保温层放气过多,继续加热会污染炉腔。所有工件和料筐入炉前必须清洗干燥。
监控真空度时不仅要看绝对数值,还要观察压升率。每班结束后关闭真空阀门,记录10分钟内真空度的变化,压升率超过0.5Pa/h说明炉体存在微漏或放气严重,应安排检漏。工件挥发物污染炉腔后,应进行一次空载高温净化处理,在1000℃以上保温1至2小时抽气,将挥发物排出。
志远工业设备的真空加压烧结炉和真空钎焊炉在设计上预留了充足的维护空间,易损件更换和日常检查都比较方便。
机械泵油每运行3至6个月更换一次,换油时同时清洗油箱和进气口滤网。油色变深、乳化或出现金属碎屑时应提前换油。扩散泵硅油每运行半年检查一次颜色,若明显发黑应更换,并清洗泵内喷嘴和冷却水道。罗茨泵齿轮箱润滑油每年更换一次。真空管路的卡套接头和法兰密封圈每次拆装后更换新密封圈,密封面涂抹少量真空油脂。波纹管和柔性管避免反复弯折,发现裂纹或漏率超标时及时更换。
志远工业设备的真空烧结炉和真空钎焊炉的真空系统维护周期与此一致,建议纳入同一保养计划。
石墨发热体在高温下会逐渐挥发变薄,电阻值逐年增大。每季度测量一次发热体电阻,与出厂记录比对,电阻变化超过20%时安排更换。钼发热体则需检查表面有无氧化和起霜,出现明显氧化层时说明气氛或真空度异常,应先排除原因再继续使用。石墨毡和碳纤维保温层使用一段时间后会出现粉化和收缩,边缘缝隙变大时应及时补铺,防止热损失增大。观察窗玻璃上的沉积物用专用玻璃刮刀清理,避免划伤玻璃表面。
真空热压炉的加热元件多采用石墨结构,检查方法与热压烧结炉相同,可同步安排。
电气柜每半年打开一次,用干燥压缩空气吹扫内部灰尘,重点清理晶闸管散热片和接触器触点。PLC电池每年更换一次,防止程序丢失。热电偶定期校准,一般每半年比对一次,偏差超过正负5℃时更换。触摸屏和按钮保持清洁,发现按键失灵及时更换。液压站油液每年取样检测一次,粘度和水分超标时换油,滤油器每季度更换滤芯。
志远工业设备的真空箱式气氛炉、真空管式炉和真空铝钎焊炉在交付时均附带维护保养计划表,建议客户按周期执行。规范保养可让设备长期保持稳定的温场和真空度,减少非计划停机。如需了解热压烧结炉的保养方案或易损件采购,欢迎联系东莞市志远工业设备有限公司咨询。
报警信息要分级对待:涉及超温、断水、压力异常的报警应立即按规程处置,一般提示可记录后观察。熟悉热压烧结炉的报警代码,能缩短故障判断和处理时间。
选型阶段建议带上典型工件和工艺要求,与热压烧结炉厂家逐项核对,必要时要求提供同类案例或现场考察,用实际生产数据支撑决策,降低选型偏差。
能耗是长期成本的重要部分。热压烧结炉的隔热结构、发热元件类型和快冷方式都会影响单炉电耗,结合预期产能测算综合运行成本,比只看采购价更全面。
自动化程度要与产能和人员匹配:批量大、品种相对固定的产线可选择较高自动化配置,多品种、试验型场景则更看重调节灵活性,热压烧结炉配置按实际需求取舍。
材料状态会影响烧结窗口:粉末批次、成型密度或前道加工的差异,都可能要求微调曲线。借助热压烧结炉记录的数据对比分析,可以更快找到合适的参数组合。
安全联锁不宜随意短接:超温保护、冷却水联锁、充气与真空互锁等是热压烧结炉的安全底线,维护后要逐一验证动作可靠,确保异常时能及时保护。
模具和料筐属于易损工装,其材质和加工精度会影响工件成型与传热。为热压烧结炉配套工装时留出备件,并定期检查变形和裂纹,可避免批量质量问题。
从同类设备看,本文涉及的真空热工控制与结合质量问题,在真空钎焊炉等设备上同样需要关注温度、真空与压力的配合;对于依靠水冷板和电极进行热量管理的液冷真空焊接炉,稳定的冷却与加热协同也是获得可靠结合的重要条件。设备选型和工艺制定时,可把这些相邻设备的经验一并纳入参考。
以上内容围绕热压烧结炉的实际使用整理。若您有相关工件的热处理或焊接需求,可将工件尺寸、装炉量、目标温度与工艺节拍等参数整理后,与东莞志远工业设备沟通确认适配的设备规格、交付周期与售后安排,帮助降低选型与投产环节的不确定性。