

联系电话
13631572573


一、行业背景:高热流密度场景推动液冷制造工艺升级
随着AI超算、数据中心算力集群、新能源大功率变流设备和功率半导体模块持续迭代,芯片热流密度大幅提升,传统风冷散热已难以满足设备高负荷、全天候连续运行的散热需求。微通道液冷散热器凭借换热效率高、结构紧凑、适应大功率工况的优势,成为当前高性能热管理系统的核心部件。
在液冷行业快速规模化的过程中,多数企业的结构设计、流道仿真和冲压成型工艺已趋于成熟,但较高要求市场长期存在可靠性短板。尤其是服务器核心冷板、IGBT水冷散热器和储能大功率冷却构件等产品,终端客户对渗漏风险、热阻稳定性和冷热循环寿命的要求越来越严格。
长期以来,行业普遍采用真空钎焊工艺完成多层液冷板的连接成型。钎焊工艺成熟、生产效率高,适合大批量民用级液冷产品。但从工程应用角度看,钎焊属于异种材料连接,依靠钎料熔融填充缝隙成型,连接界面始终存在一层异质钎料层。在长期高压冷却液冲刷、反复高低温循环和湿热腐蚀工况下,钎料层容易出现老化、腐蚀、界面空洞扩张等问题,导致散热器整体热阻升高、换热性能衰减,严重时还会引发微渗漏故障,对算力机房和精密电力设备造成较大损失。
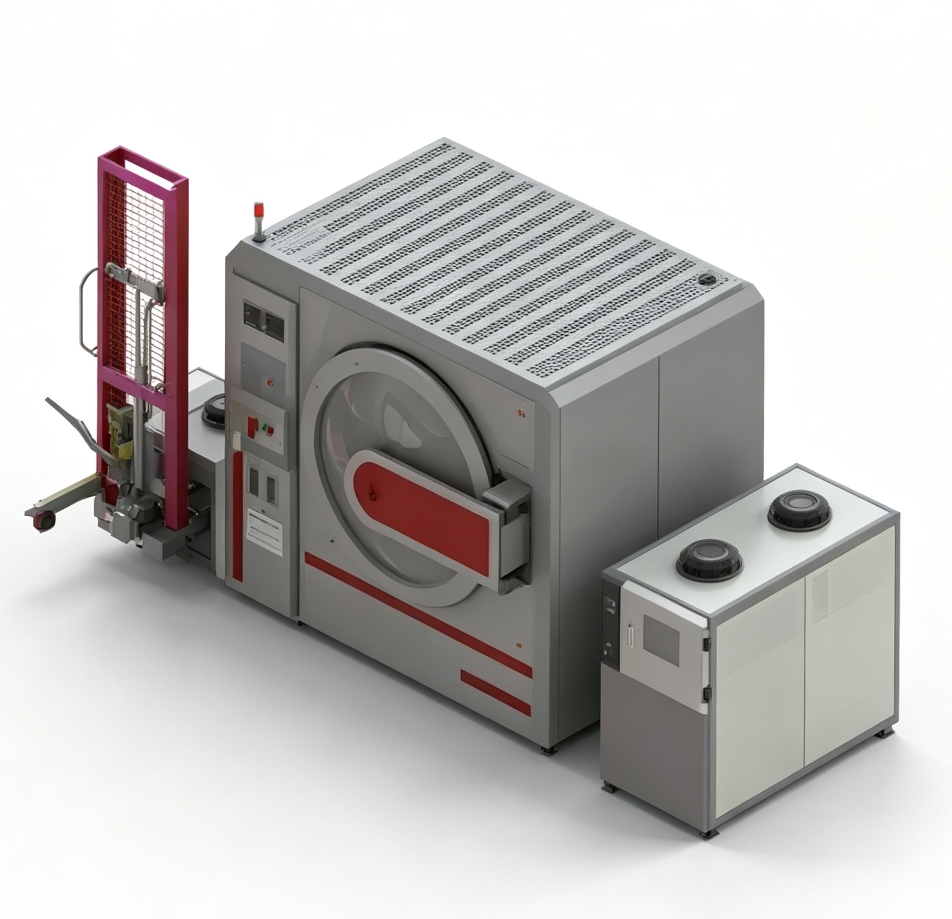
正因传统焊接工艺的固有局限,真空扩散焊固态连接技术逐步成为较高要求液冷散热器制造的核心工艺路线。依托专业真空扩散焊炉实现的无钎料冶金结合,能够从根源规避钎焊缺陷,明显提升液冷构件的尺寸精度、结构稳定性和服役寿命,适应严苛的可靠性标准。
二、传统钎焊工艺制备液冷散热器的技术短板
为清晰体现扩散焊的技术迭代价值,需要客观梳理传统钎焊在较高要求液冷制造中的应用瓶颈。这些问题并非操作层面的工艺问题,而是工艺原理层面的固有短板,难以通过简单调整参数解决。
界面热阻不可控。钎焊焊缝存在钎料堆积层,钎料导热系数与铜、铝母材存在差异,会在多层板材结合面形成热阻壁垒。大批量生产中钎料铺展厚度不均匀,直接导致同批次散热器换热性能离散度大,散热校准难度高。
长期工况可靠性不足。异种金属界面在冷却液长期浸泡冲刷下容易产生电化学微腐蚀,随着使用时间增加,焊缝内部会逐步滋生微孔洞、微裂纹,逐渐出现渗水、压降异常、散热效率衰减等隐性故障,难以满足较长服役周期的要求。
精密结构成型受限。微通道液冷板流道细密、壁厚极薄,钎焊高温熔融过程中容易出现钎料挂壁、流道堵塞、薄板热变形等问题,导致成品流道通径偏差、流体阻力异常,良品率难以稳定控制。
这些痛点决定了钎焊工艺只能满足常规液冷产品的量产需求,难以适配超算、航空航天、功率半导体等领域对精度与可靠性的更高要求,也为真空扩散焊技术的落地应用提供了广阔空间。
三、真空扩散焊技术原理及工艺优势
真空扩散焊是一种固态冶金连接技术,与熔融焊接逻辑不同,加工过程母材不熔化、无需添加钎料,是当前较高要求精密金属构件连接的常用工艺。其核心原理是在高真空环境下,对精密贴合的多层金属工件同步施加恒定温度与轴向压力,在低于母材熔点的工艺温度下,使板材贴合面微观凸起发生塑性形变,实现界面紧密贴合。通过长时间高温保温,金属原子跨界面相互扩散,最终使两层或多层板材融为一体,形成无分界、无夹层的一体化冶金结合层。
应用于多层微通道液冷散热器制造时,该工艺可以保留预设的微细流道结构,不堵塞、不变形、无钎料残留,相比传统工艺具备四方面优势。
同质冶金结合,热阻低且稳定。扩散焊成型界面为母材原子融合结构,无异质夹层,界面热阻低于钎焊结构,长期使用不易出现热阻漂移,散热性能保持稳定。
结构强度高,抗疲劳性能好。一体化冶金结合层的力学性能与母材基本一致,可承受高频冷热循环和高压流体冲击,不易出现分层、开裂、渗漏等问题,有利于延长散热器服役寿命。
成型精度高,适配精密微通道结构。整体加热、柔性加压的工艺特性使工件整体变形量小,能够保留微米级流道尺寸,保证每件产品的流体参数和换热参数高度一致。
无钎料残留,抗腐蚀能力强。全程不使用钎剂、钎料,规避电化学腐蚀隐患,适应各类水冷介质长期浸泡工况,满足较高要求设备长效稳定运行的需求。
四、真空扩散焊炉核心系统对液冷成型品质的支撑作用
真空扩散焊工艺效果依托设备多系统协同控制能力。普通改造型设备或精度不足的炉体,难以满足液冷散热器的精密制造要求。专业真空扩散焊炉通过真空系统、温控系统、伺服加压系统和工艺智能控制系统四大模块协同,保障较高要求液冷构件稳定成型。
高真空密闭系统是工艺基础。设备通过高密封炉体与高效真空机组,快速抽离炉膛空气与水汽,维持高洁净真空环境,防止高温状态下铜、铝板材表面氧化,避免氧化层阻隔原子扩散,从源头减少界面虚焊、结合不良等缺陷。
全域均匀温场系统决定批次一致性。液冷散热器多为大面平板结构,对温场均匀性要求较高。设备依托仿真优化炉膛结构,实现有效工作区全域温差可控,保证工件中心、边缘、上下区域温度一致,使各处界面的原子扩散程度均匀,避免局部结合失效。
高精度伺服加压系统是成型关键。针对薄壁微通道冷板易变形、易塌陷的特性,设备支持多段柔性加压曲线,可根据板材厚度、流道结构和材质特性,匹配预压、升温保压、高温扩散、降温稳压等分段压力逻辑。压力输出平稳精准,既保障界面紧密贴合,又避免微通道受压塌陷,在结合强度与结构精度之间取得平衡。
智能工艺控制系统实现标准化量产。设备内置可编程工艺数据库,可针对不同规格液冷板固化专属工艺曲线,实现升温速率、保温时长、压力匹配和降温梯度的精准控制,降低对人工经验的依赖,提升批次产品一致性与可复现性。
五、实际应用场景与工艺适配边界
现阶段,真空扩散焊炉主要应用于较高可靠性液冷散热器的研发与小批量精密量产,典型场景包括AI服务器微通道液冷板、大功率IGBT半导体水冷模块、储能变流器冷却构件和航空航天精密散热器件等。这类产品对尺寸精度、密封性、散热稳定性和抗老化能力要求较高,是钎焊工艺难以覆盖的市场。
同时需要客观认识工艺适配边界。真空扩散焊工艺周期更长、设备投入与生产成本更高,生产节拍慢于传统钎焊,并不适合大批量、低成本的通用液冷产品。对于民用普通散热冷板,钎焊依旧是性价比更高的选择。两种工艺并非替代关系,而是针对不同市场层级形成互补。
六、产业价值与发展趋势
国内液冷产业正从规模化普及向品质升级转型,下游终端客户的考核标准已从单纯的换热效率,扩展到全生命周期稳定性、批次一致性、零渗漏风险和长效抗老化等综合指标。传统粗放型制造工艺已难以支撑国产较高要求液冷构件的进口替代进程。
真空扩散焊炉作为高性能液冷制造的核心热工装备,通过工艺原理升级,解决行业长期存在的热阻不稳定、易腐蚀、易渗漏、精度不足等问题,为高精度、高可靠液冷散热器的国产化研发与量产提供了关键装备支撑。