

联系电话
13631572573


液冷板这几年在新能源汽车和数据中心散热里用得越来越多,加工量上来以后,渗漏和变形成了影响成品率的两个主要问题。一块液冷板钎焊完,试压发现某处渗漏,整板返工或者直接报废;焊完以后板面翘曲变形,装到散热器上贴合不好,散热效率就打折扣。工艺路线选不对,这两个问题会反复出现。真空钎焊炉和高频感应焊是液冷板加工里两种常见工艺,加热方式、焊接环境、变形控制各有特点,把这两者的区别和适用场景理清楚,选对工艺路线,渗漏和变形问题就有了解决路径。
一、两种工艺的加热方式差别
高频感应焊靠感应线圈在工件局部产生涡流,把焊缝区域快速加热到钎焊温度。加热速度快,局部热输入集中,适合焊缝短、结构简单的工件。但正因为是局部加热,焊缝周围的母材和焊料受热不均,温度梯度大,操作不当时容易出现焊缝不饱满或者热影响区变形。
真空钎焊炉是把整个液冷板放进炉腔内,整体加热到钎焊温度。炉内温度场均匀,工件各部位同步升温,没有局部急冷急热。焊缝在真空环境下成型,不需要焊剂,焊料靠毛细作用均匀铺展到接缝里。整体加热的好处是热应力小,工件变形相对可控,焊缝质量也更稳定。
两种加热方式对操作人员的依赖程度也不一样。高频感应焊对焊工经验要求高,线圈位置、加热时间、温度控制都靠人掌握,不同焊工做出来的焊缝一致性差。真空钎焊炉把工艺曲线写进程序,自动运行,只要参数设定合理,每炉结果一致,对人工经验依赖低。
二、渗漏问题怎么控制
液冷板渗漏的根源,是焊缝内部有气孔、未焊透或者夹渣。高频感应焊因为加热时间短,焊料来不及充分铺展就冷却了,容易出现局部未焊透。焊接过程中如果保护不到位,焊缝氧化,也会形成夹渣。这些缺陷肉眼看不到,试压时才暴露。
真空钎焊炉在这方面有天然优势。真空环境下焊缝不氧化,不需要焊剂,从源头避免了焊剂残留带来的夹渣问题。整体加热让焊料有足够时间熔化和铺展,毛细作用把接缝填满,焊缝致密。批量生产时,只要把升温曲线、保温温度、保温时间设定好,每炉焊缝质量都能保持一致。
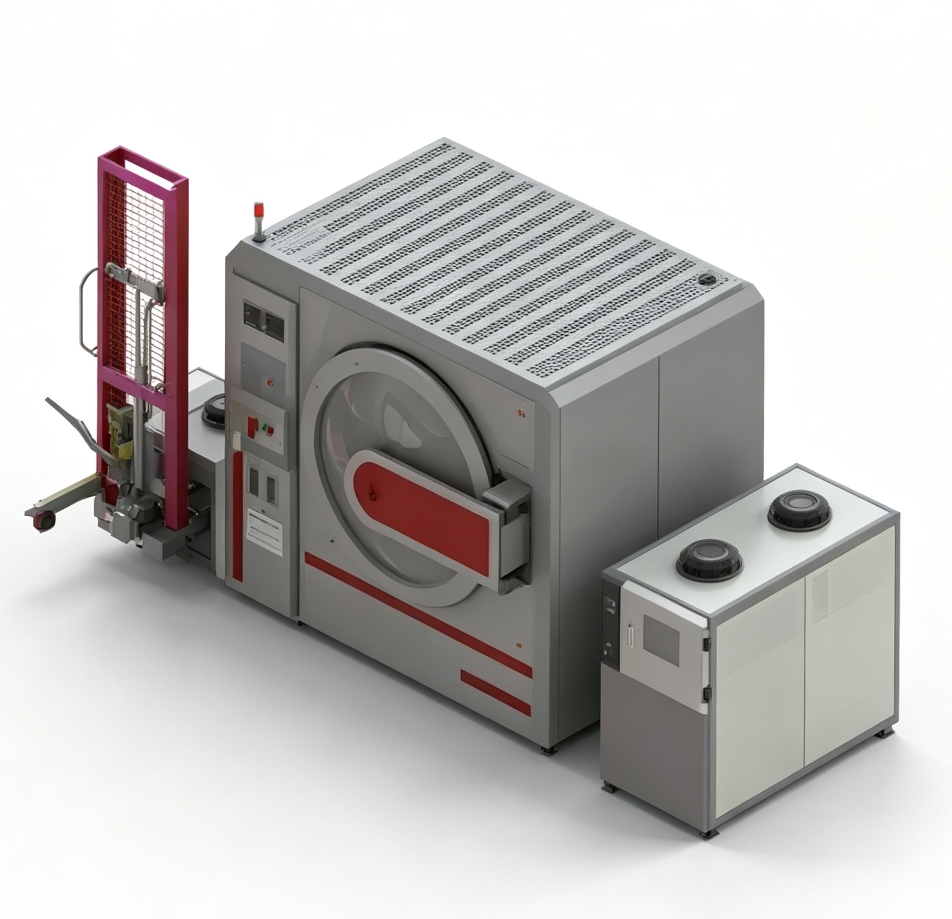
控制渗漏还要看工件设计。焊缝间隙要控制在钎焊毛细作用范围内,间隙太大焊料填不满,太小焊料流不进去。液冷板流道结构复杂,设计时就要考虑钎焊工艺性,不能只从流道效率角度设计。工件表面清理也要到位,氧化膜和油污没除干净,再好的工艺也焊不好。
三、变形问题怎么治理
液冷板变形多发生在薄板结构上。高频感应焊局部加热,焊缝附近温度高、周围温度低,冷却时收缩不均匀,板面就翘起来。薄铝板尤其是这样,焊缝一拉,整板就弯。 针对复杂工件,真空铝钎焊炉的均匀加热特性更具优势。
真空钎焊炉整体加热,工件各部位温度均匀,热应力小。焊后随炉缓冷,变形比局部加热小得多。但整体加热也不是说就没有变形,薄板如果装夹不当,或者炉内温度分布不均匀,还是会出现翘曲。解决办法是用工装夹具把液冷板压紧,限制自由变形,焊完冷却到室温再松夹。
温场均匀性对变形影响很大。同一炉里不同位置温度不一样,工件受热不均,变形就不一致。选真空钎焊炉时要看温场均匀性,最好做到±5℃以内,批量生产一致性才有保证。升温速率也要控制,太快热冲击大,变形风险高。按材料推荐的升温速率走,慢一点但稳。
四、怎么选工艺路线
高频感应焊适合单件或者小批量、焊缝简单的工件。设备投入小,灵活性高,改个结构很快就能焊。但批量生产一致性差,质量靠人盯,返修率高。
真空钎焊炉适合批量生产、结构复杂、对焊缝质量要求高的液冷板。设备投入大,但批量摊下来单件成本低,焊缝一致性好,返修率低。新能源汽车和数据中心的液冷板批量供货,基本都走真空钎焊路线。
选设备时不要只看价格,要看温场均匀性、真空度稳定性和工艺支持能力。液冷板钎焊涉及铝合金、不锈钢等不同材料,焊料选型、升温曲线、保温时间都要调试,厂家能不能配合做工艺验证很重要。
液冷板渗漏和变形问题,根源往往在工艺路线和设备选型上。选对了加热方式和炉子,这两个问题就能从工艺层面控制住。东莞市志远工业设备有限公司在真空钎焊炉这条线上有多年经验,液冷板钎焊炉支持客户带样件来厂做工艺验证,先试焊看结果再定设备,减少选型阶段的试错成本。 志远工业设备提供真空箱式气氛炉、真空铝钎焊炉等设备,配套完善的售后技术支持。