

联系电话
13631572573


真空热压炉和普通真空炉不一样,它不光要在真空里把工件加热到软化温度,还要通过上下压头施加压力,让粉末或坯料一边受热一边被压成特定形状。金刚石复合片、功能陶瓷、硬质合金这类材料,单靠真空烧结往往致密化不够,得温度和压力配合着来。要把这两件事同时做稳,炉体结构就得讲究。下面从炉壳、发热体到液压系统,把立式真空热压炉的结构捋一遍。
一、立式双层水冷炉壳怎么扛住高温
真空热压炉的炉壳通常做成立式双层夹套结构。内层是不锈钢圆筒,直接面对炉膛高温,要承受真空和气氛腐蚀;外层是碳钢,起结构支撑作用。两层之间走冷却水,把炉膛辐射过来的热量及时带走,保证炉壁表面温度不超过60度左右,既能保护操作人员安全,也防止炉壁长期高温变形。这种双层水冷设计,是热压炉能在高真空下长时间运行的基础。
炉体上还布了各种孔道:红外测温孔、保护气氛通气口、热电偶孔、抽气孔、观察孔。铂铑热电偶在升温到温后能自动退出,避免长期高温烧损;红外测温孔的玻璃用气体吹扫防雾,保证非接触测温看得清。这些孔道看着零散,每个都对应一个功能,缺了哪个,控温或气氛控制就会受影响。
冷却水回路的设计也有讲究。进出水要分路布置,上、中、下各段炉壁单独回水,这样哪一段水流量变小了能马上发现,不会整段串在一起看不出问题。回水温度设上限,超过了PLC就报警并切断加热,防止某一段水冷失效把炉壁烧穿。北方冬天停炉后还要把夹套内的水放干净,避免冻裂。这些细节在结构设计时就要考虑进去,事后再加改造成本很高。
二、炉盖、炉底和压头怎么配合
炉盖是整个设备操作和密封的关键。炉盖内外封头之间走水冷,通过启闭机构升降,升启行程一般在10到15毫米。炉盖上装有压头、压力传感器、排气隔膜阀和锁紧装置。压头负责把压力传到石墨模具上,压力传感器实时反馈压力大小,锁紧装置保证炉盖压紧密封,不出现泄漏。

炉底同样是内外封头加水冷,固定在炉体底部,上面布有电极引入、下压头、进气隔膜阀和可调节高度的位移传感器。炉架的上梁和立柱作为上下压头的支座,整个加压框架要足够刚性,不然加压过程中横梁变形,压力就传不准。上下压头一般用高强度石墨做,既耐高温又有一定自润滑性,和石墨模具配合时不会粘料。 批量生产时,真空管式炉的连续作业能力可以提升整体效率。
三、石墨发热体和隔热屏
炉膛内部的加热区由石墨发热体、石墨毡和石墨筒隔热屏组成。石墨发热体作为内热元件,升温快、耐高温,适合热压炉这种需要快速升到高温的工况。石墨毡和石墨筒构成多层隔热屏,把热量限制在炉膛内部,减少向炉壁的辐射,既节能又保护炉壁水冷系统。这种全石墨内热结构,工作温度可以做得比较高,满足金刚石复合片、陶瓷材料的烧结温度要求。
石墨件在使用中会逐渐消耗。石墨发热体长期在高温真空下工作,表面会慢慢变细、电阻变大,到一定程度就要更换。石墨毡用久了会板结、掉渣,隔热效果下降,升温能耗也跟着涨。每次开炉检修时,把发热体电阻和出厂值对比一下,把石墨毡状态看一眼,做到心里有数。石墨件价格不低,没必要等烧断才换,但也不用动不动就整批换新,根据实际状态分批更换,使用成本能控住。
四、液压自动调压是热压的核心
热压炉和普通真空炉最大的区别,就是液压加压系统。液压系统通过电动输入,自动调节压头压力,按照工艺曲线在不同温度段施加不同压力。粉末坯料在加热软化过程中会收缩变形,压力要跟着工艺动态调整,手动调压根本跟不上。自动调压保证压力曲线和温度曲线按预设配合,坯料在合适的温度下被压到合适的致密度。
位移传感器实时测压头位移,间接反映坯料收缩量,配合压力反馈,整个加压过程可记录、可复现。这对做新材料研究和批量生产都很重要——同一批工艺参数跑出来的产品,一致性才有保障。液压系统还要有过载保护和保压功能,防止超压压坏模具或设备。
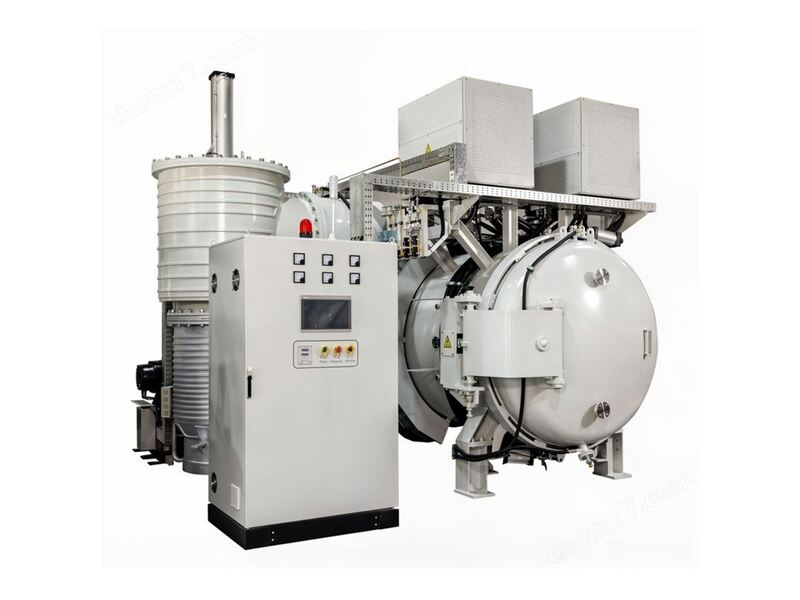
真空热压炉的结构,本质是把真空加热和机械加压两件事在一个密闭炉体里协调好。双层水冷炉壳扛高温,石墨发热体和隔热屏管加热,上下压头和液压系统管加压,各部分配合到位,温度和压力曲线才能按工艺走。东莞市志远工业设备有限公司做真空热压炉这些年,围绕金刚石复合片、功能陶瓷的工艺需求,把炉体刚性、调压精度和隔热结构反复打磨,让设备在高温高压下运行得稳。 志远工业设备提供真空箱式气氛炉、真空铝钎焊炉等设备,配套完善的售后技术支持。