

联系电话
13631572573


真空炉的操作是一条有时序的流水线,从工件处理到停机收尾,每个阶段都有必须满足的条件,前一步没做到位,后一步就容易出问题。不少新操作工以为按按钮就行,真上手才发现,抽真空顺序错了会烧泵,真空度没到位就通电,工件直接氧化报废。设备厂家给客户做培训时,习惯把整条流程拆成几个阶段讲,每一步讲清楚为什么这么做、不这么做会怎样。下面按顺序捋一遍从开炉准备到取料停机的完整过程。
一、开炉前把准备工作做扎实
开炉前第一件事是工件清洗和干燥。工件要先酸洗去掉表面氧化皮,再清水漂洗干净,最后烘干。表面残留的酸液和水分,在高温真空下会变成污染源,不光影响工件表面光亮,还会腐蚀炉膛和发热体。复杂形状件、盲孔件尤其要留心,残液残水靠抽气抽不干净,必要时要延长烘干时间。清洗烘干后的工件要尽快入炉,别在车间露天搁太久,避免二次吸潮。
第二件事是查水、电、气。确认冷却水阀门打开、流量正常,压缩空气压力在规定范围,电源电压稳不稳。再扫一眼炉门密封面有没有异物,密封圈状态好不好。第三件事是测炉门绝缘电阻,炉门和电极部位的绝缘电阻要大于22千欧,低于这个值说明绝缘件受潮或积碳,通电后会漏电打火,得先烘炉驱潮,不能硬开。第四件事是把气冷阶段的充压设定提前调好,别等到冷却环节才现设。
二、抽真空的顺序一步都不能错
抽真空是整个操作里最讲究顺序的一步。正确顺序是机械泵先开,再罗茨泵,最后扩散泵。先用机械泵把炉膛从大气压抽到粗真空,等炉膛压力降到约133帕以下,才能启动罗茨泵,罗茨泵负责把压力进一步抽到中真空段。前级真空度稳定后,再启动扩散泵,扩散泵要预热一段时间才能达到额定抽速。这个顺序不能反,罗茨泵和扩散泵都不能在大气压下直接启动,强行启动会把泵体烧坏。
抽真空过程中要盯着真空计读数,看下降是不是平滑。如果降到某个值就卡住不动,说明有泄漏或者放气量大,得停下来排查,不能硬往下走。真空度达到工艺要求后,才能开始升温。升温阶段按设定曲线走,分段升温、分段保温,既保护发热体和耐火材料,也让工件内外温度均匀。升到工作温度后保温,保温时间按工艺定,期间盯着温度曲线有没有飘。
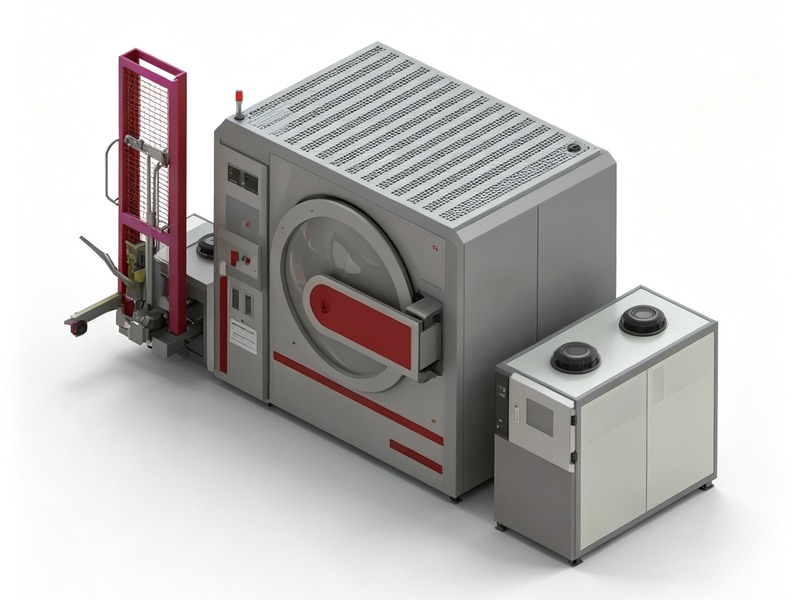
这里有个细节值得提醒:抽真空到升温这段时间,不要着急加快节奏。工件刚进炉时表面会吸附一层水汽和气体,抽气初期真空计读数下降快,到一定压力后反而变慢,这是材料放气的正常现象,需要再抽一段时间让它平缓下来。操作工看到读数卡一下就以为漏气,反复开机关机,反而耽误时间。正确做法是按工艺要求给到足够的抽气时间,等真空度稳定在规定范围内再升温,后面整炉的重复性才好。 针对复杂工件,真空钎焊炉的均匀加热特性更具优势。
三、冷却和取料停机的收尾
保温结束后进入冷却阶段。真空冷却速度慢,需要快冷的工件要充入保护气进行气冷。打开气冷阀门充入氮气或氩气,启动气冷风扇加速对流,把工件从高温快速拉下来。冷却到设定温度后,停止加热和充压,让炉膛继续降到接近室温。这一步急不得,工件温度太高就开炉,遇空气会氧化,还可能因为温差大引起变形。
温度降到安全范围后,先破真空充入保护气到接近常压,再开炉门取料。取料时注意工件还带余温,戴好防护用具。取完料做好本炉记录:炉号、工艺曲线、保温时间、真空度、出件温度。停机时按顺序关停泵组,先关扩散泵让它继续冷却,再关罗茨泵,最后停机械泵,关闭冷却水和电源。日常还要把炉膛清理干净,检查密封圈和发热体状态,为下一炉做好准备。
四、操作里最容易栽跟头的几个点
实际操作中,新手上手最容易在几个地方出问题。一是抽真空跳步,真空度没到就启动罗茨泵或扩散泵,几次下来泵就坏了。二是工件没烘干就入炉,轻则真空度抽不下去,重则污染炉膛。三是冷却不充分就开炉,工件高温遇空气氧化变色,一炉料白烧。四是停机顺序反了,扩散泵没停冷却就断水断电,泵油会氧化结焦。把这些关键点写在操作规程里,每次开炉对照着过一遍,就能少出很多事。
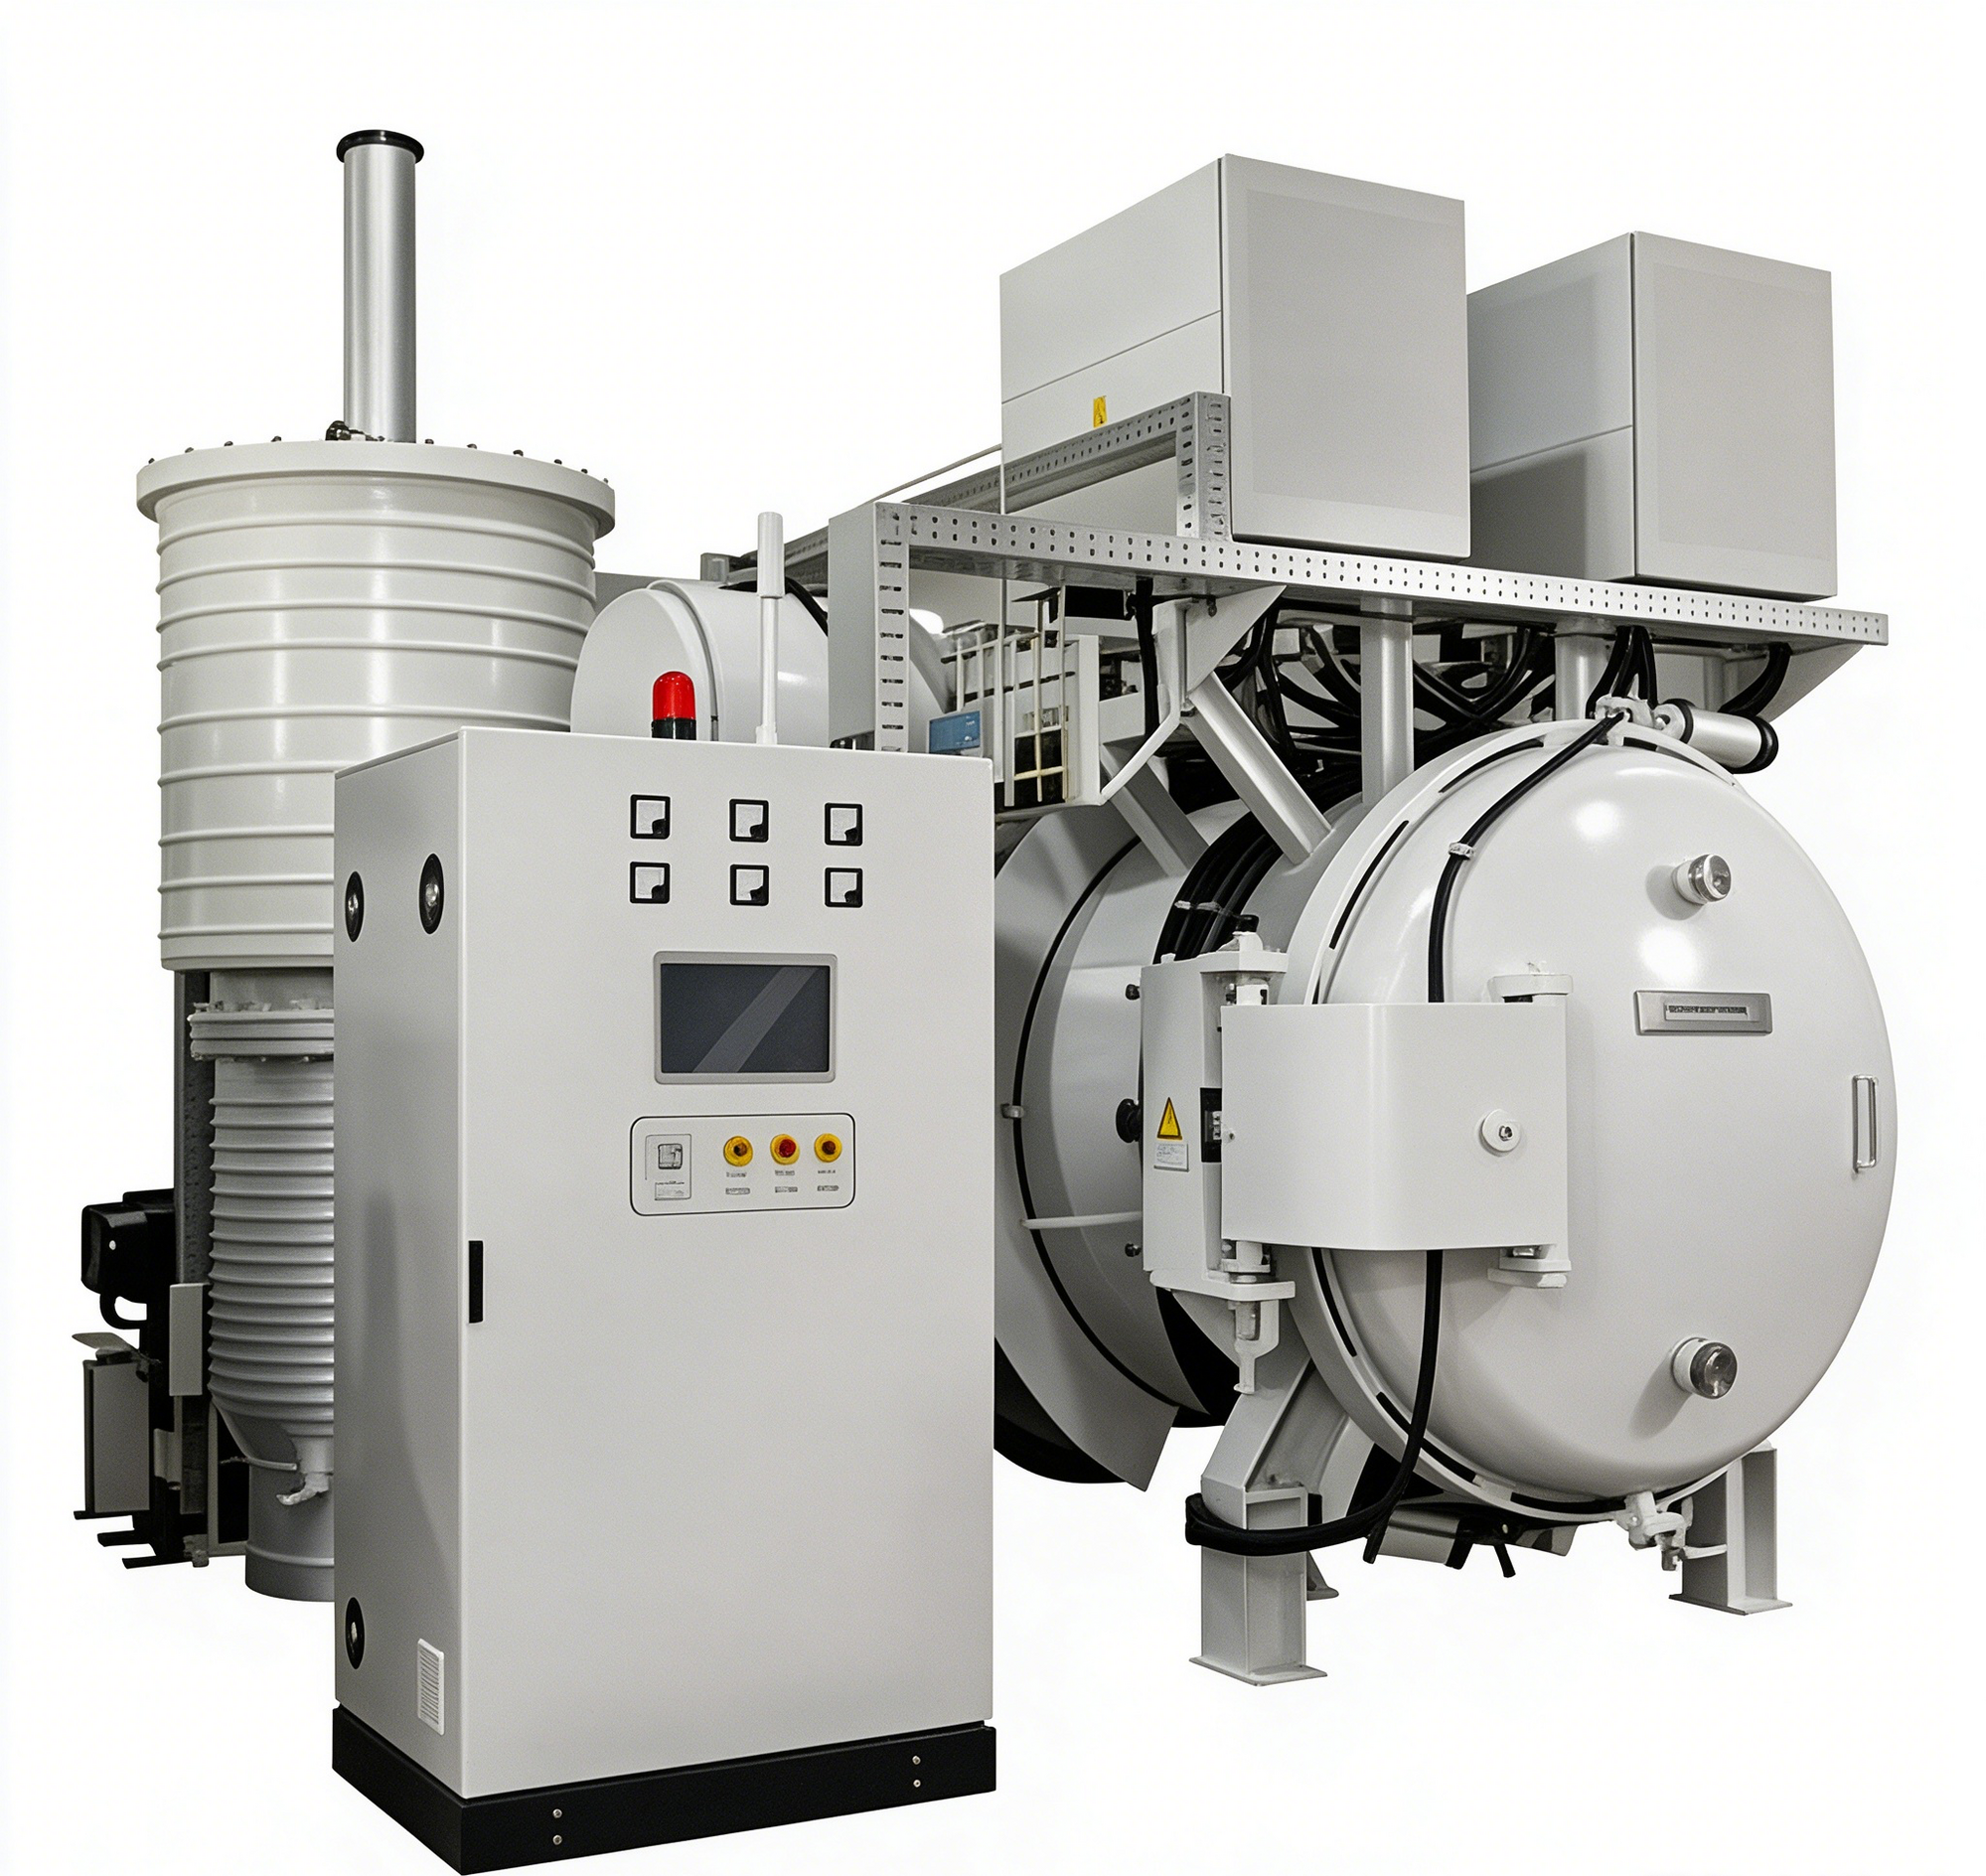
真空炉操作看着是按按钮,实则每一步都有时序和条件。操作工把流程吃透,设备才能用得稳、用得久。东莞市志远工业设备有限公司在交付设备时,会把这套操作流程整理成规程交到客户手上,现场带操作工实操几遍,把抽真空顺序、冷却取料、停机收尾这些关键环节讲透,让客户回去就能独立上手。 公司产品覆盖真空渗碳炉、真空热压炉等多种类型,欢迎咨询了解。