

联系电话
13631572573


真空热压炉同时具备高温、真空和压力三个要素,操作者只要在某一步省了检查,后果往往比普通炉子更严重。它不像普通箱式炉那样"通电能烧",冷却水没接好、样品放偏了、断电顺序错了,都可能伤到设备或者人。把安全操作规程拆成开机、装样、运行、收尾四个环节,每一步该看什么、该等什么写清楚,操作才不会凭感觉。
一、开机前先把水路和电路理顺
真空热压炉开机的顺序有讲究,不能上来就按加热。第一步永远是开冷却水。炉体的电极、密封法兰、观察窗都靠水冷降温,如果冷却水没通或者水压不够,高温下密封圈会烧坏、电极会过热。开机前要先看循环水泵运转是否正常,水压表读数在不在规定范围,进出水管有没有堵塞或者泄漏。水路确认没问题,再去开控制柜电源,这一步不能颠倒。
电路检查同样不能省。看电源线和控制线接头有没有松动,接地是不是牢靠。热压炉有加压油缸,液压系统也要先看油位够不够、油管有没有渗油。很多故障都是开机前漏看一眼,运行到一半水压报警、油压不够,被迫紧急停机。把开机前这几项走一遍,多花一两分钟,后面能少出很多麻烦。新手尤其要按顺序来,别凭"上次就是这么开的"跳过检查。
二、装样环节,模具和样品要放正
装样是热压炉最容易出操作问题的一步。样品要放进石墨模具里,上下压头要对中,不能偏。一旦样品放偏,加压时压力分布不均,轻则样品压偏、石墨模具开裂,重则压头受力歪掉损伤设备。装炉前要把模具和压头擦干净,避免残留粉料影响导电和传力。样品和加热元件之间要留出安全距离,不能贴到加热带上,否则局部过热会烧坏元件。
装样还要注意容量。炉膛和模具都有额定装载量,不能为了省事一次塞太多。粉料装得太满,加压时溢出,污染炉膛和电极;样品堆得太高,上下温度不均。装完样要把炉内清理一遍,掉进去的粉料要吸干净,关门时确认密封圈上没有异物。炉门关上后,先做一次空抽真空,确认系统没有明显泄漏,再开始正式抽真空升温。这一步看似多此一举,其实是在给整炉工艺上保险。
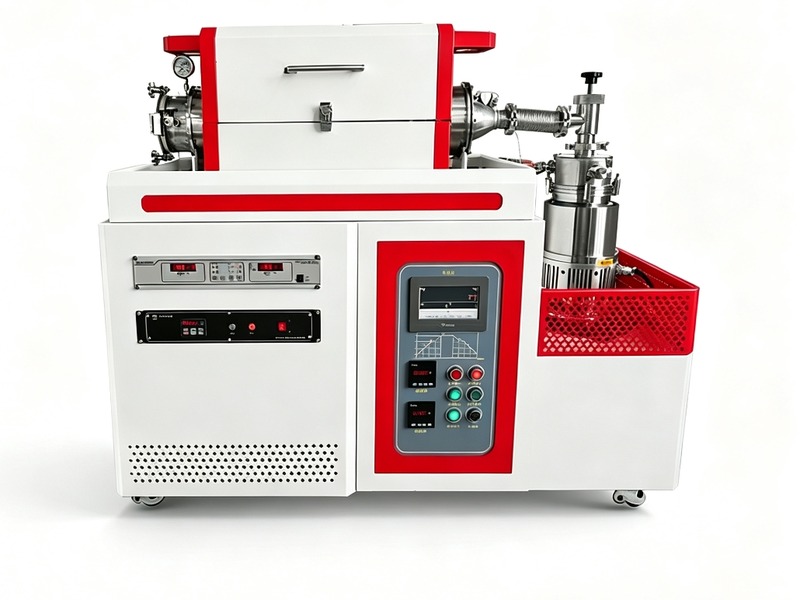
三、运行中盯住真空、温度和压力三个数
热压炉运行时,操作者不能离开现场太远。真空度、温度、压力这三个参数要盯紧。真空度抽不到位,说明系统有漏,继续升温会氧化样品;温度偏离曲线,要查加热元件和热电偶是不是正常;压力加得太快或者到了上限,液压系统要及时泄压。运行过程中绝对不能去开炉门,高温高压下开门既危险又破坏真空。 针对复杂工件,真空铝钎焊炉的均匀加热特性更具优势。
升温段和加压段要配合好。一般是先升温到一定程度再开始加压,不是一上来就压。具体温度点和压力大小由工艺决定,但操作者要知道每个阶段该做什么:什么时候开始加压、压力升到多少、保温保压多久。这些参数要提前写在工艺单上,不能现场凭感觉调。中途如果出现报警,先看报警代码是什么,是水压低了还是真空掉了,按操作规程处理,别一慌就直接拉总闸。
四、收尾:冷却到位再断电取样
热压炉结束加热后,不能马上开炉。炉膛温度还很高,里面如果有残余压力和真空,贸然开门会进空气氧化样品,也容易烫伤人。正确做法是停止加热,让炉体自然冷却,继续保持冷却水和真空。等温度降到安全范围、真空和压力都泄放到位,再按程序放气、开炉取样。这个冷却过程不能急,急着取样往往是工件出问题的开始。
断电顺序也要记住:先关加热、再关控制电源,最后断总电源,冷却水要等炉体冷却下来再关。如果太早关水,炉体余温还没散掉,密封件和电极容易因为过热受损。取样出来后,要把炉膛清理干净,模具归位,关好炉门,把水压、油压恢复到待机状态。一台热压炉用得久不久,很大程度上取决于收尾这几步走得规不规范。
安全操作规程不是写在墙上的摆设,它是用一次次小事故换来的经验。冷却水、样品装载、运行监控、冷却断电,每一步都有它存在的道理。把这些动作固化成习惯,操作热压炉就不容易出岔子。东莞市志远工业设备有限公司在真空热压炉的设计上也把安全保护系统考虑在内,水压、超温、超压都有相应的报警和联锁,客户在使用中要把这些保护功能用好,别图省事把联锁旁路掉,设备的安全设计才真正起作用。 东莞市志远工业设备有限公司主营真空钎焊炉、真空箱式气氛炉等系列产品,可根据客户工艺需求定制方案。