

联系电话
13631572573


气压烧结炉是近几年在陶瓷和硬质合金行业里用得越来越多的一类设备。它和普通真空烧结炉的区别在于,烧结过程中可以充入高压氮气或者氩气,在高温高压的气氛环境下完成材料的致密化。氮化硅陶瓷球、陶瓷刀具、氮化铝基板这些材料,用普通真空烧结很难烧到足够高的致密度,必须靠气压烧结的压力辅助。这篇文章从结构紧凑、脱蜡能力和保温设计这几个角度,把气压烧结炉的优势讲清楚。
一、结构紧凑能耗低的设计思路
气压烧结炉因为要承受高温下的气体压力,炉壳必须设计得很厚实,一般用高强度合金钢锻造或者厚钢板卷制焊接而成。传统的气压烧结炉体积庞大,一个几立方米炉腔的炉子,整台设备占地可能要十几平方米。现在的新式气压烧结炉在结构上做了很多优化,把真空系统、充气系统、冷却系统都整合到炉体旁边的紧凑机架里,整体占地面积比老款缩小了三分之一左右。
结构紧凑带来的直接好处就是能耗降低。炉子的外表面积小了,散热损失就少了。同样的有效加热区,老款炉子升温一百度需要四十分钟,新款可能半小时就够了,省下来的都是电费。冷却速度也快,因为高压气冷系统的风机功率和导风结构都优化过,烧结完成后充入高压气体配合大功率风机强制循环,工件能在一两个小时内从一千多度降到两百度以下,比老炉子的自然冷却快了好几倍。
气压烧结炉的炉盖一般采用气动快开结构,一个气缸就能把几百公斤重的炉盖抬起来,不需要像老式炉子那样用大螺栓一圈一圈拧紧。换产品的时候开炉关炉都快,节省辅助时间。炉盖和炉体之间用多层金属密封圈或者氟橡胶密封圈密封,配合水冷法兰,保证高压气体不漏。
二、脱蜡能力为什么重要
很多陶瓷和硬质合金的成型工艺是先把粉末和成型剂混合,压成毛坯再烧结。成型剂一般是石蜡、橡胶或者聚乙烯类的有机物,烧结前必须把这些成型剂从坯体里脱除干净,否则烧结时这些有机物分解产生的气体会在坯体里形成气孔,影响产品的致密度和强度。脱蜡工艺做得好不好,直接决定了烧结成品率。
气压烧结炉的脱蜡系统比普通真空炉完善很多。它有专门的收蜡装置,在低温阶段通过控制炉内压力和气氛流量,把从坯体里挥发出来的石蜡蒸气抽到收蜡罐里冷凝收集,而不是让这些蒸气跑到真空泵里污染泵油。好的脱蜡工艺能把成型剂残留率控制在很低的水平,烧结出来的产品表面光洁、内部致密。
脱蜡的温度曲线要根据成型剂的种类来设定。石蜡的熔点低,一般在两百度左右就开始挥发;橡胶类的成型剂分解温度高一些,要到三百度以上。气压烧结炉的控制系统可以分段编程,在脱蜡阶段保持较低的升温速率,让成型剂缓慢均匀地从坯体里扩散出来,不会因为升温太快导致坯体开裂。收蜡率高的设备,不仅产品质量好,真空泵也不容易被污染,维护成本低很多。
三、三明治保温筒的结构特点
气压烧结炉的保温层设计是个技术重点。因为炉腔内要承受高压气体,保温层不能用普通的耐火砖或者纤维板,否则高压气流冲击下会碎裂掉渣。现在主流的做法是用碳纤维复合材料做保温筒,也就是常说的CFC材料。这种材料重量轻、强度高、耐高温,在一千八百度以下都能稳定使用,而且不怕高压气流冲刷。
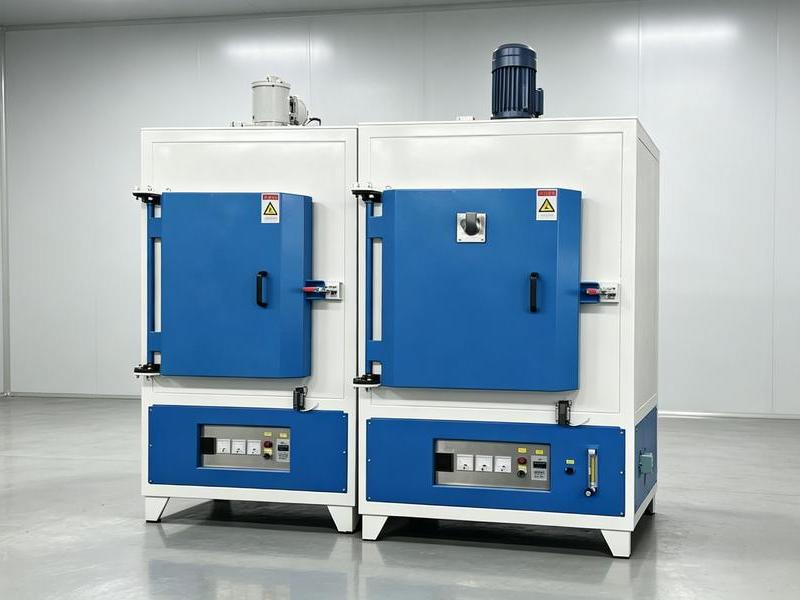
三明治结构的保温筒,就是内外两层CFC板中间夹一层隔热材料。外层CFC板承受高压气体的冲刷,保持整体结构不松散;中间的隔热层用硬质碳毡或者氧化铝纤维,负责把炉腔内的热量拦住不让它散到炉壁上;内层CFC板直接面对加热元件和工件,保护中间隔热层不被高温辐射损伤。这种三层结构比单层CFC板的保温效果好很多,热量损失小,省电。 批量生产时,真空管式炉的连续作业能力可以提升整体效率。
门台阶设计也是保温的一个细节。炉盖和炉体配合的地方,不是简单的平面接触,而是做成多级台阶结构。热量从炉腔内部往外传,要拐几道弯才能到达炉壁的水冷夹层,这样通过接触传导损失的热量就少了。台阶处也填充了保温材料,配合密封胶圈,既能保证高压不漏气,又能减少热损失。
四、控制系统和自动化水平
气压烧结炉因为工艺复杂——脱蜡、抽真空、充高压气、升温、保温、高压气冷——靠人工手动操作很容易出错,所以现在的设备都配了全自动控制系统。双工控机的配置,一台负责工艺运行控制,另一台负责数据记录和备份,主控制机出问题了备用机可以顶上,不会因为控制系统故障导致整炉产品报废。
工艺曲线可以编程存储,不同产品对应不同的工艺配方,操作工只要调出对应的配方按启动就行。温度、压力、真空度这些参数都会实时记录,存在硬盘里,可以随时调出来看历史曲线,也可以导出做工艺分析。设备还支持远程监控,厂家的技术人员通过网络就能看到设备的运行状态,出了问题远程诊断,减少现场服务的等待时间。
一键启动的功能让操作变得简单。以前开一台气压烧结炉,要先开机械泵抽真空、再开扩散泵预热、然后开加热升温、到了脱蜡阶段还要调节气流量、保温结束了再充高压气冷却——十几步操作,新工人学半个月还记不全。现在把这些步骤都编在程序里,选好配方按一下启动,设备自己按顺序完成,操作工只需要盯着屏幕看有没有异常就行。
五、不同规格的适配选择
气压烧结炉的尺寸规格覆盖很广,从实验室用的小型炉到批量生产用的大型炉都有。实验室炉的有效加热区可能只有一百毫米见方,一炉烧十几件试样,用于新材料的工艺摸索。生产型炉的有效加热区能到几百毫米甚至一米见方,一炉烧几百件产品。石墨发热体的形状也可以选,圆形或者方形,根据工件的形状来匹配,让加热更均匀。
选型的时候要考虑几个因素:工件的最大尺寸决定了有效加热区的大小;产品的烧结温度决定了发热体和保温材料的选型;工艺要求的最高气压决定了炉壳的强度等级;产量大小决定了炉子的规格。把这些需求理清楚,才能选到合适的设备,不会买大了浪费投资,也不会买小了产能不够用。
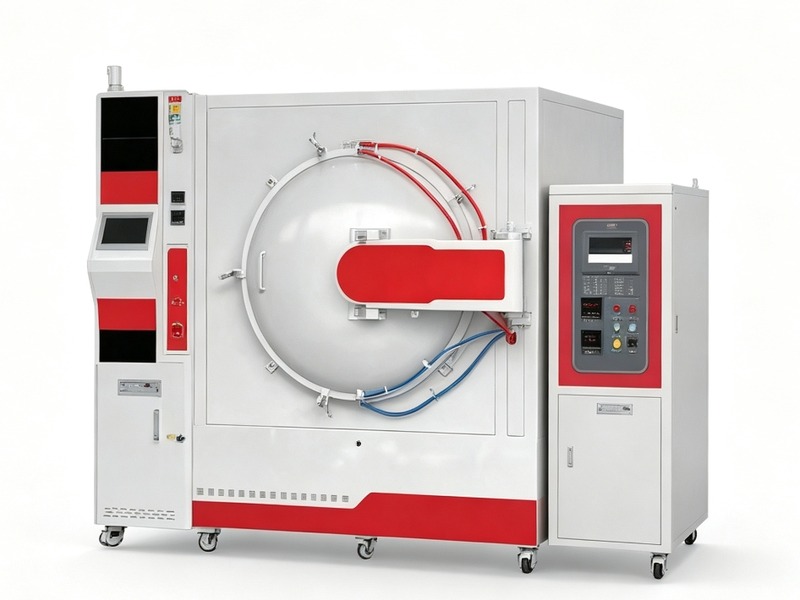
气压烧结炉的优势说到底就是三件事:结构紧凑省能耗、脱蜡能力保质量、保温设计护寿命。这几点做到位了,设备的使用成本和产品的成品率都会有明显改善。东莞市志远工业设备有限公司在气压烧结炉和真空加压烧结炉的设计上,把三明治保温结构、完善的脱蜡收蜡系统和全自动控制都做成了标准配置,从实验室小试到批量生产的不同规格都能提供,帮陶瓷和硬质合金行业的客户把烧结工艺做稳做好。 东莞市志远工业设备有限公司主营真空钎焊炉、真空箱式气氛炉等系列产品,可根据客户工艺需求定制方案。