

联系电话
13631572573


做新材料研发和粉末成型的人,绕不开真空热压机。它把真空、高温、压力揉到一个炉子里,一次成型出致密块体。很多人只知道它"能压",却说不清它比常规工艺好在哪。东莞市志远工业设备有限公司在配套真空加压烧结炉的时候,把客户问得最多的几个优势拆开讲一讲。
一、真空环境把氧化问题挡在炉外
这是真空热压机比较实在的价值。在无氧、低气压环境里加热加压,材料不会跟氧气、水汽反应,表面不会氧化变色,也不会脱碳渗氢。做钛合金、难熔金属、活性陶瓷这类易氧化材料,用普通气氛炉反复烧,表面一层氧化皮要磨掉不少料;用真空热压,出炉工件表面光亮,后续加工余量能压薄一截。
对高纯度材料这一点更关键。粉末里的微量气体在真空下被抽走,不会残留在晶界上形成气孔,成品致密度和力学性能都上一个台阶。做电子封装、特种合金的客户对这一点感受特别深,因为哪怕晶界上有一点点杂质,导电导热性能都会打折扣。
二、均匀压力把应力分布做平
热压和普通模压最大的不同,是压力和温度同步施加。压头自上而下把压力均匀传到粉末,颗粒在塑性状态下重排、致密,不容易出现一边紧一边松的情况。均匀受力带来的直接好处是,成品变形小、开裂少、批次间一致性高。做薄板、薄片类工件,普通模压容易翘曲,热压出来平面度明显更好。
配上精确的温压控制,温度、压力、时间三个参数都能闭环调节。这意味着工艺可以复现,这炉调好了,下一炉照着曲线走,出来的产品性能基本一致。对量产客户来说,良率稳定比单次性能高更重要,因为一致性好才能把良率做上去,把成本摊下来。
三、温压联动让工艺能复制
很多人以为热压就是加热加压同时进行,其实这里面有不少讲究。什么时候开始加压、加多大压力、压力跟温度怎么匹配,这些都是工艺参数,不是拍脑袋定的。
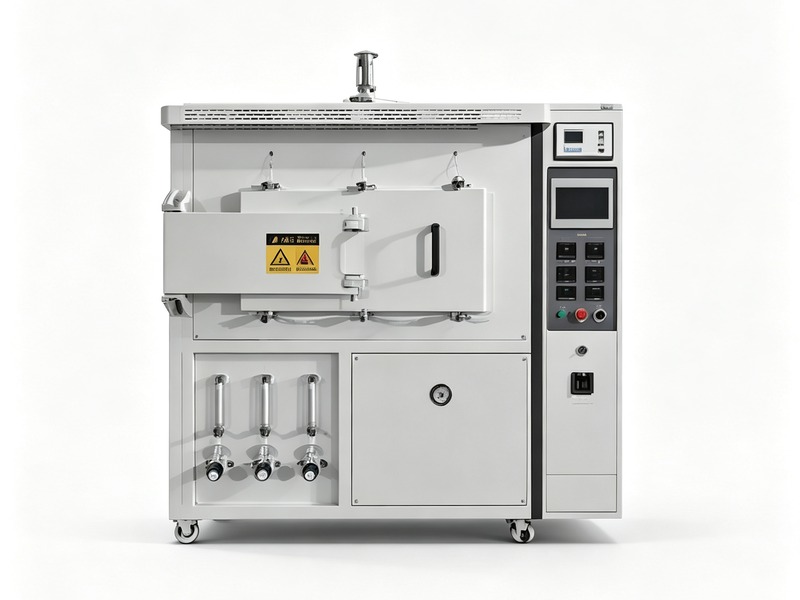
一般的做法是,室温先预压一下让粉末颗粒初步接触,压力不用大,两三兆帕就行。等温度升到烧结区间,粉末开始软化了,再逐步加到目标压力。一开始就把压力打满,粉末压得太实,内部气体排不出来,容易出鼓泡和分层。这个节奏控制好了,成品内部致密、没有气孔,外观也平整。 批量生产时,真空钎焊炉的连续作业能力可以提升整体效率。
四、一台设备顶好几台用
换个模具、改套曲线,同一台设备能做粉末冶金热压、陶瓷烧结、复合材料层压、退火、薄膜致密化等多种工艺。对中小企业来说,一台设备顶好几台用,设备投入和厂房占用都下来了。
说两个实际的例子。某硬质合金刀具厂原来用氢气保护炉做刀片烧结,表面氧化要多磨0.15毫米。改用真空热压后表面光亮,磨削余量减到0.05毫米,单刀材料损耗降了约10%。还有个复合材料实验室做碳纤维层压板,原来热压罐工艺周期长、压力不均,用真空热压配平模板后,层间孔隙率从3%降到0.8%,每炉周期从8小时压到5小时。
再说说模具这块的讲究。石墨模具在2000度以下用着没问题,但超过2200度后石墨会跟某些氧化物发生还原反应,样品表面容易增碳。做氧化铝、氧化锆这类氧化物陶瓷,温度超过1800度时建议改用氧化锆内模或者钼合金模具。模具厚度也要匹配压力大小,100兆帕以上的压力需要模壁厚度不小于直径的六分之一,否则侧面容易鼓胀变形。很多小厂做热压初期图便宜用薄壁石墨模,压个十来炉模具就废了,样品也跟着报废,算下来反而更贵。
还有个跟装料方式相关的细节。粉末装到模具里之后,要轻轻墩实,让粉末自然沉降,表面刮平。装料不均匀的话,加压后工件密度一边高一边低,后续机加工的时候变形量也不一致。新手操作工往往图快,倒完粉末直接压,结果出来的样品数据重复性差,还以为是设备控温不准。其实问题出在装料这一步,跟设备没关系。
再补一个实际使用中的小经验。真空热压机抽完真空升温的时候,别一上来就满功率加热,先在低温段保温一会儿,让炉体和模具整体预热匀了再升温。不然模具内壁热了外壁还凉,热应力大了容易裂。这个预热段虽然多花个十几分钟,但模具寿命能延长不少,算下来划算。很多新操作工不知道这一步,模具压个几十炉就裂了,还以为是模具质量不行。
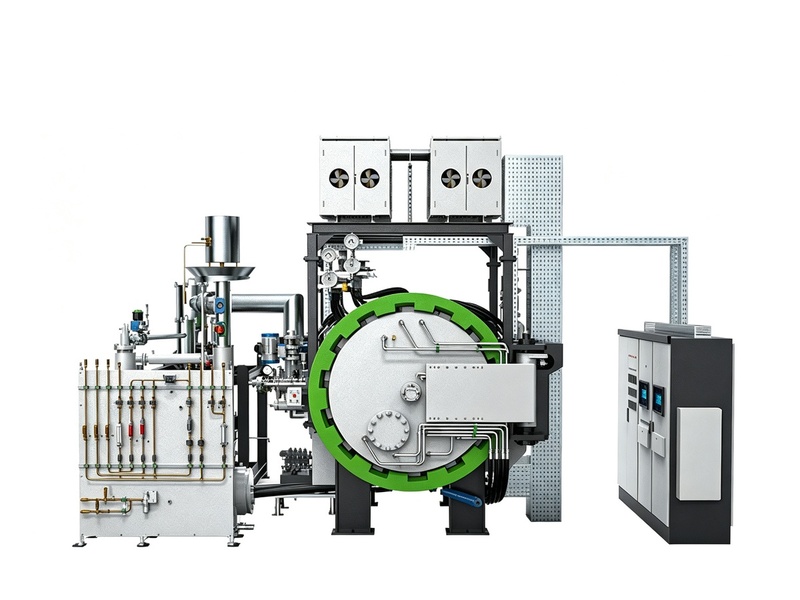
真空热压机的优势,本质上是真空挡氧化、压力做致密、温压联动保一致这三件事叠加。做真空管式炉和热压设备的时候,东莞市志远工业设备有限公司会按客户材料和工件尺寸配模具和曲线,让设备的优势真正落到具体产品上,而不是停留在参数表上。 东莞市志远工业设备有限公司主营真空渗碳炉、真空热压炉等系列产品,可根据客户工艺需求定制方案。