

联系电话
13631572573


半导体加工这行,对工具的要求跟普通机械加工根本不在一个量级。一片晶圆从晶棒切成薄片,再到边缘倒角、背面减薄,每一步都容不得马虎,崩个小缺口整片可能就废了。这里头金刚石工具是绕不开的主力,而它怎么固定到基体上,直接决定工具好不好用、能用多久。
一、电镀和烧结各有短板
目前金刚石工具制造主要走电镀和烧结两条路。电镀是用电镀金属把金刚石颗粒裹在基体表面,工艺成熟、成本低,做薄锯片方便。但本质是机械包裹,金刚石跟基体之间没有真正的化学结合,负荷一上去磨粒就容易掉。而且电镀层薄,金刚石出刃高度受限,容屑空间小,加工中容易堵,得频繁修整。
烧结是把金刚石和金属粉末混在一起高温高压压成型,结合强度比电镀好,寿命也长。问题是金刚石被埋在胎体金属里,出刃不高,锋利度得靠开刃维持;烧结温度高压力大,对金刚石本身有热损伤风险,细粒度的尤其敏感,做不了太薄的锯片,形状复杂度也受限。说白了电镀够锋利但不够牢,烧结够牢但不够锋利,还容易伤金刚石。半导体行业要的是又锋利、又牢固、批次还稳,这就把真空钎焊推到了台前。
二、真空钎焊凭什么胜出
真空钎焊就是在高真空环境里把钎料加热熔化,让它在金刚石颗粒和金属基体之间流动浸润,冷却后形成焊缝。核心优势有这么几条。一是真化学结合,钎料里加了钛、铬、钒这类活性元素,高温真空下跟金刚石表面碳原子反应生成碳化物,像碳化钛这层东西一头连金刚石一头连基体,形成冶金结合,把持力上去了,重负荷高冲击下也不容易掉粒。有数据显示钎焊金刚石出刃能到粒径的七成到八成,电镀一般不到三分之一,出刃高意味着锋利、容屑空间大、不容易堵。
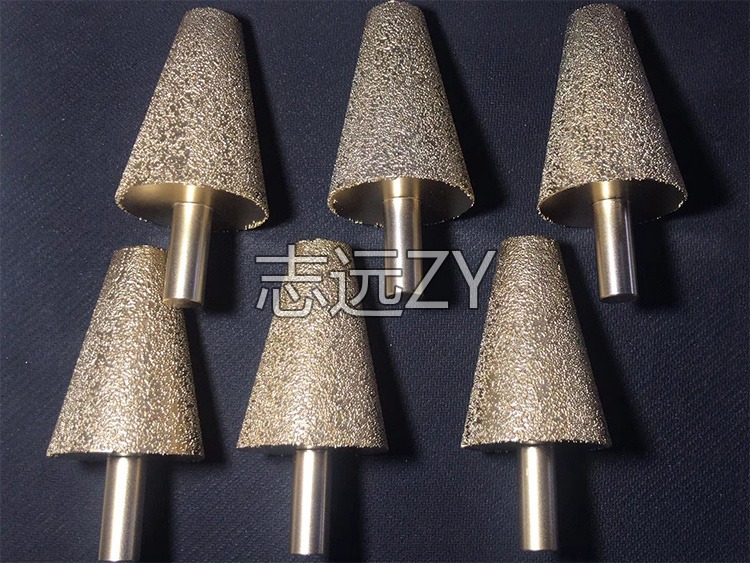
二是真空环境解决了氧化和热损伤。金刚石在空气中高温容易石墨化,活性元素钛铬这些也怕氧化,一氧化就没法跟金刚石反应。把炉腔抽到10⁻³帕以下,空气基本抽干净,钎料能充分润湿金刚石表面,焊缝干净致密,不用焊剂也没有夹渣气孔。真空炉温控精度高,多段程序升温能精确控制加热速率和保温时间,把金刚石热损伤压在合理范围。三是批次一致性好,闭环控制工艺参数可以存储复刻,升温曲线、真空度、保温时间都能记录,批量生产品质波动小,质量追溯也方便。 批量生产时,真空渗碳炉的连续作业能力可以提升整体效率。
三、设备硬指标和选型坑
工艺再好也得靠设备落地。真空钎焊炉不是随便一台高温炉就能干的。真空度要够,漏气率要低,不然活性元素氧化金刚石石墨化都压不住。温场均匀性更不能含糊,一炉装几十上百件工具,边角跟中心温差十几度,有的钎料熔化充分有的还没化开,品质就拉开了,好炉子会做多区加热和温场校准。金刚石钎焊温度窗口其实挺窄,温度高了热伤金刚石晶粒长大,温度低了钎料熔不透润湿性差容易虚焊,这就要求炉子温控精度高、升温速率可调、保温段灵活。冷却控制也不能忽视,降温太快焊缝裂,太慢效率低,好炉子会有可控冷却系统。
实际转型时还有几个坑值得留意。钎料别照搬别人配方,金刚石粒度、基体材料、加工工况不同,银基铜基镍基各有特点,活性元素配比得做工艺验证。别只看炉子最高温度,真空度、温场均匀性、温控精度、冷却能力对钎焊质量影响更大。前处理也不能省,金刚石颗粒和基体表面油污氧化层不清理干净,再好的炉子和钎料也白搭。另外工件装炉方式和工装配重也要考虑,钎焊时钎料流动方向跟重力、装夹姿态有关,摆得不对容易出现局部缺料或者堆料。
从成本角度算一笔账,真空钎焊设备初期投入确实比电镀线高,工艺开发也需要一段时间摸索,对操作人员技术水平有要求。但放到半导体工具这个赛道里看,良品率上去了、工具寿命拉长了、批次稳定了,综合成本反而更划算。尤其是晶圆尺寸越做越大,对切割倒角减薄工具的一致性要求只增不减,工具性能波动带来的加工良率损失,远大于设备初期投入。这也是不少工具厂宁可前期多投一点设备和工艺开发,也要往真空钎焊这条路线转的原因。
半导体往大尺寸高精度低损伤方向走,对工具的要求只会越来越高。真空钎焊金刚石工具结合强度高、出刃好、寿命长、一致性稳,在晶圆切割、倒角、减薄这些环节正被越来越多厂家认可。做这类工艺落地,选一台温场稳、真空足、程序灵活的真空钎焊炉是前提,东莞市志远工业设备有限公司在真空钎焊设备和配套工艺上有成熟积累,有需求的工具厂可以结合自身产品去做设备对接和工艺调试。 志远工业设备提供真空铝钎焊炉、真空加压烧结炉等设备,配套完善的售后技术支持。