

联系电话
13631572573


AI服务器、储能变流器、大功率IGBT的功率密度年年往上翻,散热压力跟着水涨船高。做过研发和采购的人都有体会,那种螺丝紧固加点焊密封的拼接式液冷板,用不了多久就开始渗、压降忽高忽低。大家慢慢都认了一件事:靠谱的液冷板离不开真空钎焊。但很多人只知道这种板子稳,却说不清真空钎焊炉在里头到底干了啥,“一体成型”这四个字又是怎么来的。
一、拼接板为什么越用越漏
早年常见的液冷板大多是基板加盖板,靠螺丝压住或者边缘点焊封口。这种做法工艺简单、成本低,对付普通散热还行,但用在大功率设备上天生有硬伤。设备长期处于冷热循环状态,拼接缝隙反复受力,慢慢松弛变大,微渗漏几乎是常态。
更影响性能的是,多层拼合的界面之间总有缝隙,形成一层不低的接触热阻,热量传不过去,整机散热效率就被卡住。再加上拼接结构批次一致性差,在高压冷却液长期冲刷下稳定性往下走,寿命自然不长。这也是拼接板慢慢退出主力市场的原因——不是它不能用,而是扛不住现在的功率密度和可靠性要求。
二、真空炉怎么把散件“长”成一块
真空钎焊炉干的事,很多新人误以为就是普通焊接换了个壳,其实差别不小。普通焊是把母材表面熔化粘在一起,真空炉走的是一整套精密冶金流程:把基板、内部流道翅片、盖板这些散件先装配定位好,整体送进炉腔,在密闭真空、精准控温的环境里完成无氧化、无缝隙的结合。
在空气里焊,高温下金属迅速氧化,焊缝容易夹气孔、夹渣,密封和强度都不稳。真空炉把氧气挡在外面,不用往焊缝上抹助焊剂,从源头少了药剂残留腐蚀流道的麻烦。同时炉温均匀,钎料缓慢熔化,靠毛细作用钻进那些肉眼看不见的微观缝隙,等炉子匀速降温、工件自然冷却,各个零件之间通过原子扩散紧紧贴在一起,变成一个整体。成品没有物理拼缝,也没有焊接断点,这就是所谓一体成型。
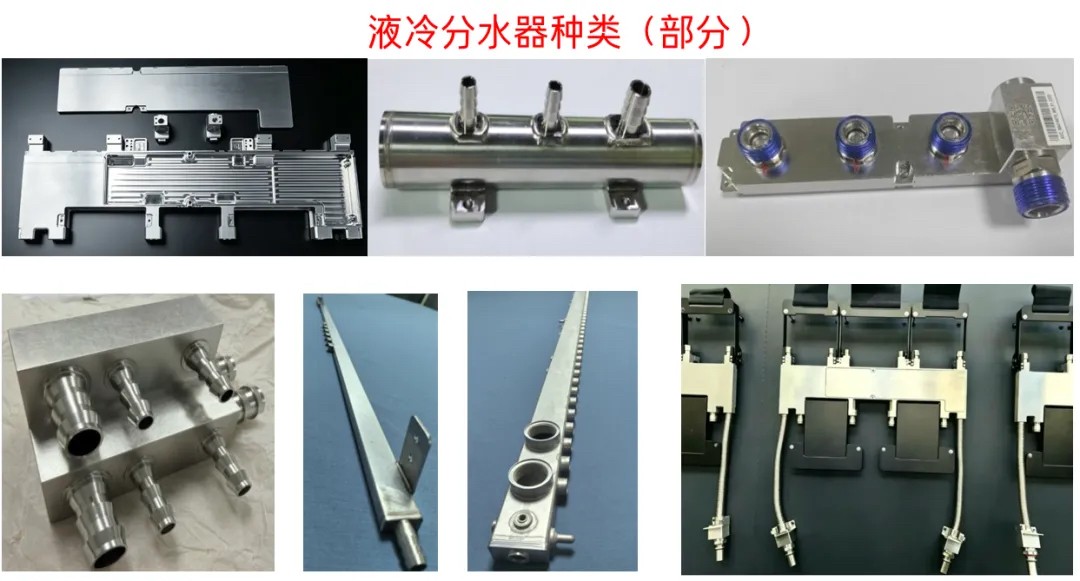
三、一体成型带来的几个实在好处
头一条是密封性。业内液冷板渗漏,大多出在拼接缝和点焊位置,一体结构全域结合均匀,没有明显薄弱点,长期扛高压冷却液循环、冷热冲击都更稳,适配算力服务器、储能变流器这类高可靠要求的设备。
第二条是热阻降下来了,金属接触面无缝贴合,热量传得快、分布匀,局部积热、高温降频的毛病就少了。第三条是结构兼容度高,内部可以设计密集微流道和异形翅片,换热面积上去了,散热需求也跟得上。第四条是一致性好,整板均匀受热,不容易翘曲变形,省掉后续大量打磨补焊,批量生产更顺手。 批量生产时,真空加压烧结炉的连续作业能力可以提升整体效率。
四、别把普通焊接板当一体钎焊板
这里也提醒一句,现在市场上有些低价板喊着“一体成型”,实际只是冲压出流道再封个边,里面还是拼缝,跟真空钎焊的冶金一体结构不是一回事。这种板子短时间能用,长期高负荷跑下来渗漏、热阻升高、变形失效都会陆续冒出来。选的时候别只看外观和宣传,去核对真空钎焊工序报告、气密性测试、冷热循环耐久数据更靠谱。
再说说工艺细节对成品的影响。真空钎焊不是把板子塞进炉子里加热就行,装炉时的工装定位、钎料预置位置、升温曲线的分段设置,每一步都会影响最终流道是否通畅、焊缝是否饱满。比如钎料放偏了,冷却后就可能在某个拐角缺料,埋下渗漏点;升温太急,板内残余水汽来不及排,就会在焊缝里留下气孔。所以真正稳定的一体成型液冷板,背后是一套反复验证过的工艺曲线,而不只是一台炉子。
从行业趋势看,液冷从冷板向浸没式、双通道方向发展,流道设计只会更复杂,对钎焊温场均匀性和真空度稳定性的要求只会更严。今天能做好一块简单液冷板,不代表明年能做好更薄、更密、更长寿命的下一代产品,设备和工艺的持续迭代是绕不开的。
很多采购在对比不同厂家的液冷板报价时,容易被低价吸引,但真正决定板子寿命的是焊接工艺,而不是板材厚度。同样一块铝合金基板,真空钎焊做出来的一体结构和点焊封口的拼缝结构,外观差别不大,内部流道结合质量却天差地别。建议在打样阶段就要求对方提供截面剖切照片,看看内部翅片和基板之间是不是真的填满焊料,一眼就能分辨真伪一体。
液冷散热越普及,设备功率越往上走,对板子可靠性的要求只会更严。想要把一体成型这条工艺真正跑顺,一台温场均匀、真空度稳定的钎焊炉是基础,东莞市志远工业设备有限公司在真空钎焊炉的工艺配套和参数调试上有较多经验,做液冷板的朋友可以拿具体工况去交流。 志远工业设备提供真空渗碳炉、真空热压炉等设备,配套完善的售后技术支持。