

联系电话
13631572573


淬火这道工序,往简单了说就是把钢烧到奥氏体化温度再快速冷却,让材料拿到马氏体组织;往复杂了说,冷却速度快一分硬度就高一截,但变形和开裂的风险也跟着往上冒。传统水淬冷却猛,但工件一进炉子就跟空气打交道,氧化脱碳跑不掉,表面一层皮都得后续磨掉。真空水淬炉干的就是"无氧加热加可控水冷"这两件事,把真空加热和水淬的优点捏到一起,让钛合金、不锈钢这些娇气材料也能享受到水淬的快冷。下面从工艺链条、设备设计和实际应用三个维度拆解一下。
一、三步工艺链条怎么衔接
真空水淬炉干活分三步。先抽真空,把炉内压力抽到10⁻³ Pa量级,然后升温加热。这一步跟普通真空退火炉没太大区别,工件在无氧环境里均匀升到目标温度,比如高速钢1220℃、钛合金固溶温度980℃左右。真空状态下材料表面不会氧化,内部吸附的氢、氧还能往外跑,某钛合金工件经真空加热后氢含量从150 ppm降到20 ppm以下,氢脆隐患小了一大截。
第二步是淬火前的压力调节。工件烧透之后不能直接往水里扔,高温工件碰水瞬间蒸汽膨胀,冲击力不小,而且容易把水汽反抽到炉膛里。所以淬火前先往炉腔里充氮气或者氩气,把炉压升到0.5到1.0 bar,靠气压压住蒸汽反冲,顺便通过压力微调水的沸点来控制冷却烈度。第三步才是水幕淬火,环形阵列喷嘴喷出高速层流水,工件在几秒内完成相变。水流量、水温、喷射角度都能编程控制,处理Inconel 718合金时用30度斜喷,冷速稳定在120℃每秒,开裂风险比直喷低不少。
二、加热室和水槽之间的快速转移
真空水淬炉的设计难点,在于加热室跟水槽之间的隔离和快速转移。工件加热完必须在很短时间内落进水里,转移时间越长,冷却越不理想,工件表面温度掉得越多,马氏体转变量就不够。这就要求炉门开闭、升降机构、密封结构三者配合得严丝合缝——既要保证真空状态下炉门密封可靠,又要在淬火瞬间快速开启、精准落料。
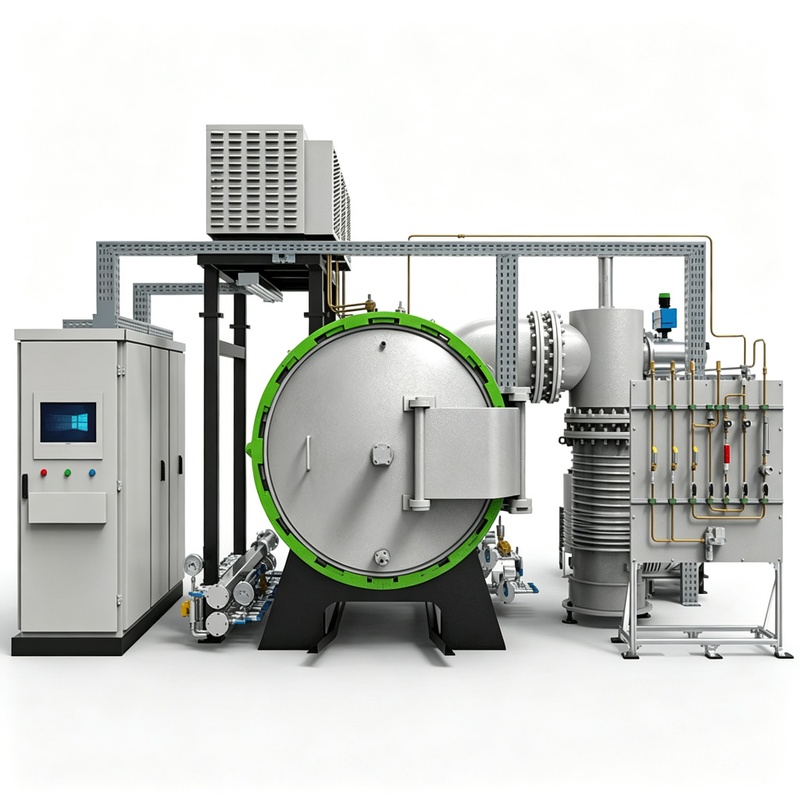
水槽本身也有讲究。水温不能忽高忽低,不然每炉出来的硬度都不一样;水质要控制电导和杂质含量,不然工件表面留水印或者腐蚀斑。搅拌系统让槽内水温均匀,冷却过程中槽液温差能压到±3℃。某齿轮厂处理模数12的20CrMnTi渗碳齿轮,用真空水淬加分段冷却——水冷到500℃再切气冷——齿形误差从油淬的0.15 mm降到0.03 mm,后续磨齿工序的工时直接砍掉一半。 批量生产时,真空箱式气氛炉的连续作业能力可以提升整体效率。
三、材料适用范围拓宽后的应用场景
传统水淬因为氧化问题,主要在普通碳钢上用。真空水淬把氧化这个坑填上之后,不锈钢、高温合金、钛合金都能上水冷。某医疗器械厂用这工艺处理316L不锈钢骨钉,表面光洁度维持Ra 0.4 μm,硬度梯度波动不超过±1.5 HRC,后续抛光工序省了不少事。
再聊几句设备选型和维护的实操经验。真空水淬炉的水槽设计有讲究,水深不够工件落不到底就浮出水面,冷速不均匀;水深太大工件落进去溅水,炉腔容易受潮。水温控制在30到40℃比较合适,太高了冷速下降,太低了零件开裂风险大。水质要定期检测电导和杂质含量,不然工件表面留水印。设备用久了,喷嘴结垢会影响水幕均匀性,拆下来酸洗清理。密封结构在每次淬火后要检查,高温水蒸气对密封圈老化影响不小,备件库存得备足。某刀具厂算过一笔账,真空水淬线投产之后,油雾净化装置省了,废油处理费没了,车间环境也好转了,工人愿意在现场待着,生产效率反而上来了。
再补一段关于不同材料工艺差异的经验。钛合金水淬跟不锈钢水淬不能用同一套参数,钛合金对氢敏感,真空度得抽到更高,加热过程中真空度波动要盯紧;不锈钢淬透性差一点,水流量得加大,冷速不够硬度上不去。Inconel 718这种沉淀硬化型高温合金,水淬之后还得时效处理,淬火温度和时效温度的配合要摸清楚,差个二三十度性能就差一截。某航空件厂做过工艺摸索,把TC4钛合金水淬温度从960℃调到980℃,抗拉强度提升约80 MPa,延伸率还保住了,这就是试出来的经验,不是看文献能照搬的。
航空航天紧固件领域,TC4钛合金螺栓经真空水淬后抗拉强度从900 MPa提到1150 MPa,延伸率还能保住8%,满足ASTM F468标准里C类紧固件的要求。精密刀具这边,M42高速钢铣刀用两段式水冷——先100℃每秒急冷到400℃,再50℃每秒缓冷——硬度做到67 HRC,刃口崩缺率比油淬降了七成。新能源部件也在用,燃料电池金属双极板用310S不锈钢,0.1毫米厚度下平面度不超过0.02 mm,导电率提升15%,省掉了后续矫形工序。从绿色生产角度看,水淬介质无毒可循环,某工具厂年处理500吨高速钢刀具,以前一年要消耗200吨淬火油,改真空水淬后运营成本降了四成,油雾净化装置也不用上了。东莞市志远工业设备有限公司在真空淬火炉和真空钎焊炉领域有成熟的工艺配套经验,可针对具体材料和工件形状提供设备选型建议。 志远工业设备提供真空烧结炉、真空管式炉等设备,配套完善的售后技术支持。